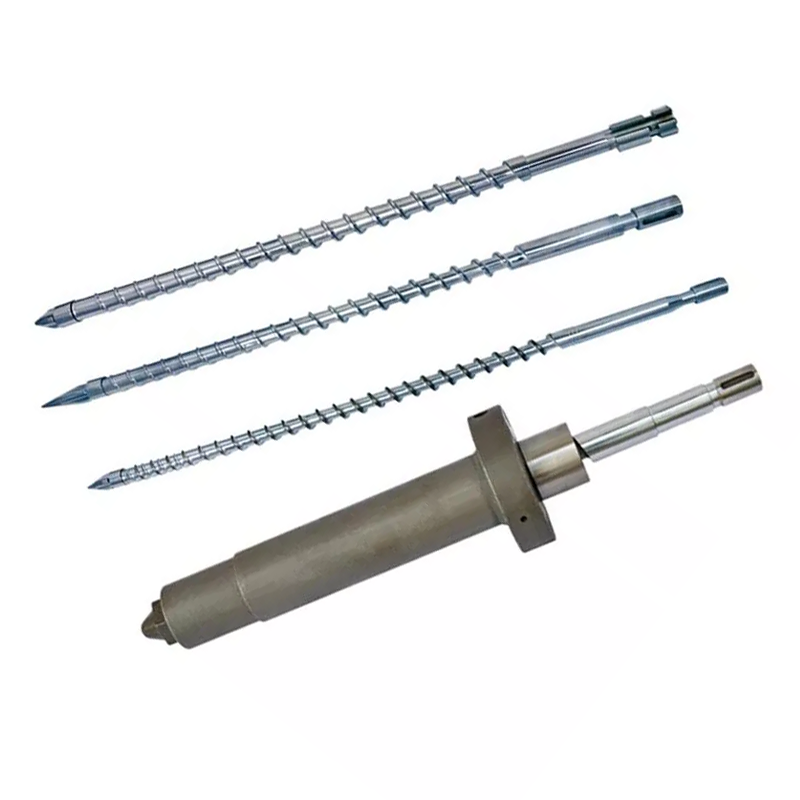
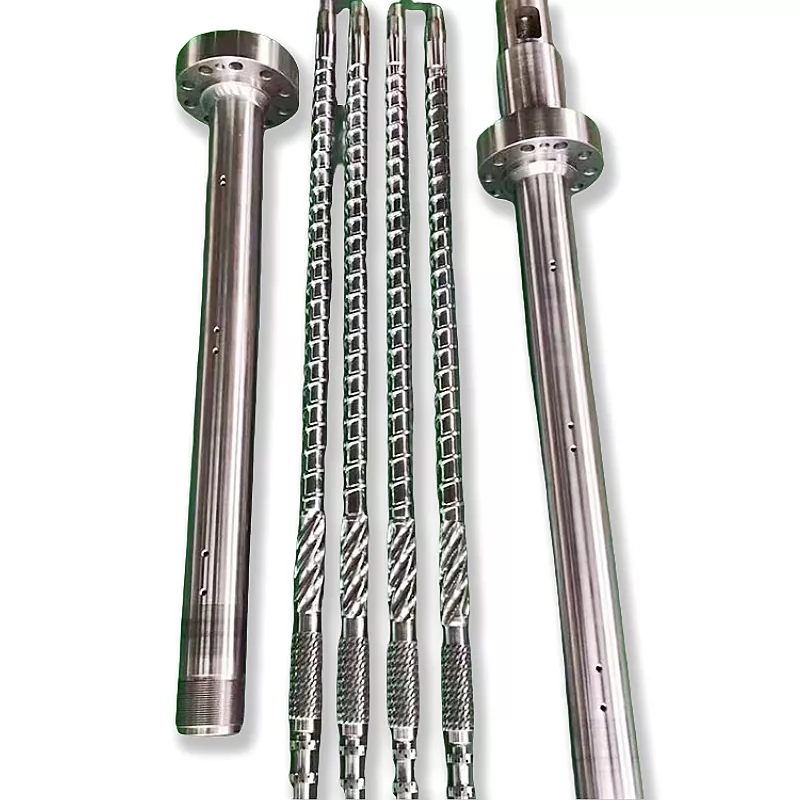
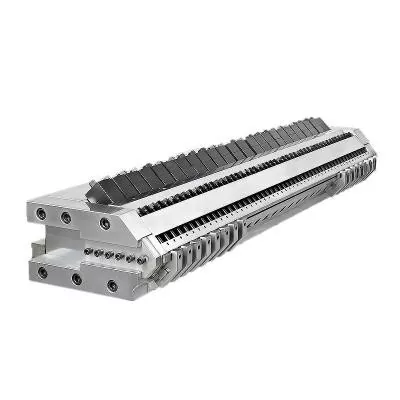
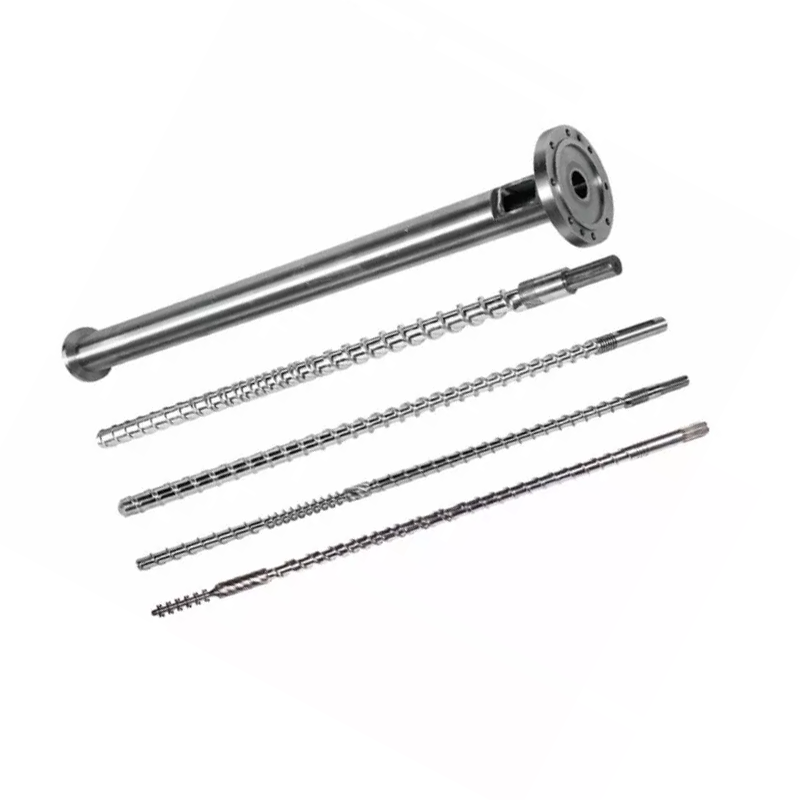
Një kallëp WPC nuk mund të zgjidhet nga një foto produkti dhe nga dimensionet e jashtme. Veglat duhet të përputhen me formulën e drurit-plastikës, seksionin e profilit, daljen, shkarkimin e ekstruderit, metodën e kalibrimit, linjën e ftohjes dhe testet e performancës të përdorura për pllakën ose profilin e përfunduar.


Përgjigje e shpejtë
Për të blerë njëKallëp nxjerrjeje WPC, dërgoni seksionin përfundimtar me tolerancat, formulën e plotë të polimerit dhe mbushësit të drurit, metodën e përgatitjes së materialit, rezultatin e synuar dhe shpejtësinë e linjës, ndërfaqen e ekstruderit, paraqitjen e ftohjes në rrjedhën e poshtme dhe një plan pranimi të produktit të përfunduar. Shënoni në vizatim sipërfaqet e dukshme, muret kritike, brinjët e brendshme, zgavrat, rrezet dhe çdo lejim ngulitjeje ose lëmimi.
Mos pranoni veglat e punës vetëm nga një raport dimensional i thatë. Kaloni formulën e rënë dakord përmes vijës së synuar, lëreni profilin të ftohet, më pas matni dimensionet, trashësinë e murit dhe brinjës, drejtësinë, kthesën, gjendjen e sipërfaqes dhe masën për gjatësi. Testet e performancës së produktit mbeten përgjegjësi e prodhuesit të produktit të përfunduar.
Bleni një sistem formimi, jo një bllok të izoluar prej çeliku
Forma e nxjerrjes krijon profilin e nxehtë ndërsa shkrirja WPC largohet nga ekstruderi. Ky profil është ende i butë dhe i aftë për të ndryshuar formën. Kalibratorët, seksionet e ftohjes, pajisjet mbështetëse, transportuese dhe prerëse më pas e mbajnë dhe stabilizojnë atë. Një kostum që duket i saktë në një stol mund të prodhojë një profil të paqëndrueshëm nëse ato pjesë në rrjedhën e poshtme nuk përputhen me të.
Gama e kallëpeve WPC të Nanhaiya përdor trupa çeliku me sipërfaqe të ngurtësuara dhe të lëmuara. Format janë të përpunuara me CNC dhe të trajtuara me nxehtësi, dhe kanalet opsionale të ftohjes janë të disponueshme. Shtrirja e produktit mbulon fletët, dërrasat dhe profilet, duke përfshirë stolisjen, gardhin, panelet dhe komponentët e mobiljeve të jashtme të bëra nga PE ose PP me mbushës druri.
| Blini artikullin | Puna e saj | Çfarë duhet të shfaqet në citat |
|---|---|---|
| Përshtatës dhe hyrje | Lidh shkarkimin e ekstruderit me shtegun e rrjedhës së profilit | Fllanxha, modeli i bulonave, regjistri, mbyllja, hyrja e shkrirjes, lartësia qendrore, ngrohësi dhe detajet e sensorit |
| Vrima e nxjerrjes | Shpërndan shkrirjen dhe formon seksionin e profilit të nxehtë | Vizatimet e trupit dhe futjes, materiali, trajtimi, zonat e ngrohjes, përfundimi i sipërfaqes së rrjedhjes dhe pikat e rregullimit |
| Kalibrator ose vegla për përmasa | Mbështet sipërfaqet dhe dimensionet kritike gjatë ftohjes së hershme | Numri i seksioneve, sipërfaqet e kontaktit, lidhjet me vakum ose ujë, rregullimi dhe montimi |
| Vegla për ftohje | Heq nxehtësinë ndërsa profili mbështetet | Kanalet e ftohjes, kërkesat për ujë, shtrirja e rezervuarit ose pllakave dhe madhësitë e lidhjes |
| Ndryshoni pjesët | Lejon variantet e planifikuara të produktit ose zëvendëson artikujt e veshjes rutinë | Numrat e vizatimit, matrica e përputhshmërisë, sasia rezervë dhe procedura e ndryshimit |
| Trajtimi dhe mbështetja | Pozicionon veglat dhe mbron lidhjen e ekstruderit | Pesha e pjesëve, pikat e ngritjes, mbështetësja, shinat, rregullimi i vijës qendrore dhe pajisjet e ruajtjes |
| Dokumentacioni | Kontrollon prodhimin, instalimin, funksionimin dhe zëvendësimin e ardhshëm | Vizatimet e miratuara, fatura e materialeve, të dhënat e inspektimit, manuali dhe lista e pjesëve rezervë |
Pamja jonë e fabrikës:fraza "një grup kallëp WPC" është shumë e paqartë për krahasimin e çmimeve. Një furnizues mund të kuotojë vetëm trupin e nxehtësisë. Një tjetër mund të përfshijë përshtatësin, disa kalibratorë, pllaka ftohëse, mbështetëse, ngrohës rezervë dhe udhëzime për vënien në punë. Ne i kërkojmë blerësit të krahasojë një shtrirje të artikullit përpara se të krahasojë totalin.



Vizatimi i profilit përfundimtar është pika e fillimit
Një foto katalogu tregon familjen e produktit, por fsheh informacionin që kontrollon veglat. Ne kemi nevojë për një pamje të seksionit me dimensione dhe toleranca. Vizatimi duhet gjithashtu të identifikojë sipërfaqet që bashkohen me kapëse, kapëse, korniza ose profile të tjera, sepse ato veçori shpesh meritojnë kontroll më të rreptë sesa një fytyrë dekorative.
Për një profil të zbrazët, jepni çdo mur dhe dimension web. Mos i lini zgavrat e brendshme si një model artistik. Gjeometria e tyre ndikon në shpërndarjen e materialit, ftohjen, ngurtësinë, peshën e profilit dhe mënyrën se si sillet seksioni nën tërheqje.
- Gjerësia e përgjithshme, lartësia dhe orientimi i profilit
- Trashësia e murit në çdo fytyrë të jashtme
- Trashësia dhe pozicioni i rrjetit të brendshëm
- Madhësia, sasia dhe gjeometria e zgavrës
- Këndi dhe rrezet e brendshme
- Vrazda, gjuhë, kapëse dhe zona lidhëse
- Tolerancat kritike dhe të dhënat e inspektimit
- Lejuar hark, kthesë dhe drejtësi
- Masa e synuar për njësi gjatësi
- Fytyrat e dukshme dhe kufijtë e defekteve sipërfaqësore
- Lejimi për reliev, lëmues ose krehje
- Gjatësia e prerjes dhe metoda e prerjes në rrjedhën e poshtme
- Konstruksion i ngurtë, i zbrazët, i mbuluar ose i bashkëekstruduar
- Mostra kryesore e miratuar dhe data e rishikimit
Mos e përpunoni hapjen e mbulesës si kopje e profilit të përfunduar të ftohtë.Seksioni i nxehtë i WPC mund të ndryshojë përmes fryrjes, tërheqjes, kalibrimit dhe ftohjes. Kompensimi i instrumenteve duhet të zhvillohet rreth formulës aktuale, prodhimit dhe sistemit të rrjedhës së poshtme.
Pamja jonë e fabrikës:një paraqitje e pastër 3D është e dobishme për shitje, por është një dokument i dobët prodhimi. Ne pyesim se cilat sipërfaqe bashkohen me një pjesë tjetër, cili mur kontrollon forcën, cilën fytyrë sheh klienti dhe ku impianti mund të pranojë variacione. Kjo hartë prioritare është më e dobishme sesa vendosja e së njëjtës tolerancë të ngushtë në çdo rresht.


WPC është një familje formulash, jo një lëndë e parë
Një prodhuesi i veglave ka nevojë për më shumë se shkronjat WPC. Polimeri mund të jetë PE, PP ose PVC. Komponenti i drurit mund të ndryshojë në specie, formën e grimcave, shpërndarjen e madhësisë dhe gjendjen e lagështisë. Formulat mund të përmbajnë gjithashtu mbushës mineral, lubrifikant, agjent bashkues, pigment, stabilizues, agjent shkumëzimi ose material të ricikluar.
Faqja e kallëpit WPC të Nanhaiya identifikon PE dhe PP me mbushës druri si materiale të synuara. Gama e produkteve dhe aplikimeve të saj mbulon gjithashtu pllakën me shkumë PVC dhe përpunimin e specializuar të drurit-plastikës PE. Jepni formulën e saktë të prodhimit në mënyrë që kallëpi të jetë i dizajnuar për materialin që do të hyjë në të.
| Hyrja e formulës | Pse furnizuesi i veglave ka nevojë për të | Çfarë të dërgoni |
|---|---|---|
| Polimer matricë | Ndryshon sjelljen e shkrirjes, dritaren e temperaturës, reagimin e tërheqjes dhe ftohjes | Klasa e saktë e rrëshirës, fleta e të dhënave të furnizuesit dhe përqindja |
| Komponenti i drurit | Ndikon në sjelljen e ushqimit, rezistencën e rrjedhës, ngarkesën e lagështisë dhe pamjen e sipërfaqes | Lloji i drurit, mielli ose fibra, diapazoni i grimcave, dendësia e madhe, gjendja e lagështisë dhe përqindja |
| Mbushës mineral | Ndryshon viskozitetin, peshën, konsumin dhe sipërfaqen | Emri i materialit, të dhënat e grimcave, trajtimi dhe përqindja |
| Lubrifikant dhe ndihmë për përpunim | Ndikon lirimin, presionin, trajtimin sipërfaqësor dhe në rrjedhën e poshtme | Emri i produktit, shkalla e shtimit dhe sekuenca e përzierjes |
| Agjent bashkues dhe stabilizues | Ndryshon përbërjen dhe performancën e produktit përfundimtar | Nota dhe përqindja, plus çdo kufizim përpunimi |
| Shtresa e pigmentit ose e kapakut | Ndikon në sipërfaqen e dukshme, reagimin termik dhe paraqitjen e bashkëekstrudimit | Sistemi i ngjyrave, objektivi i trashësisë së shtresës, pozicioni i bashkëekstruderit dhe raporti i rrjedhjes |
| Përmbajtja e ricikluar | Mund të shtojë viskozitet, ndotje dhe ndryshim lagështie | Burimi, përgatitja, përqindja maksimale dhe variacioni i lotit |
| Sistemi i shkumëzimit | Ndryshon zhvillimin e densitetit, presionin dhe rikuperimin e dimensioneve | Formulimi i plotë, densiteti i synuar dhe dritarja e përpunimit |
Laboratori i Produkteve Pyjore të Departamentit Amerikan të Bujqësisë shpjegon se lagështia e WPC mund të hiqet përpara përpunimit, gjatë një hapi të veçantë të përzierjes ose në një proces nxjerrjeje në linjë. Kapitulli i tij teknik vë në dukje gjithashtu se prodhuesit e WPC përdorin rrugë të ndryshme pajisjesh, duke përfshirë fishekët e parakomponuar përmes një vidhe të vetme, përbërjen dhe profilizimin me dy vida me një hap, dhe sistemet e dyfishta. Forma duhet të përputhet me rrugën që furnizon shkrirjen e saj.
Rregulli i formulës së referencës:vendosni një formulë të miratuar dhe metodën e përgatitjes në marrëveshjen e veglave. Ndryshimet e ardhshme janë të mundshme, por ekipi ka nevojë për një bazë kur presioni, sipërfaqja, dimensionet ose prodhimi ndryshojnë.
Lagështia meriton linjën e vet në RFQ. Flluskat, vrimat dhe një sipërfaqe e paqëndrueshme në myk mund të fillojnë gjatë ruajtjes, tharjes, përzierjes, ushqyerjes ose ajrosjes. Një sipërfaqe e lëmuar rrjedhëse nuk mund të heqë ujin që mbetet në përbërje.
Përshtatni kallëpin me mënyrën se si prodhohet shkrirja e WPC
Një topth WPC i parakompozuar që kalon nëpër një profilues me një vidë arrin në kallëp ndryshe nga një përzierje e thatë që përzihet dhe formohet në një proces me dy vida. Dalja mund të ketë stabilitet të ndryshëm presioni, shpërndarje të temperaturës dhe ndjeshmëri ndaj kufizimit të ekranit. Kërkojini furnizuesit të mykut të rishikojë ekstruderin dhe përshtatësin, jo vetëm profilin.
| Rruga e prodhimit | Fokusi tipik i blerjes | Informacioni i nevojshëm në hyrjen e kallëpit |
|---|---|---|
| Peleta të parakompozuara dhe profilizimi me një vidë | Përçimi i qëndrueshëm, shkrirja, gjenerimi i presionit dhe formimi i profilit | Klasa e peletit, lagështia, diametri i vidës, prodhimi, temperatura e shkrirjes, diapazoni i presionit dhe filtrimi |
| Përbërja dhe profilizimi me një hap me dy vida | Ushqimi, përzierja, heqja e lagështirës dhe formimi në një rrugë të vazhdueshme | Formula e plotë, plani ushqyes, ajrimi, konfigurimi i vidhave, presioni i shkarkimit, ndryshimi i temperaturës dhe shpejtësisë |
| Nxjerrja e dyfishtë | Ndani detyrën e përbërjes ose tharjes nga presioni përfundimtar dhe detyra e profilizimit | Metoda e transferimit, të dhënat e ekstruderit të dytë, gjendja e shkrirjes, logjika e kontrollit dhe trajtimi i mërzitjes |
| Kapak i bashkëekstruduar ose shtresë funksionale | Shpërndarje e qëndrueshme e shtresës dhe ngjitje rreth profilit | Formulat e bërthamës dhe kapakut, raporti i rrjedhës, orientimi i hyrjes, presionet individuale dhe pranimi i trashësisë së shtresës |
Furnizimet Nanhaiyavida të vetme, vida dyshe paralele, fuçi konike me dy vidadhemakina ekstrudere plastike. Zgjidhni pjesën e plastifikimit sipas punës së procesit. Më pas dizajnoni kallëpin rreth gjendjes së shkrirjes që mund të ruajë seksioni.
Për formulat e drurit gërryes dhe të mbushura me minerale, rishikoni paketimin e veshjes së vidës dhe fuçisë përpara se të rritni kufizimin e mykut. Udhëzuesi ekzistues i Nanhaiya,Fuçi me vidë për nxjerrjen e WPC: Si të ndaloni veshjen e drurit-plastikës, mbulon ajrimin, temperaturën dhe zgjedhjen e sipërfaqes pa dublikuar vendimet e veglave të profilit në këtë artikull.
Pamja jonë e fabrikës:kur një myk i ri ngre presionin, kërpudha shpesh fajësohet menjëherë. Ndonjëherë kufizimi është i gabuar. Ndonjëherë vidhosja nuk mund të sigurojë një shkrirje uniforme, plotësisht të përgatitur me shpejtësinë e kërkuar. Ne krahasojmë presionin para dhe pas ndryshimeve, kontrollojmë ekranin dhe gjendjen e materialit dhe konfirmojmë daljen e vërtetë neto përpara se të shkurtojmë përsëri rrugën e rrjedhës.

Rrjedha e profilit duhet të arrijë së bashku në daljen e kaldajës
Një profil WPC mund të përmbajë mure të trasha të jashtme, rrjeta të holla të brendshme, brazda të thella dhe qoshe të vogla në një seksion. Çdo rrugë i reziston rrjedhës ndryshe. Nëse shkrirja arrin një zonë shumë shpejt dhe një tjetër shumë ngadalë, profili mund të tërhiqet, të rrotullohet, të gris ose të tregojë dendësi dhe sipërfaqe të pabarabartë.
Dizajni i veglave përdor formën e tranzicionit dhe rezistencën e rrjedhës lokale për të balancuar seksionin. Objektivi nuk është shpejtësia identike në çdo pikë të brendshme. Objektivi është një profil i qëndrueshëm në dalje që kalibratori mund ta mbajë pa korrigjim të tepërt.
Muret e jashtme
Fytyrat e dukshme kanë nevojë për furnizim të qëndrueshëm dhe një sipërfaqe të përshtatshme në buzë. Seksionet e trasha bartin gjithashtu më shumë nxehtësi në kalibrator dhe mund të ftohen më ngadalë sesa tiparet e hollë.
Rrjetat e brendshme
Brinjët e holla janë të ndjeshme ndaj mbushjes ose grisjes jo të plotë. Shtigjet e tyre të furnizimit, kryqëzimet dhe mbështetja në rrjedhën e poshtme duhet të jenë të dukshme në vizatimet e veglave dhe pranimit.
Brazdat dhe qoshet
Karakteristikat e vogla mund të përforcojnë problemet e rrjedhës lokale dhe përfundimit. Shënoni skajet funksionale në mënyrë që korrigjimi i mjetit të mbron përshtatjen në vend që të përmirësojë një sipërfaqe jokritike.



Pamja jonë e fabrikës:korrigjimi i mykut duhet të ketë një arsye të matur. Ne shënojmë se ku profili është i rëndë, i hollë, i shpejtë, i ngadalshëm ose i shtrembëruar, më pas ndryshojmë zonën përgjegjëse të rrjedhës me hapa të kontrolluar. Bluarja e buzës për shkak se profili "duket i gabuar" mund të shkëmbejë një defekt me një tjetër dhe heq rekordin e nevojshëm për grupin tjetër.
Kalibrimi dhe ftohja përcaktojnë profilin e ftohtë
Prerja e nxjerrjes formon një seksion të nxehtë. Kalibratori vendos dhe mbështet sipërfaqet kritike ndërsa nxehtësia largohet nga materiali. Ftohja vazhdon përmes pllakave, rezervuarëve ose seksioneve të spërkatjes dhe bartja e lëviz profilin nën tension të kontrolluar. Këta komponentë duhet të ndajnë një linjë qendrore dhe referencë shpejtësie.
Nanhaiya ofron kanale ftohëse opsionale në kallëpet e saj WPC. Specifikoni qëllimin e çdo qarku, madhësinë e hyrjes dhe daljes, kërkesat për cilësinë e ujit, temperaturën e funksionimit dhe rrjedhën e disponueshme. Impianti duhet gjithashtu të planifikojë hyrjen për kanalet e pastrimit që mund të mbledhin peshore ose mbeturina.
| Hyrja në rrjedhën e poshtme | Efekti në profil | Të dhënat e blerësit për të ofruar |
|---|---|---|
| Kontakti dhe mbështetja e kalibratorit | Mban faqet e jashtme të zgjedhura, brazdat, skajet ose zgavrat ndërsa pjesa ftohet | Vizatimi i kalibratorit, gjatësia, numri i fazave, metoda e vakumit dhe diapazoni i rregullimit |
| Gjendja e ujit ftohës | Ndryshon shkallën e largimit të nxehtësisë dhe stabilizimin e dimensioneve | Gama e temperaturës së furnizimit, rrjedha, presioni, cilësia e ujit dhe sistemi i riqarkullimit |
| Distanca nga diametri në kalibrator | Ndryshon sjelljen e pambështetur të profilit të nxehtë përpara përcaktimit të madhësisë | Paraqitja e linjës, diapazoni i rregullimit dhe aksesi i fillimit |
| Lloji i tërheqjes dhe shtrirja | Vendos shpejtësinë e linjës dhe mund ta tërheqë profilin në mënyrë të pabarabartë | Paraqitja e rripit ose pistës, diapazoni i shpejtësisë, gjatësia e kontaktit dhe lartësia e qendrës |
| Prerja dhe stivimi | Mund të zbulojë ose të krijojë lëvizje pas ftohjes parësore | Gjatësia e prerjes, lloji i sharrës ose prestarit, tavolina mbështetëse dhe mënyra e grumbullimit |
Mos premtoni përmasa të ftohta në daljen e kaldajës.Bini dakord se ku dhe kur do të matet çdo dimension pas ftohjes. Përdorni të njëjtën metodë të kondicionimit dhe matjes për mostrat e miratimit dhe kontrollin e prodhimit.
Hulumtimi i profilit të nxjerrjes së Laboratorit të Produkteve Pyjore të USDA përshkruan një proces në të cilin WPC-ja e shkrirë u formësua përmes një mbulesë, e ndjekur nga një mbulesë për madhësi, rezervuar për spërkatje uji dhe tërheqës. Kjo sekuencë është një kujtesë e dobishme: rezultati i formimit i përket të gjithë linjës, edhe kur kallëpi blihet si një artikull.
Specifikoni ndërtimin, trajtimin dhe inspektimin e mykut
Nanhaiya prodhon kallëpet e saj WPC nga çeliku dhe përshkruan çelikun e aliazhuar me rezistencë të lartë me sipërfaqe të ngurtësuara dhe të lëmuara për zonat e punës. Çdo myk është i përpunuar me CNC, i trajtuar me nxehtësi dhe i lëmuar. Marrëveshja përfundimtare duhet t'i kthejë ato atribute të përgjithshme të produktit në kërkesa të nivelit të komponentit.
- Klasa e materialit për secilin komponent kryesor
- Fusha e trajtimit termik dhe forcimit
- Kërkesa e përfunduar e fortësisë dhe vendndodhja e provës
- Kërkesa për përfundimin e sipërfaqes rrjedhëse
- Dimensionet dhe tolerancat kritike
- Regjistrat, dowels dhe referencat e montimit
- Sasia e ngrohësit, fuqia, tensioni dhe lidhësit
- Lloji i termoelementit, vendndodhja dhe detajet e kabllit
- Portat e presionit dhe temperaturës së shkrirjes
- Vizatimi i kanalit të ftohjes dhe testi i presionit
- Materiali i fiksimit, klasa dhe sasia rezervë
- Përkufizimi i futjes së zëvendësueshme dhe pjesës së konsumit
- Mbrojtja nga ndryshku, mënyra e paketimit dhe ruajtjes
- Materiali, trajtimi dhe të dhënat dimensionale
Mos kërkoni kudo sipërfaqen më të vështirë të mundshme. Trupi i mbulesës, futjet, lidhësit, përshtatësi dhe mbështetësja kanë punë të ndryshme. Specifikimi duhet të kombinojë gjendjen e sipërfaqes, forcën e nënshtresës, metodën e riparimit dhe ekspozimin ndaj korrozionit me përmbajtjen e pritur të drurit dhe mineralit.


Kualifikimi i furnizuesit mund të përfshijë Nanhaiya'spajisjet e prodhimit, informacion për certifikatëndhembështetje për instalimin dhe mirëmbajtjen. Vendosni dokumentet dhe mbështetjen e kërkuar në porosinë e blerjes në vend që të mbështeteni në një deklaratë të përgjithshme të katalogut.
Përdorni modelin e defektit për të gjetur zonën përgjegjëse
Defektet e profilit WPC mund të fillojnë në lëndën e parë, mikserin, ushqyesin, vidhën dhe fuçinë, kallëpin, kalibratorin, seksionin e ftohjes ose tërheqjen. Vendndodhja e një defekti në prerje tërthore dhe ndryshimi i tij me kalimin e kohës japin të dhëna të dobishme. Regjistroni ato përpara se të ndryshoni temperaturën, shpejtësinë dhe veglat së bashku.
| Defekt i vërejtur | Kontrollet e mykut | Kontrolle të tjera të linjës | Mësimi i prokurimit |
|---|---|---|---|
| Profili rrotullohet në një drejtim të përsëritshëm | Bilanci i rrjedhës, kompensimi i murit, shtrirja e mbulesës dhe gjendja e shkarkimit | Pozicioni i kalibratorit, bilanci i ftohjes dhe shtrirja e ngarkesës | Bëni përdredhjen e një artikulli të matur të pranimit pas ftohjes së plotë |
| Një mur ose brinjë është i hollë | Kufizimi lokal, pozicioni i futjes, depozitimi, konsumimi ose sipërfaqja e rrjedhjes së dëmtuar | Konsistenca e formulës, lagështia, gjendja e ekranit dhe qëndrueshmëria e daljes | Shënoni çdo mur dhe brinjë kritike në vizatim |
| Ndërprerjet e brendshme të rrjetit | Rruga e furnizimit në ueb, dizajni i kryqëzimit dhe mbështetja e daljes | Lagështia, ndotja, përgatitja e shkrirjes, shpejtësia dhe distanca e pambështetur | Përfshini një inspektim të prerjes së seksionit tërthor në testin e ekzekutimit |
| Sipërfaqe e ashpër ose e grisur | Mbarimi i buzëve, depozitimi, temperatura dhe rrjedha lokale | Formula, ekuilibri i lubrifikantit, lagështia, shpërndarja dhe shpejtësia e linjës | Aprovoni një mostër të sipërfaqes fizike sipas një formule të emërtuar |
| Flluska ose vrima | Zonat e mbajtjes dhe mbinxehja lokale | Lagështia e drurit, tharja, ushqyerja, ajrimi dhe heqja e paqëndrueshme | Regjistroni përgatitjen e lagështisë dhe performancën e ventilimit në planin e provës |
| Shenja kafe ose të zeza | Zonat e vdekura, depozitat, temperatura e tepërt lokale dhe dëmtimi i pastrimit | Depozitat e fuçive, historia termike, praktika e mbylljes dhe ushqimi i kontaminuar | Kërkoni një procedurë të dokumentuar të nisjes, mbylljes dhe pastrimit |
| Dimensionet lëvizin gjatë një vrapimi | Lëvizja termike, rregullimi i lirë, konsumimi dhe gjendja e kanalit të ftohjes | Prodhimi, temperatura, presioni, vakuumi, uji dhe shpejtësia e tërheqjes | Përdorni kampionimin me kohë përmes një ekzekutimi të qëndrueshëm, jo një mostër të hershme |
| Presion i lartë dhe prodhim i ulët | Rrjedhje e kufizuar, shteg i bllokuar, tranzicion i papërshtatshëm ose temperaturë e ulët e kaldajës | Bllokimi i ekranit, vida e konsumuar, kufizimi i ushqimit dhe viskoziteti i materialit | Përcaktoni vendndodhjen e presionit dhe një dritare funksionimi të përdorshme |
Metoda praktike e diagnostikimit:shënoni lart, poshtë, majtas dhe djathtas në ekstrudimin dhe profilin përfundimtar. Regjistroni të njëjtin orientim përmes kalibratorit. Nëse defekti rrotullohet ose ndryshon pas një komponenti të linjës, hetimi ka një pikënisje më të mirë se një udhëzim i përgjithshëm për të rregulluar kallëpin.
Pamja jonë e fabrikës:ne jemi të kujdesshëm kur një defekt përshkruhet vetëm si "sipërfaqja është e keqe". Ne pyesim se ku shfaqet, nëse është e vazhdueshme, kur fillon pas fillimit, cila formulë po funksionon dhe çfarë ndodh me presionin. Një foto e ngushtë me orientim dhe një seksion të ruajtur shpesh kursen më shumë kohë sesa një mesazh i gjatë.

Lista kontrolluese RFQ e mykut të nxjerrjes WPC
Një RFQ e plotë i bën kuotimet të krahasueshme dhe i jep ekipit inxhinierik një kusht të qartë referimi. Përdorni një numër rishikimi në vizatimin e produktit, formulën, paraqitjen e linjës dhe dokumentin e pranimit.
- Identifikoni produktin e përfunduar.Stoli shtetëror, rrethimi, korniza e derës, tavani, paneli, zbukurimi ose një profil tjetër. Shpjegoni aplikimin dhe cilat sipërfaqe janë të dukshme ose funksionale.
- Bashkangjisni seksionin kryq të kontrolluar.Përfshini dimensionet, muret, brinjët, zgavrat, rrezet, datat, tolerancat, drejtësinë, kthesën dhe masën e synuar për gjatësi.
- Jepni formulën e plotë.Listoni klasën e polimerit, llojin dhe përmbajtjen e drurit, mbushësin mineral, lubrifikantin, agjentin bashkues, stabilizuesin, pigmentin, përmbajtjen e ricikluar dhe çdo sistem shkumëzimi ose shtresash.
- Përshkruani përgatitjen e materialit.Jepni informacione për tharjen, përzierjen, përzierjen, peletizimin, ruajtjen, densitetin e masës dhe kontrollin e lagështisë.
- Përcaktoni rrugën e nxjerrjes.Gjeni vidë të vetme, binjake paralele, binjake konike ose tandem; diametri i vidës; prodhimi; shpejtësia e linjës; filtrim; presion normal; dhe dritarja e temperaturës.
- Kontrolloni ndërfaqen mekanike.Ngjitni fllanxhën, regjistrin, rrethin e bulonave, hyrjen e shkrirjes, fytyrën mbyllëse, lartësinë qendrore, mbështetësen, ngritjen dhe mbështjellësin hapësinor.
- Listoni të dhënat elektrike dhe të shërbimeve.Jepni tensionin, frekuencën, kontrollin e ngrohësit, llojin e termoelementit, standardin e kabllove, temperaturën e ujit ftohës, rrjedhjen, presionin dhe cilësinë.
- Shfaq paraqitjen në rrjedhën e poshtme.Përfshini seksionet e kalibratorit, lidhjet me vakum ose ujë, rezervuarët e ftohjes, tavolinat mbështetëse, tërheqjen, njësinë e relievit, prerësin dhe rregullimin e disponueshëm.
- Përcaktoni punën sipërfaqësore.Tregoni nëse produkti e lë linjën të lëmuar, të stampuar, të lyer me rërë ose të krehur dhe sa material heq procesi dytësor.
- Listoni çdo komponent të furnizuar.Përshtatës i veçantë, trupi i mbulesës, futjet, kalibrat, pllakat ftohëse, ngrohësit, sensorët, vulat, mbërthyesit, mbështetësit, veglat dhe rezervat.
- Kërkoni dosjen teknike.Përfshini vizatimet, faturat e materialeve, të dhënat e materialit dhe trajtimit, raportin e inspektimit, listën elektrike, diagramin e ftohjes, manualin dhe listën e pjesëve rezervë.
- Shkruani testin e pranimit.Emërtoni formulën, profilin, daljen, shpejtësinë, kohëzgjatjen e ekzekutimit, regjistrimet e procesit, frekuencën e marrjes së mostrave, kufijtë e dimensioneve, mostrat e sipërfaqes dhe testet e produktit të përfunduar.
Paralajmërim për zëvendësim:mos përdorni një kallëp të konsumuar si përkufizimin e vetëm të grupit të ri. Kombinoni vizatimet origjinale, matjet e ndërfaqes së makinës, një profil të mirë të ruajtur dhe arsyen e zëvendësimit. Kopjimi i veçorive të rrjedhës së konsumuar mund të riprodhojë defektin e vjetër.
Për një linjë bordi PVC ose WPC, rishikoniPllakë PVC fuçi konike me dy vidame paketimin e veglave. Për detyrat me prodhim të lartë ose të përbërë, krahasonifuçi paralele me dy vida bashkë-rrotulluesedhe më gjerëgamë paralele me dy vida. Këto lidhje mbështesin përzgjedhjen e pajisjeve; zgjedhja përfundimtare ende varet nga formula dhe rruga e procesit.
Pranoni kallëpin me një prodhim të kontrolluar
Filloni me inspektimin e komponentëve, pastaj provoni rezultatin e formimit në linjë. Formula e rënë dakord WPC ka rëndësi sepse një polimer i ndryshëm, përmbajtja e drurit, gjendja e lagështisë ose sistemi i lubrifikantit mund të ndryshojë presionin, sipërfaqen dhe rikuperimin e dimensioneve.
| Faza e pranimit | Çfarë duhet verifikuar | Regjistro për të ruajtur |
|---|---|---|
| Rishikimi i dokumentit | Rishikimet e vizatimit, lista e komponentëve, qëllimi i materialit dhe trajtimit, ngrohësit, sensorët, qarqet ftohëse, rezervat dhe manualet | Regjistri i dokumenteve të nënshkruara |
| Inspektimi i stolit | Ndërfaqet kritike, regjistrat, hapjet, futjet, faqet e mbylljes, lidhësit, sipërfaqet e rrjedhës dhe orientimi i montimit | Raporti dimensional dhe vizual i lidhur me numrat e pjesëve |
| Instalimi | Lartësia e qendrës, përshtatja e fllanxhave, mbështetja, aksesi në ngritje, instalimet elektrike të ngrohësit, sensorët, lidhjet e ujit dhe shtrirja me kalibratorët | Lista kontrolluese e instalimit dhe fotografi |
| Ngrohje | Identifikimi i zonës, përgjigja e kontrolluesit, leximi i sensorit, tërheqja e rrymës, rrjedhja dhe gjendja e kanalit të ftohjes | Harta e zonës dhe leximet e stabilizuara |
| Drejtimi i prodhimit | Formula e miratuar, përgatitja e ushqimit, prodhimi, shpejtësia e linjës, temperaturat, presioni, ngarkesa e motorit, kushtet e ftohjes dhe transportit | Fleta e procesit të bazuar në kohë dhe mostra e lëndës së parë të ruajtur |
| Inspektimi i profilit | Dimensionet e jashtme, seksionet e murit dhe brinjëve, drejtësia, kthesa, sipërfaqja, ngjyra, masa për gjatësi dhe përshtatja me komponentët e çiftëzimit | Matjet e lidhura me pozicionin e prerjes dhe kohën e prodhimit |
| Ndryshimi dhe rikuperimi | Rregullimi i dakorduar, ndalimi dhe rinisja normale, ose një ndryshim i madhësisë ose ngjyrës kur ka rëndësi për prodhimin e përditshëm | Lista e regjistrimit të operatorit dhe e veprimeve të mbetura |
Produkti i përfunduar mund të ketë nevojë për teste që shkojnë shumë përtej dimensioneve të profilit.ASTM D7031është një udhëzues për vlerësimin e vetive mekanike dhe fizike të produkteve WPC dhe thotë se përdoruesit duhet të zgjedhin testet e përshtatshme për aplikacionin.ASTM D7032-21mbulon vlerësimet e performancës për WPC dhe dërrasat e kuvertës së drurit prej plastike, shkallët e shkallëve, mbrojtëset dhe parmakët.
Për pllakat e kompozitit të përforcuar me fibra natyrale,ISO 16616:2015ofron metoda testimi, ndërsaISO 19821:2017vlerësimi i hapësirës së adresave. Konfirmoni botimin e zbatueshëm, kodin kombëtar dhe qëllimin e produktit përpara se të shkruani kontratën. Kallëpi nuk mbart përputhshmërinë e produktit të përfunduar.
Pamja jonë e fabrikës:dorëzimi më i mirë është një dritare e qëndrueshme procesi dhe një grup mostrash të gjurmueshme. Ne duam të dimë se cila formulë funksionoi, sa shpejt lëvizte linja, ku u vendos presioni, si u vendos ftohja dhe kur u pre çdo mostër. Një tabelë e bukur e vendosur në një tryezë nuk shpjegon nëse rreshti mund ta përsërisë atë.

Pyetjet e bëra shpesh
Çfarë informacioni kërkohet për të cituar një kallëp nxjerrjeje WPC?
Dërgoni vizatimin e profilit përfundimtar me tolerancat, formulën e plotë të WPC, metodën e përgatitjes së materialit, detajet e ekstruderit dhe përshtatësit, rezultatin e synuar dhe shpejtësinë e linjës, paraqitjen e ftohjes dhe tërheqjes, kërkesat e sipërfaqes, planin e ndryshimit, shërbimet e disponueshme dhe një test pranimi të matshëm. Një mostër e produktit fizik është e dobishme, por nuk duhet të zëvendësojë vizatimin e kontrolluar.
A mundet një kallëp WPC të përdorë kompozita druri me bazë PE, PP dhe PVC?
E njëjta formë e përfunduar nuk i bën materialet të këmbyeshme. Formulimet WPC me bazë PE, PP dhe PVC mund të ndryshojnë në rrjedhën, dritaren e temperaturës, lubrifikimin, tërheqjen dhe reagimin e ftohjes. Ne shqyrtojmë formulën e saktë dhe rrugën e përpunimit përpara se të vendosim nëse një trup veglash dhe futje të veçanta janë praktike ose nëse veglat e dedikuara janë më të sigurta.
A përfshin një kallëp nxjerrjeje WPC kalibratorin?
Shtrirja e cituar duhet të thotë. Mbulesa e nxjerrjes i jep formë shkrirjes së nxehtë, ndërsa kalibratori, seksionet ftohëse dhe largimi e mbajnë dhe stabilizojnë profilin ndërsa ftohet. Kërkoni një listë mjetesh të artikujve të linjës që identifikon makinen, përshtatësit, kalibratorët, pllakat ftohëse, vulat, ngrohësit, sensorët dhe pjesët e ndryshimit.
Pse profili WPC rrotullohet ose përkulet pas kallëpit?
Përdredhja ose harku mund të vijë nga rrjedha e pabarabartë e mbulesës, seksionet e pabalancuara të murit ose rrjetës, ftohja e pabarabartë, shtrirja e kalibratorit, prodhimi i paqëndrueshëm, temperatura jo e njëtrajtshme ose largimi i gabuar. Matni drejtimin dhe kohën e shtrembërimit përpara se të rregulloni disa variabla. Duhet të kontrollohet sistemi i plotë i formimit dhe ftohjes.
Cilin material përdor Nanhaiya për kallëpet WPC?
Faqja e kallëpit WPC të Nanhaiya liston çelikun dhe përshkruan çelikun e aliazhuar me rezistencë të lartë me sipërfaqe të ngurtësuara dhe të lëmuara. Çdo kallëp është i përpunuar me CNC dhe i trajtuar me nxehtësi, me kanale ftohëse opsionale. Kuotimi i miratuar duhet të identifikojë shkallën e saktë, shtrirjen e trajtimit, përfundimin e sipërfaqes së rrjedhjes dhe të dhënat e inspektimit për projektin.
Si duhet të specifikohet një profil i uritur i stolisjes WPC?
Siguroni seksionin e plotë të tërthortë me dimensionet e jashtme, trashësinë e mureve dhe brinjëve, gjeometrinë e zgavrës, rrezet, tolerancat kritike, faqet e dukshme, lejimin e relievit ose lëmimit, masën e synuar për gjatësi dhe standardin e testimit të produktit përfundimtar. Shënoni cilat dimensione janë funksionale në mënyrë që prodhuesi i veglave të dijë se ku është më i rëndësishmi rregullimi.
A mund të garantojë kallëpi pajtueshmërinë standarde të stolisjes WPC?
Jo. Kallëpi kontrollon formimin e profilit, por performanca e produktit përfundimtar varet gjithashtu nga formula, përbërja, kontrolli i lagështisë, kushtet e nxjerrjes, ftohja dhe sistemi i cilësisë së prodhimit. Prodhuesi duhet të testojë stolisjen e përfunduar sipas kërkesave të zbatueshme, të tilla si standardi i zgjedhur ASTM, ISO ose kombëtar.
Si duhet të pranohet një kallëp nxjerrjeje WPC?
Inspektoni vizatimet, materialet, trajtimin, ndërfaqet, ngrohësit, sensorët, sipërfaqet e rrjedhës dhe ndërroni pjesët e miratuara së pari. Pastaj ekzekutoni formulën e rënë dakord të prodhimit me një profil të emërtuar, prodhim dhe shpejtësi të linjës. Regjistroni kushtet e procesit dhe matni dimensionet e profilit të ftohur, seksionet e murit dhe brinjëve, drejtësinë, kthesën, sipërfaqen, masën për gjatësi dhe çdo provë të kërkuar nga specifikimi i produktit.
Përmbajtja teknike e përgatitur nga kallëpi aktual WPC, fuçi me vidë, pajisjet dhe faqet e shërbimit të Nanhaiya. Mbështetja teknike e jashtme është e kufizuar në burimet zyrtare të USDA, ASTM dhe ISO. Dimensionet përfundimtare të veglave, materialet, trajtimi, shtrirja e linjës dhe kriteret e pranimit kontrollohen nga dokumentet e miratuara të projektit.