Një kohëmatës i ngadaltë i rikuperimit mund të tregojë një problem të ushqyerjes, një proces të ndryshuar ose pajisje të konsumuar. Diagnoza e dobishme ju tregon se cila dhe nëse në të vërtetë po ju kushton kohën e ciklit.
Nëse rikuperimi i vidës së derdhjes me injeksion zgjat shumë, fillimisht konfirmoni që vonon ciklin. Më pas kontrolloni vazhdimësinë e furnizimit, shpejtësinë aktuale të vidës, presionin e kundërt dhe temperaturën kundrejt një drejtimi të qëndrueshëm referencë. Inspektoni gjeometrinë dhe vishni kur ato kontrolle nuk shpjegojnë humbjen. Zëvendësoni komponentët vetëm pasi të keni identifikuar funksionin kufizues.

Së pari, përcaktoni nëse rikuperimi është në rrugën kritike të ciklit
Rikuperimi i vidës është faza e plastifikimit dhe matjes: vidha rrotullohet, përgatit goditjen e radhës dhe tërhiqet ndërsa shkrirja grumbullohet përpara saj. Ai është i ndryshëm nga injektimi, kur vidhosja lëviz përpara për të dhënë atë goditje. Kontrolloni përkufizimin e kohëmatësit të kontrolluesit tuaj, veçanërisht nëse përfshin një vonesë ose dekompresion.
Rimëkëmbja shpesh mbivendos një pjesë të sekuencës së ftohjes. Prandaj, efekti i tij në kohën totale të ciklit varet nga koha kur fillon rikuperimi dhe cili veprim i makinës duhet të presë që ai të përfundojë. Lexoni gjurmën e sekuencës në vend që të supozoni se çdo sekondë e hequr nga rikuperimi heq një sekondë nga cikli.
| Kohëzgjatja e rikuperimit | Prisni përtej dritares | Çfarë do të thotë ndryshimi |
|---|---|---|
| 12 sekonda | 2 sekonda | Rimëkëmbja po vonon veprimin tjetër. |
| 9 sekonda | 0 sekonda | Përmirësimi i rikuperimit prej 3 sekondash heq 2 sekonda pritje. |
| 7 sekonda | 0 sekonda | Një rikuperim tjetër 2 sekondash nuk sjell reduktim të mëtejshëm të ciklit në këtë shembull. |
Pyetja jonë e parë është nëse makina pret shkrirjen apo thjesht raporton një numër që dëshironi të reduktoni. Nëse rikuperimi tashmë përshtatet mirë brenda dritares së disponueshme, ne do të fokusohemi në qëndrueshmërinë dhe cilësinë e shkrirjes përpara se të rekomandojmë një vidë me fuqi më të lartë.
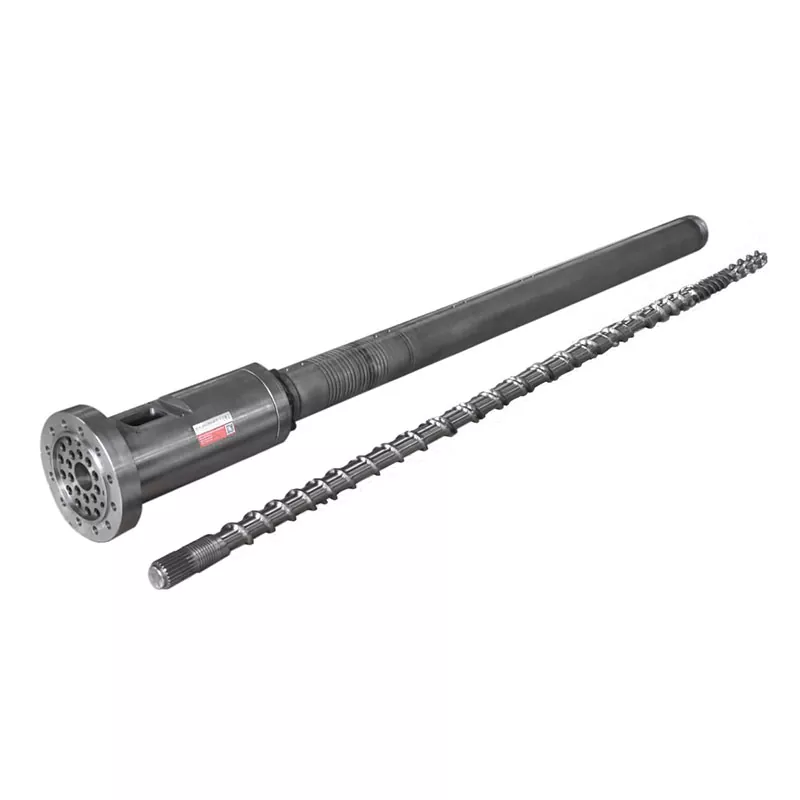
Për një shpjegim më të gjerë të asamblesë, shihni tonëudhëzues i fuçisë me vidë të derdhur me injeksion. Këtu, objektivi është më i ngushtë: përcaktoni pse ka ndryshuar rikuperimi dhe çfarë veprimi mbështet provat.
Një ndryshim i papritur dhe një rënie graduale kanë nevojë për pikënisje të ndryshme
Ruani një referencë përpara se të rregulloni makinën. Krahasoni të njëjtën shkallë të rrëshirës, raportin e rigrurjes, vendosjen e goditjes, mykun dhe gjendjen e temperaturës. Regjistroni ciklet individuale si dhe mesataren; një rikuperim shumë i ngadalshëm i rastësishëm mund të prishë prodhimin edhe kur mesatarja duket e pranueshme.
| Modeli i vëzhguar | Kontrolloni së pari | Dëshmi që ia vlen të regjistrohet |
|---|---|---|
| Rritje e papritur pas një ndryshimi materiali ose recete | Forma e ushqimit, grirja, gjendja e tharjes dhe cilësimet e transferuara | Pjesa e materialit, raporti i përzierjes, gjendja e grimcave dhe të dhënat para/pas procesit |
| Cikle të ngadalta me ndërprerje me cikle normale ndërmjet tyre | Ndërprerja e furnizimit, tejkalimi dhe ndryshimi i shpejtësisë aktuale | Gjurma e rikuperimit, aktiviteti i ngarkuesit dhe RPM aktuale për të njëjtat cikle |
| Rimëkëmbja përkeqësohet gradualisht nën një detyrë të qëndrueshme | Verifikoni kushtet e funksionimit, më pas kontrolloni konsumin | Të dhënat historike të rikuperimit dhe dimensionet e matura të vidës/fuçisë |
| Ngarkesa e lartë dhe RPM aktuale nën komandën | Drejtimi i makinës, kufiri i çift rrotullues dhe gjendja termike | RPM aktuale kundrejt të komanduar, tendenca e ngarkesës dhe alarmet e makinës |
| Problemi fillon menjëherë pas një zëvendësimi të komponentit | Identiteti, dimensionet, gjeometria dhe montimi i pjesës së instaluar | Rishikimi i miratuar i vizatimit, komponentët e montuar dhe cilësimet e vënies në punë |
Këto modele vendosin urdhrin e hetimit; asnjë nuk është provë në vetvete. Një defekt i papritur me zhurmë, pikëzim ose ngarkesë jonormale kërkon vëmendje të menjëhershme të shërbimit të makinës, edhe nëse koha fillimisht i ngjan një problemi procesi.
Konfirmoni që fishekët të arrijnë vazhdimisht te vidhosja
Një plesht i plotë nuk vërteton që vidhosja është duke u ushqyer. Kontrolloni ngarkuesin, rrëshqitjen e mbylljes, rrugën e materialit dhe ftohjen e fytit të furnizimit. Kërkoni për një ndërprerje që përkon me ciklet e ngadalta përpara se të ndryshoni seksionin e kompresimit ose të porosisni një vidë të re.
të Asahi KaseitUdhëzime Asaclean për tejkalimin e ushqyerjes me fytinshpjegon se si nxehtësia pranë zonës së fuçisë së pasme mund të zbusë peletin para kohe. Peletët mund të grumbullohen dhe pengojnë kalimin, duke e lënë vidhën pa material edhe pse rrëshira mbetet sipër saj.
Kontrolloni se çfarë ka ndryshuar në vetë furnizimin. Vëmendje meriton një raport i ndryshëm i grirjes, më shumë imta ose grimca të parregullta. Celanese lidh në mënyrë specifike cilësinë e grimcave të grimcave me çështjet e ushqyerjes dhe rikuperimit në tëUdhëzues për përpunimin e Vectra® LCP. Rekomandimet e tij janë specifike për materialin, por ato ofrojnë një arsye konkrete për të regjistruar gjendjen e grimcave dhe jo vetëm emrin e rrëshirës.
Nëse rikuperimi përkeqësohet pas një ndryshimi të ribërjes, ne do ta krahasojmë atë me një furnizim referimi të miratuar përpara se të ndryshojmë harduerin. Nëse sjellja e vjetër e rikuperimit kthehet, hetimi i furnizimit ka fituar përparësi. Ky rezultat i jep fabrikës drejtim shumë më të mirë sesa një kërkesë për një "vidë më të shpejtë".
Tharja ende duhet të plotësojë kërkesat e furnizuesit të rrëshirës. Mos supozoni se lagështia është shpjegimi për çdo problem të kohës, ose se rikuperimi i pranueshëm dëshmon se rrëshira është mjaft e thatë. Përpunueshmëria dhe cilësia e pjesës përfundimtare kërkojnë kontrolle të veçanta.
Kontrolloni shpejtësinë aktuale, presionin e kundërt dhe temperaturën e shkrirjes së bashku
Lexoni RPM aktuale, jo vetëm pikën e caktuar
Nëse komanda është e pandryshuar, por vidhosja po rrotullohet më ngadalë, inspektoni kufijtë e funksionimit të makinës dhe sjelljen e makinës. Një rekomandim gjeometrie nuk mund të zgjidhë një hendek të pashpjegueshëm midis shpejtësisë së kërkuar dhe të dorëzuar. Regjistroni shpejtësinë aktuale përmes goditjes së rikuperimit, veçanërisht aty ku fillon ngadalësimi.
RPM gjithashtu ka nevojë që diametri i vidës të thotë shumë. JonëGama e vidhave të derdhur me injeksionpërfshin diametra nga 30 deri në 170 mm. Transferimi i një cilësimi të shpejtësisë rrotulluese ndërmjet diametrave të ndryshëm ndryshon shpejtësinë periferike në sipërfaqen e vidës.
Shpejtësia periferike, m/s = π × diametri, mm × RPM ÷ 60,000
Në 100 RPM, një vidë 40 mm ka një shpejtësi periferike prej rreth 0,209 m/s; një vidë 60 mm arrin rreth 0,314 m/s. Këta janë shembuj të llogaritur, cilësime jo të rekomanduara ose llogaritje të drejtpërdrejta të shpejtësisë së prerjes së shkrirjes.
Përdorni udhëzimet aktuale të përpunimit të klasës së rrëshirës dhe kufijtë e makinës për të gjykuar shpejtësinë. Rritja e RPM është e dobishme vetëm nëse makina mund ta japë atë dhe shkrirja që rezulton mbetet e pranueshme.
Zbuloni pse presioni i pasmë është vendosur aty ku është
Presioni i kundërt i reziston tërheqjes së vidës gjatë rikuperimit dhe ndikon në mënyrën se si materiali plastikohet. Nëse është rritur për të korrigjuar një shqetësim të përzierjes ose matjes, reduktimi i tij thjesht për të përmirësuar kohëmatësin mund ta rikthejë atë problem cilësie. Konfirmoni nëse presioni i shfaqur është presion hidraulik ose specifik plastik përpara se të krahasoni makinat.
Një rekomandim universal për presionin e kundërt është veçanërisht i padobishëm. Për Vectra LCP,Celanese specifikon presionin minimal mbrapa, specifik 5-15 bar, dhe paralajmëron për mbinxehje dhe dëmtim të fibrave me presion të tepruar. Ky është udhëzim për Vectra, jo një cilësim për t'u kopjuar në një proces PP, ABS ose PC.
Kontrolloni shkrirjen përpara se të pranoni vendosjen më të shpejtë
Pikat e vendosjes së fuçisë nuk përshkruajnë plotësisht gjendjen termike të shkrirjes. Ndiqni një procedurë të miratuar të matjes së temperaturës së shkrirjes, verifikoni sistemin e ngrohësit dhe sensorit dhe krahasoni cilësinë e pjesës pas një ndryshimi të kontrolluar. Një kohë më e shkurtër rikuperimi me njollë, material të pashkrirë ose konsistencë më të dobët nuk është një rregullim i suksesshëm.
Ndryshoni një variabël përkatës në të njëjtën kohë dhe lejoni që procesi të stabilizohet. TëUdhëzime për zgjidhjen e problemeve Vectrapërdor të njëjtën qasje të shkallëzuar. Mbajeni provën brenda dritares së miratuar të funksionimit për materialin që përdorni në të vërtetë.
Ndani një seksion transportues të konsumuar nga një unazë kontrolli që rrjedh
Kur kushtet e ushqimit dhe funksionimit janë të krahasueshme, por rikuperimi vazhdon të përkeqësohet, gjendja e vidës dhe fuçisë meriton inspektim. Matni diametrin e jashtëm të fluturimit dhe shpimin e fuçisë në pozicione të përcaktuara kundrejt vizatimit ose kufijve të përcaktuar të inspektimit. Inspektoni dëmtimet e sipërfaqes si dhe dimensionet.
Asambleja e përparme me vidë ka nevojë për një provë tjetër. Gjatë rikuperimit, valvula e kthimit lejon shkrirjen të ecë përpara; gjatë injektimit, ai duhet të mbyllet kundër rrjedhjes së prapambetur. Një valvul që rrjedh mund të ndikojë në konsistencën e goditjes, por kjo nuk vërteton se pjesa e plastikës së vidës është konsumuar.


Nëse pesha e jastëkut ose e goditjes gjithashtu ndryshon, përfshini në hetim testin e valvulës së kthimit të prodhuesit të makinës. Jonëudhëzues për zgjedhjen e majës së vidësmbulon më në detaje dimensionet e unazës, sediljes dhe çiftëzimit.
Ne nuk do të autorizonim një zëvendësim të plotë të vidave dhe fuçive vetëm në një kohëmatës të ngadaltë. Në të kundërt, një vidë e re nuk duhet të futet në një fuçi të konsumuar pa kontrolluar përshtatjen që rezulton. Kërkoni një raport dimensional që identifikon pozicionet e matjes dhe kufijtë e konsumit të përdorur për të arritur rekomandimin.
Kur ka kuptim një dizajn i ndryshëm i vidhave?
Një rishikim i projektimit bëhet i dobishëm kur gjeometria aktuale nuk mund të përmbushë detyrën e synuar brenda kushteve të pranueshme të funksionimit. Kjo mund të pasojë një ndryshim të rrëshirës, një kërkesë më të madhe të goditjes ose një dritare më të shkurtër të disponueshme rikuperimi. Mbajeni atë të ndarë nga rivendosja e një procesi të suksesshëm të mëparshëm që thjesht është përkeqësuar.
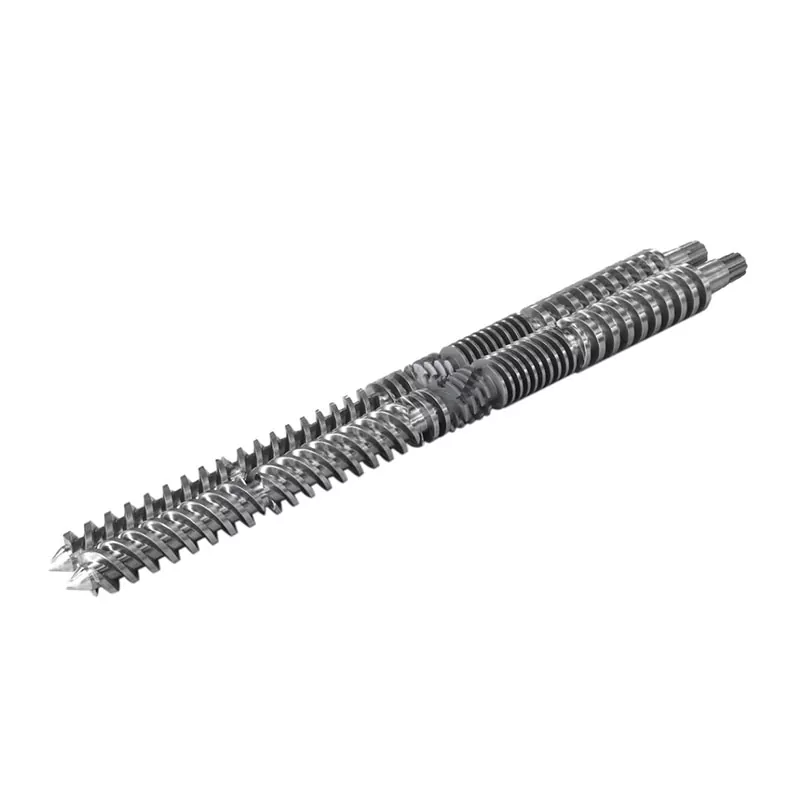
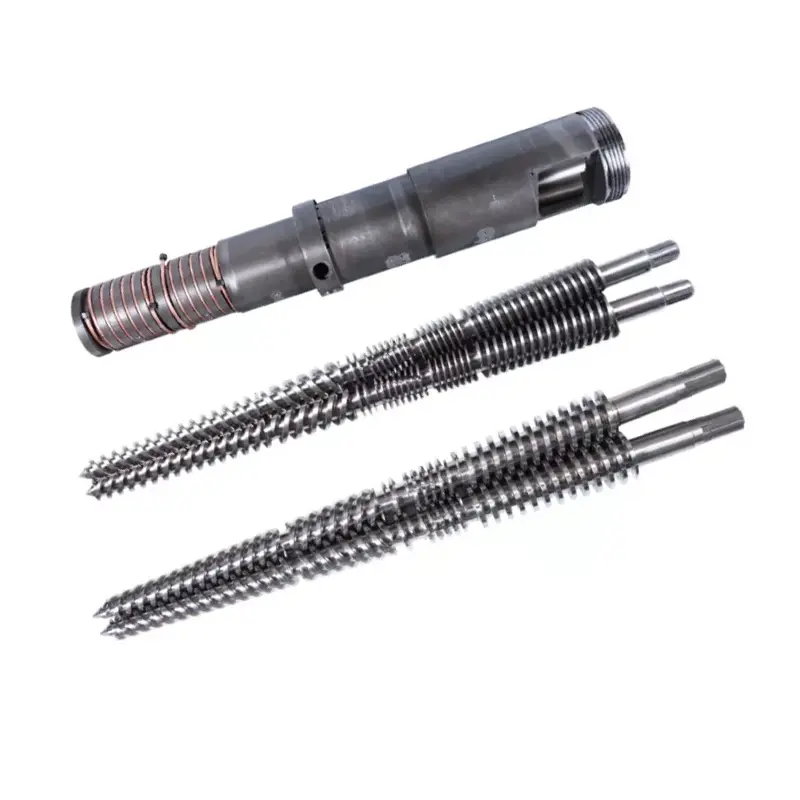
Dy familjet tona të produkteve të vidhave të injektimit ilustrojnë një zgjedhje të rëndësishme të dizajnit:
| Dizajni Nanhaiya | Seksioni i kompresimit | Si do ta përdornim në rishikim |
|---|---|---|
| Vidhos gradual i derdhur me injeksion | Zakonisht 40%-60% e gjatësisë totale të vidës, afërsisht 50% në përshkrimin e produktit | Një reduktim më i gjatë dhe gradual në thellësinë e kanalit për detyrat që kanë nevojë për plastifikimin e kontrolluar. Vlerësoni sjelljen e saktë të rrëshirës, goditjes dhe termike. |
| Vidë e derdhur me injeksion mutant(dizajn me kompresim të papritur) | Përafërsisht 5%-15% e gjatësisë totale të vidës | Një tranzicion më i shkurtër me një reduktim më të mprehtë në thellësinë e kanalit. Vlerësoni detyrën e shkrirjes dhe uniformitetin termik përpara se ta zgjidhni për të adresuar një kufizim kapaciteti. |
Dizajni ynë gradual mbulon aplikacionet duke përfshirë PS, PC dhe ABS; familja e kompresimit të papritur përfshin aplikacione të tilla si PE dhe PP. Këto rrugë produkti ndihmojnë në fillimin e diskutimit. Ato nuk zëvendësojnë shkallën e rrëshirës dhe rishikimin e makinerive, veçanërisht me mbushës, regrind ose një specifikim cilësor të kërkuar.

Trajtimi i sipërfaqes trajton konsumimin, jo bllokimin e fytit të ushqimit
Të dy familjet e produkteve përdorin çelik 38CrMoAlA. Specifikimet e tyre për detajet e produktit përfshijnë opsionet e mëposhtme të trajtimit, të cilat i përkasin diskutimit të zëvendësimit kur inspektimi identifikon konsumimin:
| Prona | Vlera e produktit-detaj | Çfarë do të thotë për hetimin |
|---|---|---|
| Fortësia e azotimit | HV900-1100 | Specifikoni sipërfaqet e trajtuara dhe kërkesat e inspektimit. |
| Thellësia e azotimit | 0,5-0,8 mm | Identifikoni trajtimin e zgjedhur; mos e konkludoni jetën e shërbimit vetëm nga thellësia. |
| Fortësia e aliazhit të nikelit-tungstenit | HRC55-62 | Rishikoni aliazhin me modelin aktual të rrëshirës, mbushësit dhe veshjes. |
| Thellësia e shtresës së aliazhit | 0,8-2,0 mm | Përcaktoni zonat e përforcuara në specifikimin e komponentit të rënë dakord. |
Jonëdetajet graduale të produktit të vidhavetë përshkruajë përforcimin e zonave të cenueshme me aliazh nikel-tungsten. Nga perspektiva e fabrikës, ne duam që mbrojtja e propozuar të korrespondojë me konsumin e matur. Një sipërfaqe më e shtrenjtë nuk riparon ushqimin e pamjaftueshëm ose nuk vërteton se gjeometria e vidës i përshtatet rrëshirës.


Kthejeni diagnozën në një veprim specifik
Mbajeni rekomandimin aq të ngushtë sa të lejojnë provat. Një ndërprerje e furnizimit kërkon një korrigjim të sistemit të furnizimit. Një komandë shpejtësie, makina nuk mund të mbajë thirrje për një rishikim të makinës. Rrjedhja e konfirmuar e valvulës kërkon një vlerësim të valvulës dhe ndërfaqes. Konsumimi i matur i vidës ose fuçisë mbështet një zëvendësim të komponentit ose një vlerësim të kualifikuar rinovimi.
Nëse montimi është në gjendje të pranueshme, por detyra e re e prodhimit tejkalon kapacitetin e tij praktik të plastikës, dërgoni përmbledhjen e projektimit. Nanhaiya ofron dizajn me vida me porosi, përpunim dhe saldim me llak. Jonëpajisjet e prodhimitpërfshin torno CNC për pjesët e punës deri në 6 metra të gjata dhe përpunim me pesë akse për fluturime komplekse dhe struktura fllanxhash.

Dërgo regjistrimin që shpjegon problemin
- Prodhuesi dhe modeli i makinës, diametri i vidës, vizatimi i montimit dhe detajet e montuara të majës së vidës.
- Klasa e rrëshirës, ngarkimi i mbushësit, raporti i rigrindjes dhe gjendja e grimcave.
- Koha e rikuperimit sipas ciklit, RPM aktuale dhe e komanduar, presioni i kundërt me bazën e tij të presionit dhe të dhënat e ngarkesës ose alarmit.
- Vendosja e fotografisë, jastëku, pesha e pjesës dhe e kontrabandës, të dhënat e temperaturës dhe dritarja e disponueshme e rikuperimit.
- Ndryshimet tashmë të testuara, efekti i tyre në cilësinë e pjesës dhe çdo raport i konsumit dimensional.
Për vënien në punë, bini dakord për rrëshirën, goditjen, dritaren e funksionimit dhe cilësinë e pranueshme të pjesës. Pastaj krahasoni përsëritshmërinë e rikuperimit dhe kohën totale aktuale të ciklit. Një test plastik i izoluar më i shpejtë është i pamjaftueshëm nëse kallëpi i prodhimit ende pret ose pjesët dështojnë në inspektimin.

Keni nevojë për një propozim vidhos ose fuçi për një kufizim të konfirmuar rikuperimi?
Dërgojini Nanhaiya-s rekordin e vizatimit dhe funksionimit, duke përfshirë atë që ka ndryshuar dhe çfarë duhet të arrijë linja juaj. Na tregoni nëse po riktheni detyrën origjinale ose po përgatiteni për një kërkesë tjetër të materialit ose ciklit.
Dërgoni vizatimin tuaj dhe të dhënat e procesitShikoni vidhat e derdhjes me injeksionDiskutoni në WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Email:info@nhyscrew.com
Telefoni:+86-13505809643| Celular:+86-13587082002
Blloku C, Seksioni Nr. 2 Perëndimor, Avenue Xingzhou, Distrikti Dinghai, Qyteti Zhoushan, Provinca Zhejiang, Kinë.
Kontaktoni Nanhaiya
Pyetjet e bëra shpesh
Cila është koha normale e rikuperimit të vidës së derdhur me injeksion?
Nuk ka numër universal. Koha e rikuperimit varet nga rrëshira, kërkesa e goditjes, gjeometria e vidhave, aftësia e makinës dhe cilësimet e funksionimit. Krahasoni atë me kohën e disponueshme në sekuencën aktuale të makinës dhe me një drejtim të qëndrueshëm referimi duke përdorur të njëjtin material dhe pozë.
A e shkurton gjithmonë kohën e ciklit rikuperimi më i shpejtë i vidhave?
Jo. Shkurton ciklin vetëm kur rikuperimi i papërfunduar po vonon veprimin tjetër të lejuar të makinës. Nëse rikuperimi tashmë përfundon brenda dritares së disponueshme të mbivendosjes, përshpejtimi i tij mund të lërë të pandryshuar kohën totale të ciklit.
Pse vida rrotullohet por tërhiqet shumë ngadalë?
Kontrolloni nëse rrëshira po arrin vidën, nëse presioni i kundërt ka ndryshuar dhe nëse shpejtësia aktuale e vidës përputhet me komandën. Mbyllja e ushqimit, grirja e paqëndrueshme, kushtet e procesit dhe komponentët e konsumuar janë degë të mundshme për t'u hetuar. Rrotullimi i vetëm nuk vërteton se vidhosja po përcjell material të mjaftueshëm.
A duhet të rris RPM për të rregulluar rikuperimin e ngadaltë?
Vetëm pasi të keni kontrolluar ushqimin, shpejtësinë aktuale, presionin e kundërt dhe kufijtë e përpunimit të rrëshirës. Gjykoni çdo ndryshim nga cilësia e shkrirjes, temperatura aktuale e shkrirjes dhe përsëritshmëria, si dhe koha e rikuperimit. Mos përdorni më shumë shpejtësi për të fshehur një problem të pazgjidhur të ushqyerjes ose konsumimit.
A e vërteton një unazë kontrolli që rrjedh e gjithë vidhosja është konsumuar?
Jo. Mbyllja e unazës së kontrollit dhe bartja me fuçi me vidë janë funksione të ndryshme. Hetoni ndryshimin e jastëkut ose të peshës së goditjes me testin e valvulave të prodhuesit të makinës dhe përdorni inspektimin e dimensioneve për të përcaktuar konsumimin e vidave dhe tytës.
Çfarë i duhet Nanhaiya për të vlerësuar një zëvendësim?
Dërgoni modelin e makinës, diametrin dhe vizatimin e vidës, shkallën dhe mbushësin e rrëshirës, detajet e grirjes, të dhënat aktuale të rikuperimit, cilësimet e shpejtësisë së vidës dhe presionit prapa, të dhënat e temperaturës dhe çdo matje konsumimi. Përfshi ciklin e kërkuar dhe kriteret e cilësisë së pjesshme në mënyrë që zëvendësimi të ketë një punë të përcaktuar.
Vazhdoni meudhëzues për zgjedhjen e fuçisë së vidave të derdhur me injeksion, ose ekzaminoniLista e kontrollit për zëvendësimin e majës së vidës dhe unazës së kontrollitnëse provat tregojnë për montimin e pjesës së përparme.