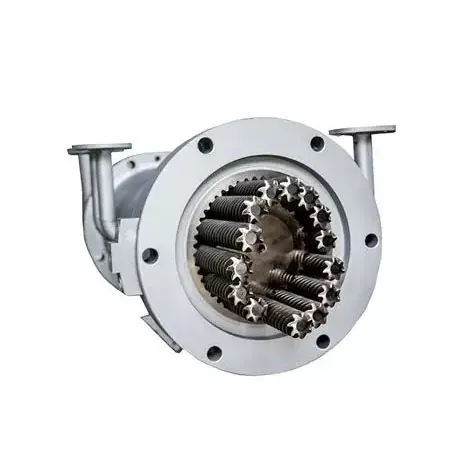
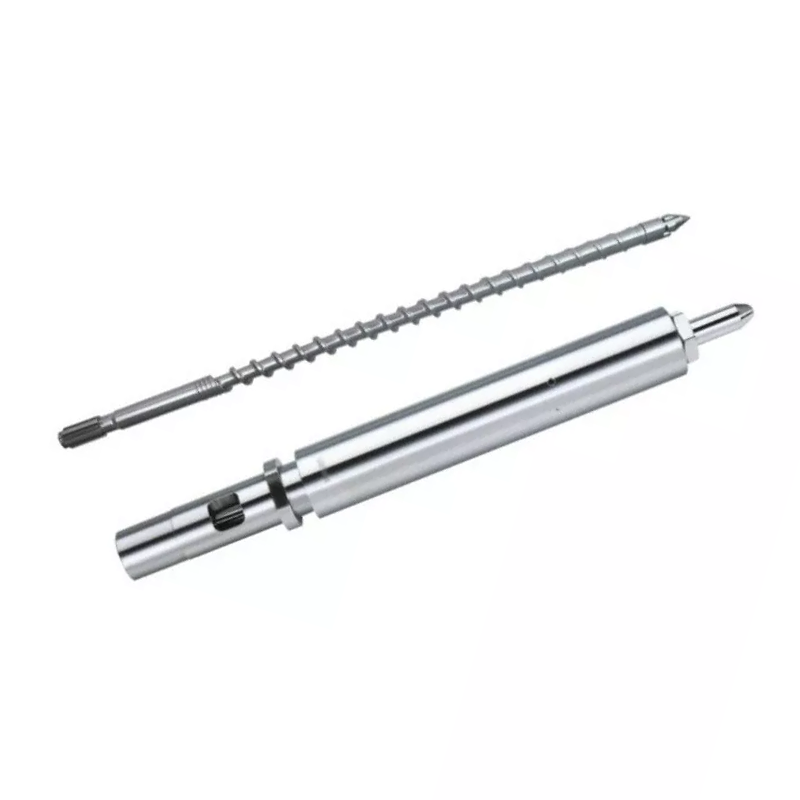
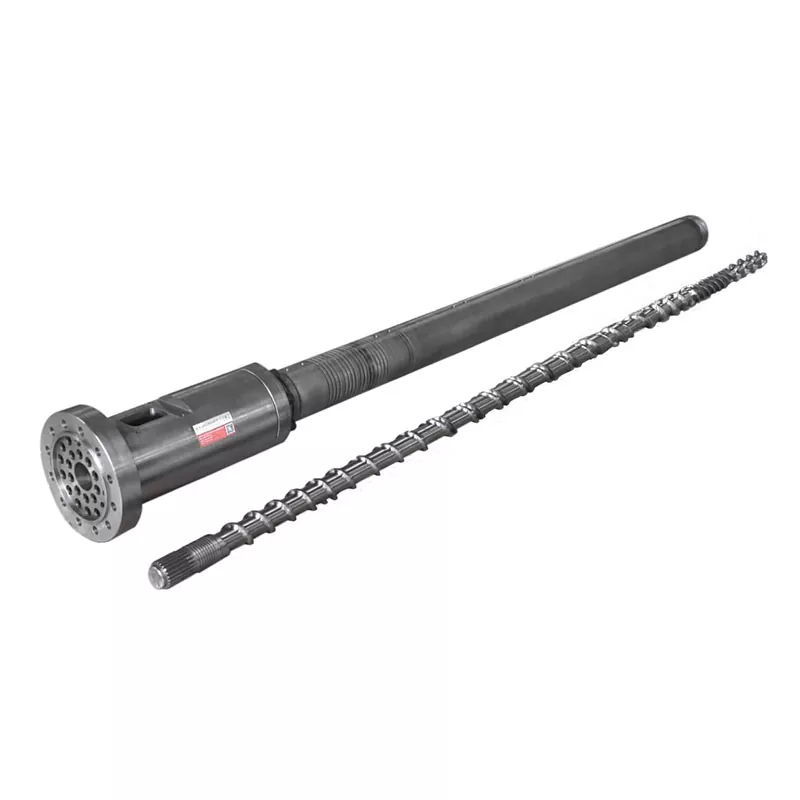
Koka e tubit duhet të përshtatet më shumë se një diametër nominal. Duhet të përputhet me polimerin, formulimin, standardin e tubit, daljen, lidhjen e ekstruderit, sistemin e kalibrimit dhe mënyrën se si operatorët tuaj ndryshojnë madhësinë. Ky udhëzues i kthen ato inpute në një specifikim blerjeje për prodhimin e tubave PVC, PE, CPVC, PP dhe PPR.


Për të blerë njëkoka e kallëpit të nxjerrjes së tubit, dërgoni furnizuesit pesë grupe të dhënash të përputhura: materialin dhe formulimin; standardi i tubit, diametri dhe diapazoni i murit; prodhimi dhe shpejtësia e linjës; fllanxha e ekstruderit dhe ndërfaqja e hyrjes së shkrirjes; dhe rregullimi i kalibrit të rrjedhës së poshtme, vakumit, ftohjes dhe largimit. Një kërkesë që jep vetëm "gyp PVC, 110 mm" nuk është gati për inxhinieri.
Pika më e rëndësishme e kontratës është kushti i pranimit. Emërtoni materialin aktual të prodhimit, madhësinë e tubit, prodhimin e qëndrueshëm, shpejtësinë e linjës, ngrohjen dhe konfigurimin e sensorit, variacionin e lejueshëm të murit, diametrin e jashtëm, ovalitetin, gjendjen e sipërfaqes dhe testet e kërkuara të produktit. Koka e mbulesës i jep formë shkrirjes së nxehtë, por në vetvete nuk mund të garantojë tubin e ftohur përfundimtar.
Vendimi i parë nuk është diametri i diametrit
Vendimi i parë është zarfi i prodhimit. Një kokë mund të drejtojë një grup të përmasave të afërta me koka të ndryshueshme dhe mandrelë. Një gamë shumë e gjerë madhësish mund të prodhojë kompromise në rrjedhën, kohën e qëndrimit, rregullimin, presionin e kokës dhe punën e ndërrimit. Gama e saktë varet nga materiali dhe shpejtësia, jo vetëm nga ato inserte që mund të futen fizikisht brenda trupit.
Ne e ndajmë çdo hetim në tre kufij. Kufiri i produktit mbulon materialin e tubit, standardin, diametrin dhe murin. Kufiri i procesit mbulon prodhimin, shpejtësinë, temperaturën dhe presionin. Kufiri mekanik mbulon fllanxhën, vijën qendrore, ngrohësit, sensorët, pozicionin e ngritjes dhe në rrjedhën e poshtme.
| Të dhënat e blerësit | Pse ajo ndryshon kokën e vdes | Dëshmi për të dërguar |
|---|---|---|
| Polimer dhe formulë e plotë | Ndryshon viskozitetin, ndjeshmërinë ndaj nxehtësisë, rrëshqitjen, konsumimin, rrezikun e korrozionit, kufirin kohor të qëndrimit dhe metodën e pastrimit | Fleta e të dhënave të klasës së rrëshirës, përqindjet e formulimit dhe mostra |
| Standardi dhe aplikimi i tubave | Përcakton produktin e përfunduar që linja duhet të prodhojë dhe testojë | Numri i saktë standard, botimi, tregu dhe vizatimi i brendshëm |
| OD, muri, SDR ose diapazoni i planit | Përcakton zonën e rrjedhës unazore, familjen e veglave dhe gamën praktike të ndryshimit të pjesëve | Tabela e përmasave me produkte minimale, normale dhe maksimale |
| Prodhimi neto dhe shpejtësia e linjës | Ndryshon shpejtësinë e rrjedhës, presionin, ngarkesën e ngrohjes, kohën e qëndrimit dhe kërkesën për ftohje në rrjedhën e poshtme | Kg/h e qëndrueshme e shitshme për çdo madhësi kritike |
| Ndërfaqja e ekstruderit dhe përshtatësit | Përcakton gjeometrinë e hyrjes, modelin e bulonave, regjistrin, vulën, lartësinë qendrore dhe mbështetjen | Vizatim i kontrolluar plus foto të matura të makinës ekzistuese |
| Sistemi i kalibrimit dhe ftohjes | Ndikon në tërheqjen, OD përfundimtar, ovalitetin, shpërndarjen në mur dhe sjelljen e fillimit | Vizatimet e kalibratorit, të dhënat e rezervuarit të vakumit, gjatësia e ftohjes dhe pozicioni i tërheqjes |
| Plani i ndryshimit | Përcakton se cilat pjesë janë të lëvizshme, si janë të përqendruara dhe sa i sigurt i trajtojnë operatorët | Ndryshoni frekuencën, metodën e pastrimit, kapacitetin e vinçit dhe kohën e synuar joproduktive |
Pamja jonë e fabrikës:ne nuk e konsiderojmë një diametër nominal të tubit si një specifikim të mjaftueshëm të kokës. Nëse një blerës na jep vetëm emrin e rrëshirës dhe OD, ne kërkojmë serinë e murit, formulën, daljen, ndërfaqen e ekstruderit dhe metodën e madhësisë përpara se të rregullojmë rrugën e rrjedhës. Një citim i shpejtë i bazuar në të dhëna që mungojnë zakonisht i zhvendos pyetjet pa përgjigje në komisionim.



Filloni me standardin e përfunduar të tubit
Një kokë bie është vegla prodhimi. Nuk është një certifikim tubash. Blerësi duhet të identifikojë standardin dhe botimin e saktë të produktit, ndërsa furnizuesi duhet të përkthejë mbështjellësin e tubit në një shteg rrjedhjeje, grup mjetesh dhe metodë rregullimi. Pajtueshmëria përfundimtare vërtetohet në tubin e përfunduar nga testet e kërkuara për tregun dhe aplikimin e tij.
Për projektet e zakonshme të tubacioneve të ujit, janë tre referenca zyrtare të dobishmeISO 1452-2:2009 për tubat PVC-U, ISO 4427-2:2019 për tubat PEdheISO 15874-2:2013 për gypat PP që përdoren në instalimet e ujit të nxehtë dhe të ftohtë. Kontrolloni botimin aktual, ndryshimet dhe miratimin kombëtar kur të përgatitet kontrata.
| Familja e tubave | Referenca zyrtare e fillimit | Informacion që RFQ-ja ka nevojë ende |
|---|---|---|
| Tub presioni PVC-U | ISO 1452-2 ose ekuivalenti kombëtar i kërkuar | Formula e përzierjes së thatë PVC, seria e tubave, OD nominale, tavolina e murit, lejimi i prizës, prodhimi, shpejtësia e linjës dhe kërkesat e sipërfaqes |
| Tub presioni PE | ISO 4427-2 ose ekuivalenti kombëtar i kërkuar | Përbërja e saktë PE, diapazoni SDR, diapazoni OD, ndërtimi i ngurtë ose i bashkëekstruduar, rregullimi i shiritave ose shtresave, sistemi i daljes dhe ftohjes |
| Tub PP ose PPR për ujë të nxehtë dhe të ftohtë | ISO 15874-2 ose ekuivalenti kombëtar i kërkuar | Klasa e saktë PP, klasa e dimensionit të tubit, aplikimi i shërbimit, ndërtimi i shtresës, diametri dhe diapazoni i murit, prodhimi dhe metoda e kalibrimit |
| Përçues elektrik ose tub industrial | Specifikimi i aplikueshëm kombëtar, i industrisë ose i klientit të blerësit | Formula e materialit, ngurtësia ose objektivi funksional, gjeometria, ngjyra, printimi ose shiriti, plani i provës dhe defektet e lejueshme të sipërfaqes |
Mos shkruani "sipas standardit ndërkombëtar" në RFQ.Emërtoni dokumentin, pjesën, botimin dhe miratimin lokal. Pastaj bashkëngjitni planin tuaj të vizatimit të tubit të përfunduar dhe të inspektimit. Madhësi të ngjashme nominale mund të kenë diapazon të ndryshëm muresh, kushte testimi dhe kërkesa identifikimi.
Një ndarje tjetër ka rëndësi. Miratimi i ujit të pijshëm ka të bëjë me produktin e përfunduar të tubacionit dhe materialet e tij të lagura. Porositja e një koke nga Nanhaiya nuk transferon një miratim për ujë të pijshëm në tubacionin e blerësit. Miratimi i rrëshirës, kontrolli i përbërjes, të dhënat e prodhimit dhe certifikimi nga palët e treta mbeten pjesë e sistemit të pajtueshmërisë së prodhuesit të tubave.
Specifikoni formulën aktuale, jo vetëm PVC ose PE
Nanhaiya'skoka e kallëpit të nxjerrjes së tubitofrohet për PVC me aditivë, PE, CPVC dhe PP. Këta emra përcaktojnë familjet materiale. Ata nuk na tregojnë viskozitetin e shkrirjes, ngarkimin e mbushësit, sistemin e stabilizatorit, përmbajtjen e ricikluar, dritaren e përpunimit ose tendencën për t'u nxjerrë jashtë.
Për PVC, dërgoni recetën e plotë të përzierjes së thatë sipas peshës dhe gjendjes së përzierjes. Niveli i karbonatit të kalciumit dhe trajtimi i grimcave, ekuilibri i lubrifikantit, sistemi i stabilizatorit, modifikuesi i ndikimit, ndihma e përpunimit, pigmenti dhe përqindja e ripërpunimit mund të ndryshojnë pamjen e murit, presionin e kokës dhe sjelljen e depozitave.
Për PE ose PPR, dërgoni notën e saktë të përbërjes dhe fletën aktuale të të dhënave të furnizuesit. Përfshini informacionin e rrjedhës së masës ose viskozitetit të shkrirjes siç është publikuar për atë shkallë, densitet, aditivë, sistem karboni të zi ose ngjyrë, kufirin e rigrindjes dhe nëse vijat e identifikimit ose shtresat funksionale janë bashkëekstruduar.
PVC dhe CPVC
Historia e nxehtësisë dhe koha e qëndrimit meritojnë vëmendje të madhe. Rruga e rrjedhjes duhet të shmangë mbajtjen e panevojshme dhe plani i ngrohjes duhet të mbështesë fillimin dhe pastrimin e kontrolluar. Ndryshimet e formulës duhet të zbulohen përpara prodhimit.
PE
Nota, forca e shkrirjes, prodhimi dhe kapaciteti ftohës veprojnë së bashku. Një kokë PE me fuqi të lartë ka nevojë për rrjedhje të qëndrueshme rrethore dhe një sistem të përshtatshëm përmasash, jo thjesht një hendek më të madh unazor.
PP dhe PPR
Tregoni produktin e saktë të rrëshirës dhe shërbimit. Tubacioni i ujit të nxehtë dhe të ftohtë, tubi industrial dhe ndërtimi me shumë shtresa mund të kërkojnë kushte të ndryshme veglash pune, ftohjeje dhe pranimi.
Pamja jonë e fabrikës:kur një ekip prodhimi ndryshon mbushësin, shkallën e rrëshirës ose përqindjen e ricikluar pas miratimit të veglave, magazina nuk është bërë papritur e pasaktë. Hyrja e procesit ka ndryshuar. Ne regjistrojmë formulimin e referencës në marrëveshjen teknike, në mënyrë që zgjidhja e problemeve në të ardhmen të fillojë nga një gjendje e njohur.

Hapja e mbulesës nuk është madhësia përfundimtare e tubit
Një shkrirje unazore e nxehtë nuk largohet nga trupi dhe mbetet e fiksuar gjeometrikisht. Mund të bymehet në dalje, të tërhiqet nën tërheqje, të kontaktojë kalibratorin, të tkurret gjatë ftohjes dhe të vazhdojë të ndryshojë ndërsa temperatura e tij barazohet. Kjo është arsyeja pse një tub nominal 110 mm nuk përdor automatikisht një hapje 110 mm.
Rezultati përfundimtar vjen nga një sistem: prodhimi i ekstruderit, temperatura dhe presioni i shkrirjes, gjeometria e matrikut dhe mandrelit, ekuilibri rrethues i nxehtësisë, qendrimi, shtegu i ajrit, kalibratori, vakuumi, ftohja dhe shpejtësia e tërheqjes. Nëse këto pjesë blihen nga furnizues të ndryshëm, blerësi duhet të caktojë një vizatim të kontrolluar të ndërfaqes dhe një matricë të përgjegjësisë së pranimit.
| Elementi i kontrollit | Ajo që ndikon drejtpërdrejt | Ajo që nuk mund të vërtetohet vetëm |
|---|---|---|
| Rruga e rrjedhës së vdekjes dhe mandrelit | Shpërndarja unazore e shkrirjes, humbja e presionit, sjellja e qëndrimit dhe forma fillestare e tubit | Performanca e fundit e ftohjes OD, muri, ovaliteti ose presioni |
| Rregullimi i qendrës së mandrelit | Hendeku fillestar rrethues dhe korrigjimi i shpërndarjes së murit | Një rezultat i qëndrueshëm kur temperatura, rrjedha ose shtrirja në rrjedhën e poshtme vazhdon të lëvizë |
| Rregullimi i zonës së ngrohësit | Kontroll termik rreth dhe përgjatë kokës | Temperatura aktuale e shkrirjes pa një metodë matëse të përcaktuar |
| Kalibrator dhe rezervuar me vakum | Madhësia e jashtme, ftohja e hershme dhe mbështetja e formës | Muri uniform kur tubi i shkrirjes në hyrje është i paqëndrueshëm |
| Sistemi i ftohjes | Shkalla e ngurtësimit, qëndrueshmëria dimensionale dhe heqja e nxehtësisë së mbetur | Gjeometri e mirë kur temperatura ose rrjedha e ujit është e pakontrolluar |
| Tërheqje | Shpejtësia e linjës, tërheqja dhe transporti i qëndrueshëm | Korrigjoni dimensionet kur tërheqësi është i pozicionuar gabimisht ose kur shpejtësia luhatet |
Rregulla e dobishme e madhësisë:specifikoni tubin më të vogël dhe më të madh, por inxhinier rreth qosheve të vështira të funksionimit. Këto janë shpesh tubi më i madh me fuqi të lartë, muri më i hollë me shpejtësi të lartë të linjës, një madhësi e vogël me fuqi të ulët që rrit kohën e qëndrimit dhe produkti me kërkesën më të ngushtë të murit ose sipërfaqes.


Nanhaiya ofron mandrelë të rregullueshme, opsione të kanaleve të ftohjes dhe veshje të zëvendësueshme në gamën e saj të kokës së tubave. Përdorni këto opsione për një arsye të përcaktuar. Rregullimi është i dobishëm kur operatorët kanë një metodë qendrimi të përsëritshme. Komponentët e konsumit të zëvendësueshëm janë të dobishëm kur qëllimi i tyre, sasia rezervë dhe procedura e zëvendësimit janë të qarta.
Blloko ndërfaqen e ekstruderit përpara se të fillojë përpunimi
Një tubi mund të ketë një shteg të shkëlqyer të rrjedhës së brendshme dhe ende të dështojë të instalohet sepse u supozua hyrja, regjistri, modeli i bulonave, vula ose lartësia e qendrës. Projektet e zëvendësimit janë veçanërisht të cenueshme sepse vizatimet e makinerive mund të jenë të vjetra, të modifikuara ose të padisponueshme.
Ne preferojmë tre forma të provave: vizatimin origjinal të kontrolluar, matje të freskëta dhe foto të qarta me një referencë në shkallë. Nëse të tre nuk pajtohen, zgjidhni konfliktin përpara se të publikohet vizatimi i prodhimit.
- Prodhimi, modeli dhe konfigurimi i ekstruderit
- Diametri i vidës dhe diapazoni i vlerësuar i daljes
- Vizatimi i fllanxhës së shkarkimit ose përshtatësit
- Regjistroni diametrin, thellësinë dhe tolerancën
- Sasia e bulonave, filli, rrethi i hapit dhe orientimi
- Gjeometria e vulosjes dhe metoda e guarnicionit
- Diametri i hyrjes së shkrirjes dhe gjatësia e tranzicionit
- Pllaka e kërkuar e ndërprerësit ose ndërfaqja e ekranit
- Madhësia dhe vendndodhja e portës së sensorit të presionit
- Lloji dhe futja e sensorit të temperaturës së shkrirjes
- Tensioni i ngrohësit, frekuenca, fuqia dhe lidhësit
- Lloji i termoçiftit dhe përputhshmëria e kontrolluesit
- Lartësia e qendrës së kokës dhe drejtimi i rrjedhës
- Korniza mbështetëse, rrotat, shinat ose pikat e ngritjes
- Hapësira e disponueshme e instalimit dhe mirëmbajtjes
- Distanca nga kalibratori dhe referenca e shtrirjes
Nanhaiya prodhon të personalizueshmefllanxhat e tytësdhe komponentët e kokës, kështu që përshtatësi mund të diskutohet me kokën në vend që të lihet si një surprizë instalimi. Për një projekt të plotë të linjës, rreshtoni ndërfaqen e modelit me atë të zgjedhurmakinë ekstruder plastike, kontrollet dhe pajisjet e poshtme.
Pamja jonë e fabrikës:një foto telefoni e një fllanxha na ndihmon të kuptojmë paraqitjen, por ajo nuk përcakton një rreth bulonash ose nuk regjistron përshtatjen. Ne përdorim foton për të gjetur pyetje. Ne përdorim një vizatim të nënshkruar për të prerë metalin. Ky dallim parandalon që një gabim i vogël i ndërfaqes të vonojë një instalim të tërë.


Zgjidhni ndërtimin rreth materialit dhe detyrës së pastrimit
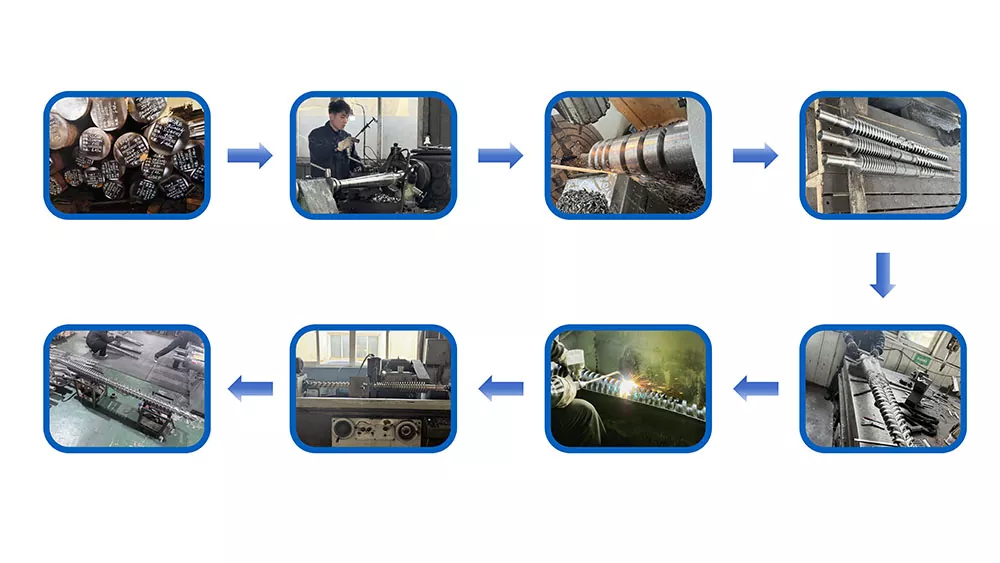
Koka e dedikuar e prerjes së tubave të Nanhaiya përdor çeliku të aliazhuar me rezistencë të lartë me sipërfaqe të ngurtësuara dhe prodhohet nga përpunimi me precizion CNC dhe trajtimi termik. Gjenerali i sajkokë ekstruderifaqe liston 38CrMoAl, nitriding dhe një fortësi sipërfaqësore nga HV950 deri në HV1000.
Këto vlera janë të dhëna fillestare të dobishme, por specifikimi i miratuar duhet të identifikojë materialin e saktë të komponentit, shtrirjen e trajtimit, kriterin e fortësisë së përfunduar, përfundimin e sipërfaqes rrjedhëse, inspektimin dimensional dhe çdo kërkesë korrozioni. Vlera e fortësisë në një komponent nuk duhet të kopjohet në çdo mbërthyes, kapak ngrohës ose pjesë strukturore.
| Gjendja e shërbimit | Shqetësimi i prokurimit | Çfarë duhet përcaktuar në citat |
|---|---|---|
| PVC e mbushur | Mbushës mineral abraziv, depozitime dhe frekuencë pastrimi | Formula, niveli i mbushësit, materiali dhe trajtimi me përbërës të lagur, shtrirja e veshjes së zëvendësueshme dhe metoda e pastrimit |
| CPVC ose përbërës i ndjeshëm ndaj nxehtësisë | Historia termike, mbajtja dhe degradimi i materialit | Dritarja e përpunimit, koncepti i rrugës së rrjedhës, zonat e ngrohjes, pikat e sensorit, procedura e fillimit dhe mbylljes |
| PE me ngjyrë karboni | Shpërndarja e qëndrueshme, cilësia e sipërfaqes dhe funksionet e gjata | Klasa e përbërjes, diapazoni i daljes, dritarja me presion, rregullimi i ngrohësit dhe aksesi në pastrim |
| Përmbajtja e ricikluar | Ndotja, ndryshimi i viskozitetit dhe grimcat gërryese | Burimi, përqindja maksimale, plani i filtrimit, mostra, variacioni i pritur dhe kufijtë e pranimit |
| Ndryshimet e shpeshta të ngjyrave | Mbajtja, aksesi, trajtimi i ndërrimit të pjesëve dhe skrap | Sekuenca e ngjyrave, materiali i pastrimit, koha e lejuar e ndryshimit, procedura e pastrimit dhe pjesët e lëvizshme |
Më e vështirë nuk është një strategji e plotë materiale.Fortësia e sipërfaqes, thellësia e kasës, qëndrueshmëria e nënshtresës, sjellja ndaj korrozionit, përfundimi dhe metoda e riparimit duhet t'i përshtaten komponentit dhe procesit. Kërkojini furnizuesit të listojë atë që trajtohet, si verifikohet dhe cili procesverbal inspektimi vjen me porosinë.


Rishikoni Nanhaiya'spajisjet e prodhimit, certifikatatdheshërbim teknikgjatë kualifikimit të furnizuesit. Udhëzimet e instalimit dhe këshillat për mirëmbajtjen afatgjatë mund të përfshihen në fushën e mbështetjes së dakorduar.
Bëjeni ndryshimin e madhësisë pjesë të llogaritjes së blerjes
Një çmim më i ulët i veglave mund të jetë i shtrenjtë nëse çdo ndryshim lidh një vinç, dëmton ngrohësit ose kërkon qendërzim të përsëritur provë dhe gabim. Pyesni se si hiqen mbulesa dhe mandreli, ku vendosen pjesët e nxehta, cilët lidhës trajtohen, si është rivendosur shtrirja dhe cilat vula ose materiale harxhuese janë zëvendësuar.
| Pyetje ndryshimi | Pse blerësi duhet të kujdeset | Prodhimi i kontratës |
|---|---|---|
| Cilat madhësi ndajnë një trup? | Tregon numrin real të kokave dhe grupeve të ndërrimit të pjesëve | Matrica e përputhshmërisë sipas OD-së së tubit, diapazonit të murit dhe materialit |
| Çfarë duhet të ftohet para heqjes? | Ndikon në kohën e ndërprerjes dhe sigurinë e trajtimit | Temperatura e shkruar dhe procedura e trajtimit |
| Si përqendrohen dieta dhe mandreli? | Ndikon në skrapin e fillimit dhe korrigjimin e murit | Diagrami i rregullimit, pozicionet e referencës dhe trajnimi |
| Cilat mjete dhe pajisje ngritëse kërkohen? | Parandalon trajtimin e improvizuar të pasigurt | Lista e mjeteve, pesha e pjesëve, pikat e ngritjes dhe vizatimet e instalimeve |
| Cilat pjesë janë rezervë rutinë? | Redukton kohën e ndërprerjes pas dëmtimit të fillit, vulës, ngrohësit ose sensorit | Lista rezervë e rekomanduar dyvjeçare me çmim sipas artikullit |
| Si pastrohet rruga e rrjedhës? | Ndryshon punën, rrezikun e sipërfaqes dhe skrapin e ndryshimit të ngjyrës | Veglat e miratuara të pastrimit, materialet dhe hapat e çmontimit |
Për një program të përzier produkti, llogaritni koston e ndërrimit sipas orëve, punës dhe skrapit të fillimit. Nëse një impiant ndryshon midis dy madhësive të tubi të largët disa herë në javë, dy koka të plota mund të mbrojnë më shumë kohë prodhimi sesa një trup me shumë futje. Nëse ndryshimet janë të rralla dhe diapazoni është kompakt, një trup i përbashkët mund të jetë i arsyeshëm.
Pamja jonë e fabrikës:ne pyesim se kush do të ndryshojë veglat dhe çfarë pajisje ngritëse është në dispozicion. Një dizajn që funksionon në një stol montimi të pastër mund të jetë i vështirë pranë një ekstruderi të nxehtë dhe një rezervuari vakum. Aksesi i operatorit është një input inxhinierik, jo një detaj pas shitjes.

Përdorni defektet e tubit për të gjetur zonën përgjegjëse të procesit
Kur një tubi mbaron specifikimet, operatorët shpesh rregullojnë së pari diabet sepse bulonat e tij të qendrës janë të dukshme. Kjo mund të përmirësojë përkohësisht një lexim ndërsa fsheh një problem të temperaturës, ekstruderit ose rrjedhës së poshtme. Regjistroni defektin rreth perimetrit dhe përgjatë gjatësisë së tubit përpara se të bëni disa ndryshime menjëherë.
| Defekt i vërejtur | Kontrollet e kokës | Kontrollet në rrjedhën e sipërme dhe të poshtme | Blerja e mësimit |
|---|---|---|---|
| Njëra anë është vazhdimisht më e trashë | Përqendrimi i mandrelit, depozitat e rrugës së rrjedhës, dëmtimi, ekuilibri i ngrohësit dhe shtrirja e montimit | Rritja e ekstruderit, shtrirja e kalibratorit, shpërndarja e vakumit, ftohja dhe shtrirja e transportit | Kërkoni përqendrim të arritshëm, zona të temperaturës dhe një referencë të shtrirjes |
| Muri ndryshon rreth dhe përgjatë tubit | Rregullim i lirë, cikli termik, presion i paqëndrueshëm ose rrjedhje e pabarabartë | Ushqimi, prodhimi i vidhave, kontrolli i shpejtësisë së linjës, vakum dhe qëndrueshmëria e temperaturës së ujit | Pranoni një dritare të qëndrueshme funksionimi, jo një grup të shkurtër matjesh |
| Linja të gjata sipërfaqësore | Kontaminim, depozitim, gërvishtje ose sipërfaqe të dëmtuar të buzës | Grimcat e pashkrira, filtrimi, dëmtimi i kalibratorit dhe shenjat e trajtimit | Përcaktoni mjetet e pastrimit, planin e filtrit, inspektimin e sipërfaqes dhe veglat rezervë |
| Vija të verdha, kafe ose të zeza | Zonat e vdekura, depozitat, nxehtësia e tepërt lokale dhe koha e gjatë e qëndrimit | Ushqimi i kontaminuar, depozitat e fuçisë, veshja e vidhave dhe praktika e mbylljes | Rishikoni rrugën e plotë të shkrirjes dhe rutinën e pastrimit përpara se të kopjoni gjeometrinë e vjetër |
| Presion i lartë i kokës | Hapësirë unazore e kufizuar, temperaturë e ulët, bllokim ose rrugë e papërshtatshme e rrjedhës | Kufizimi i ekranit, viskoziteti i materialit, kërkesa për dalje dhe gjendja e sensorit | Tregoni pikën e matjes së presionit dhe kufirin e funksionimit në specifikim |
| Ovaliteti i tubit | Rrjedha e pabarabartë e daljes ose pozicioni fillestar i tubit | Veshja e kalibratorit, vakumi, ekuilibri i ftohjes, mbështetja dhe shtrirja e tërheqjes | Ovaliteti përfundimtar i përket testit të pranimit të linjës së plotë |
| Sipërfaqja e brendshme e ashpër | Mbarimi i mandrelit, depozitat, temperatura dhe sjellja e rrjedhës | Lagështia e materialit, shpërndarja, degradimi dhe qëndrueshmëria e prodhimit | Përfshini kriteret e sipërfaqes së brendshme dhe të jashtme në miratimin e mostrës |
Rregulli i një ndryshimi:regjistroni vijën bazë, ndryshoni një variabël të kontrolluar, prisni që materiali të kalojë nëpër linjë, shënoni tubin e prekur dhe matni përsëri. Rregullimi i rastësishëm i temperaturave, përqendrimi, vakumi dhe largimi në të njëjtën kohë shkatërron provat e nevojshme për të identifikuar shkakun.
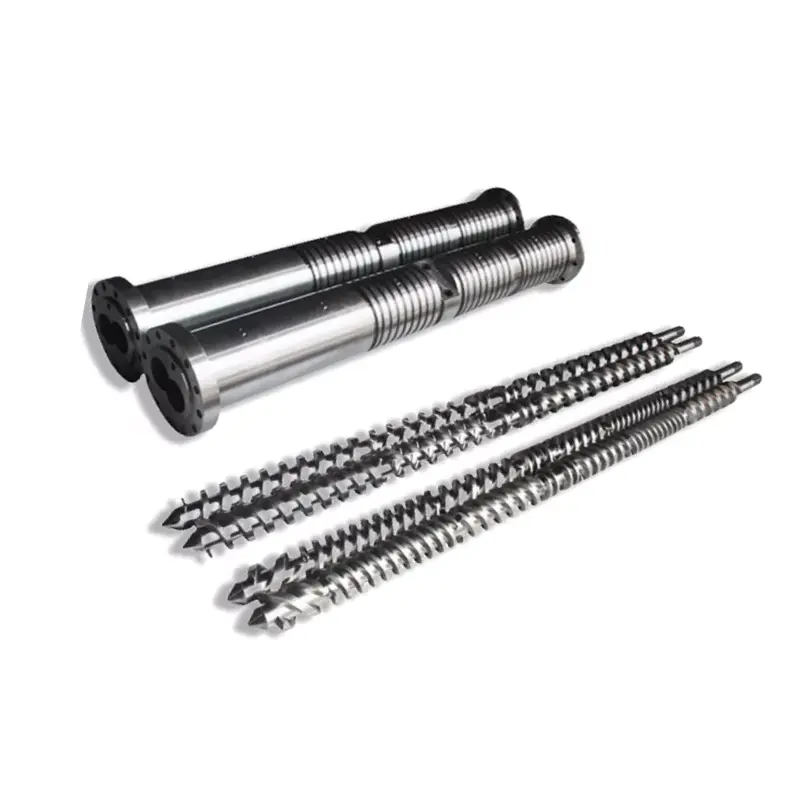
Nëse presioni i daljes ose i shkrirjes është i paqëndrueshëm përpara kokës, inspektoni gjithashtu vidën dhe fuçinë. Furnizimet NanhaiyaVida të vetme për tub PVC, Fuçi me vidë paralele me tub PVCdheTub PVC fuçi konike me dy vida. Mjeti nuk duhet të ridizajnohet për të kompensuar një seksion të konsumuar ose të papërshtatshëm plastikues.

Lista e kontrollit të RFQ të kokës së nxjerrjes së tubit
Një RFQ e plotë i lejon blerësit të krahasojë qëllimin inxhinierik në vend që të krahasojë një çmim bazë të ulët me një kuotë gjithëpërfshirës. Vendosni artikujt e mëposhtëm në një paketë të kontrolluar nga rishikimi.
- Identifikoni produktet.Listoni çdo OD të tubit, gamën e murit, SDR ose orarin, ndërtimin e shtresës, ngjyrën dhe aplikimin. Shënoni produktin normal dhe madhësinë më të vështirë.
- Emërtoni standardin.Jepni standardin e saktë, pjesën, botimin, miratimin kombëtar dhe vizatimin e brendshëm. Bashkangjitni planin e inspektimit të tubit të përfunduar.
- Zbuloni materialin.Jepni formulën e plotë të PVC ose shkallën e saktë PE, PP ose PPR, aditivët, mbushësin, pigmentin, përmbajtjen e ricikluar dhe fletët e të dhënave të furnizuesit.
- Përcaktoni normën.Jepni prodhimin neto të shitjes dhe shpejtësinë e linjës për çdo produkt kritik, plus kapacitetin e disponueshëm ftohës dhe orarin normal të funksionimit.
- Përshkruani ekstruderin.Gjeni vidë binjake të vetme, paralele ose konike; diametri i vidës; fuqia motorike; presioni dhe temperatura normale e shkrirjes; faqosja e përshtatësit; dhe kufizimet aktuale të procesit.
- Kontrolloni ndërfaqen.Ngjitni fllanxhën, regjistrin, rrethin e bulonave, fytyrën mbyllëse, hyrjen e shkrirjes, lartësinë qendrore, portin e sensorit dhe vizatimet mbështetëse.
- Specifikoni detajet elektrike.Listoni tensionin dhe frekuencën e ngrohësit, llojin e termoçiftit, standardin e lidhësit, përputhshmërinë e kontrolluesit, gjatësinë e kabllit dhe kërkesat për zonën e rrezikshme nëse është e aplikueshme.
- Trego vijën e poshtme.Përfshini dimensionet e kalibratorit, rezervuarin e vakumit, gjatësinë e ftohjes, rregullimin e spërkatjes ose zhytjes, llojin e tërheqjes, vijën qendrore dhe distancën nga dalja e kaldajës.
- Zgjidhni fushën e ndryshimit.Listoni grupet e ndërrimit të pjesëve, ngrohësit dhe sensorët rezervë, vulat, lidhësit, veglat e trajtimit, raftet e ruajtjes dhe procedurën e dëshiruar të ndryshimit të madhësisë.
- Përcaktoni dokumentet.Kërkoni vizatimet e montimit dhe pjesëve, faturat e materialeve, regjistrimet e materialeve dhe trajtimit termik, inspektimin e dimensioneve, listën elektrike, udhëzimet e funksionimit dhe listën e pjesëve rezervë.
- Shkruani testin e pranimit.Emërtoni rrëshirën, formulën, madhësinë e tubit, kohëzgjatjen e funksionimit, daljen, shpejtësinë e linjës, të dhënat e procesit, marrjen e mostrave të dimensioneve dhe kriteret e kalimit/dështimit.
- Sqaroni mbështetjen.Bini dakord për udhëzimet e instalimit, përgjegjësinë e vënies në punë, trajnimin e operatorit, asistencën në distancë dhe kufirin midis performancës së modelit dhe linjës së plotë.
Paralajmërim për zëvendësim:një kostum i konsumuar mund të mos ruajë më dimensionet e tij origjinale. Matni ndërfaqen e makinës dhe një tub të mirëmbajtur, gjeni ndonjë vizatim origjinal dhe shpjegoni pse po zëvendësohet koka e vjetër. Kopjimi i çdo dimensioni të konsumuar mund të riprodhojë të njëjtin problem rrjedhës ose shtrirjes.
Konfigurimi i vidës duhet gjithashtu të përputhet me detyrën materiale. Shfletoni Nanhaiya'svida të vetme, vida dyshe paraleledhefuçi konike me dy vidakur hetimi mbulon seksionin e plotë të plastifikimit. Për aksesorët dhe veglat e lidhura, përdorniGama e pjesëve rezervë të nxjerrjes.
Pranoni kokën në kushtet e prodhimit që planifikoni të shisni
Inspektimi dimensional dëshmon se komponentët e prodhuar përputhen me vizatimin. Nuk provon se si një përbërje specifike do të rrjedhë nëpër vijën e plotë. Një plan pranimi i shëndoshë ka dy pjesë: verifikimin e komponentëve dhe një ekzekutim të prodhimit.
| Faza e pranimit | Çfarë duhet verifikuar | Regjistrim për të mbajtur |
|---|---|---|
| Rishikimi i dokumentit | Rishikimi i aprovuar i vizatimit, fatura e materialeve, matrica e pjesëve të ndryshimit, lista e ngrohësve dhe sensorëve, manualet dhe fushëveprimi rezervë | Regjistri i dokumenteve të nënshkruara |
| Inspektimi i komponentit | Ndërfaqet kritike, veçoritë koncentrike, fytyrat mbyllëse, lidhësit, portat, materiali, trajtimi dhe gjendja e sipërfaqes së dukshme të rrjedhës | Regjistrimet dimensionale dhe materiale ose trajtimi të specifikuara në urdhër |
| Kontrolli i montimit | Përshtatja, orientimi, instalimi i ngrohësit, futja e sensorit, lëvizja e qendrës, mbështetja, ngritja dhe aksesi | Lista kontrolluese e montimit me fotografi |
| Kontrolli i nxehjes | Identifikimi i zonës, përgjigja e kontrolluesit, leximi i sensorit, tërheqja e rrymës dhe stabiliteti termik | Harta e zonës dhe leximet e stabilizuara |
| Drejtimi i prodhimit | Materiali i dakorduar, madhësia e tubit, prodhimi, shpejtësia e linjës, temperatura, presioni i shkrirjes, ngarkesa e motorit, vakumi dhe kushtet e ftohjes | Fleta e procesit të bazuar në kohë dhe mostrat e ruajtura |
| Inspektimi i tubave | OD, muri në pozicione të shumëfishta të orës, ovaliteti, masa për gjatësi, sipërfaqja e brendshme dhe e jashtme, drejtësia dhe testet standarde të kërkuara | Raporti i inspektimit i lidhur me pozicionin e mostrës dhe kohën e prodhimit |
| Operacioni rutinë | Nisja, korrigjimi i qendrës, ndalimi normal, çmontimi i sigurt ose një ndryshim i dakorduar i madhësisë | Nënshkrimi i operatorit dhe lista e artikujve të hapur |
Përdorni formulimin normal të blerësit kur është praktik. Nëse kërkohet një material zëvendësues, regjistroni ndryshimin dhe kufizoni atë që provon testi. Një ekzekutim i suksesshëm PE nuk vërteton një formulë PVC dhe një produkt me mur të trashë me shpejtësi të ulët nuk provon një kusht me shpejtësi të lartë me mur të hollë.
Pamja jonë e fabrikës:ne preferojmë një ekzekutim të qëndrueshëm me matje të gjurmueshme mbi një ekran të shkurtër në dalje maksimale. Presioni duhet të ulet, leximet e murit duhet të mbeten të kontrollueshme, ngrohësit nuk duhet të qarkullojnë në mënyrë jonormale dhe tubi i ftohur duhet të përmbushë inspektimin e rënë dakord. Ky rezultat u jep të dyja palëve një pikë të dobishme dorëzimi.


Pyetjet e bëra shpesh
Çfarë informacioni kërkohet për të cituar një kokë kërmale për nxjerrjen e tubit?
Dërgoni klasën dhe formulën e polimerit, standardin e tubit, madhësinë e plotë dhe gamën e murit, daljen e synuar dhe shpejtësinë e linjës, llojin e ekstruderit, vizatimin e hyrjes dhe fllanxhës së shkrirjes, tensionin e ngrohësit, kërkesat e sensorit, detajet e kalibrimit në rrjedhën e poshtme, pjesët e preferuara të ndryshimit dhe një plan pranimi. Fotografitë dhe vizatimet e matura të lidhjes aktuale janë gjithashtu të dobishme për projektet e zëvendësimit.
A mundet që një kokë tubi të funksionojë PVC, PE dhe PPR?
Një trup i jashtëm i përbashkët mund të jetë teknikisht i mundur në një projekt të përcaktuar ngushtë, por PVC, PE dhe PPR nuk krijojnë të njëjtat kushte rrjedhjeje, termike ose madhësie. Ne fillimisht krahasojmë formulimin e plotë, prodhimin, diapazonin e madhësisë, kërkesat e rrugës së rrjedhës dhe metodën e pastrimit. Vegla e veçantë ose një kokë e veçantë mund të jetë zgjedhja më e sigurt e prodhimit.
A është i barabartë diametri i tubit me diametrin përfundimtar të tubit?
Zakonisht jo. Tubi i nxehtë ndryshon pasi largohet nga mbulesa sepse shkrirja bymehet, tërhiqet, hyn në kalibrator dhe ftohet. Dimensionet e kërkuara të birit dhe mandrelit duhet të projektohen me materialin, daljen, shpejtësinë e linjës, madhësinë e vakumit dhe sistemin e ftohjes, në vend që të kopjohen drejtpërdrejt nga madhësia nominale e tubit.
A mund të garantojë vetëm koka e mbulesës trashësinë e murit të tubit dhe ovalitetin?
Jo. Pranimi duhet të testojë linjën e plotë të funksionimit.
Cilin material përdor Nanhaiya për kokat e ekstrudimit?
Faqja e kokës së modelit të ekstruderit të përgjithshëm të Nanhaiya liston 38CrMoAl me nitriding dhe fortësi sipërfaqësore nga HV950 në HV1000. Koka e dedikuar për nxjerrjen e tubit përshkruhet si çeliku i aliazhuar me sipërfaqe të ngurtësuara. Kërkesat për materialin përfundimtar, trajtimin termik dhe sipërfaqen e lagur duhet të konfirmohen për rrëshirën, aditivët dhe metodën e pastrimit në specifikimet e miratuara.
A duhet të blej një kokë koke me futje me shumë madhësi apo disa koka të plota?
Përdorni pjesët e ndërrimit kur diapazoni i madhësisë, prodhimi dhe rutina e pastrimit lejojnë që një trup të mbulojë punën pa rregullime të tepërta. Kokat e veçanta mund të kenë kuptim kur produktet ndryshojnë shumë në diametër, polimer, prodhim, strukturë të shtresës ose frekuencë ndryshimi. Krahasoni kohën totale të ndryshimit dhe rrezikun e prodhimit, jo vetëm çmimin e instrumenteve.
Si duhet të pranohet koka e kalterës së nxjerrjes së tubit?
Filloni me vizatimin, materialin, trajtimin, ngrohësin, sensorin, fllanxhën dhe kontrollet e rrugës së rrjedhës. Pastaj përdorni materialin e prodhimit të rënë dakord në madhësinë e specifikuar të tubit, prodhimin dhe shpejtësinë e linjës. Regjistroni temperaturat, presionin e shkrirjes, leximet e murit rreth perimetrit, diametrin e jashtëm, ovalitetin, gjendjen e sipërfaqes, masën për gjatësi dhe çdo provë të kërkuar nga standardi i tubit të synuar.
Çfarë bën që njëra anë e murit të tubit të ekstruduar të jetë më e trashë?
Shkaqet e mundshme përfshijnë përqendrimin e gabuar të kalibrit ose mandrelit, çekuilibrin rrethues të temperaturës, rrjedhjen e pabarabartë të shkrirjes, depozitimet ose dëmtimet në shtegun e rrjedhës, daljen e paqëndrueshme të ekstruderit, shtrembërimin e kalibratorit, vakumin ose ftohjen e pabarabartë dhe shtrembërimin e tërheqjes. Kontrolloni trendin përpara se të përdorni bulonat e qendrës për të fshehur një problem në rrjedhën e poshtme.
Përmbajtja teknike e përgatitur nga informacioni aktual i produktit, pajisjeve dhe shërbimit të Nanhaiya, i mbështetur vetëm nga faqet zyrtare të standardeve ISO të tubave. Gjeometria përfundimtare, materiali, trajtimi, dimensionet dhe kriteret e pranimit përcaktohen nga specifikimi i miratuar i projektit.