Ekstruduesit me vida konike dhe paralele: çfarë po krahasojmë?
Çfarë është një ekstruder konik me dy vida?
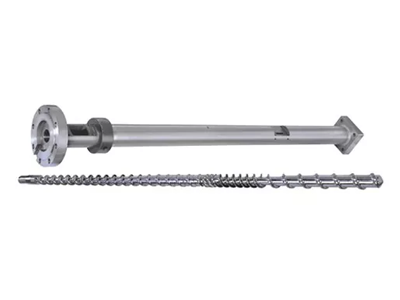
Një ekstruder konik me dy vida ka vida, diametri i jashtëm i të cilave ndryshon përgjatë gjatësisë së përpunimit. Në rregullimin konvencional PVC të diskutuar këtu, fundi i ushqimit është më i madh dhe fundi i shkarkimit është më i vogël. Një përshkrim i tillë si "ekstruderi me vidë konike" lë ende drejtimin e rrotullimit, rregullimin e ndërthurjes dhe aplikimin për t'u konfirmuar.
Çfarë është një ekstruder paralel me dy vida?
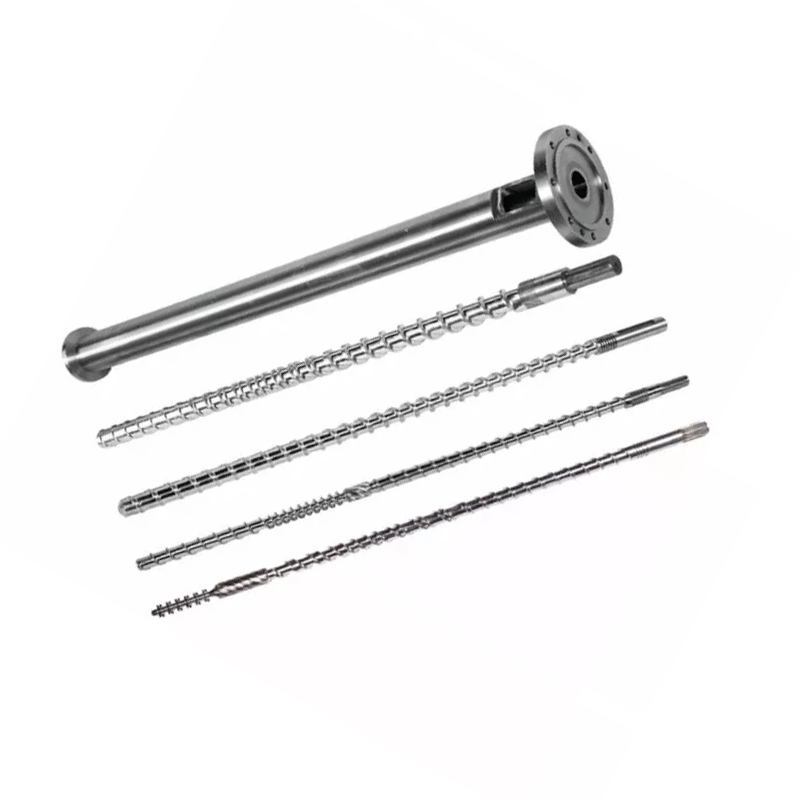
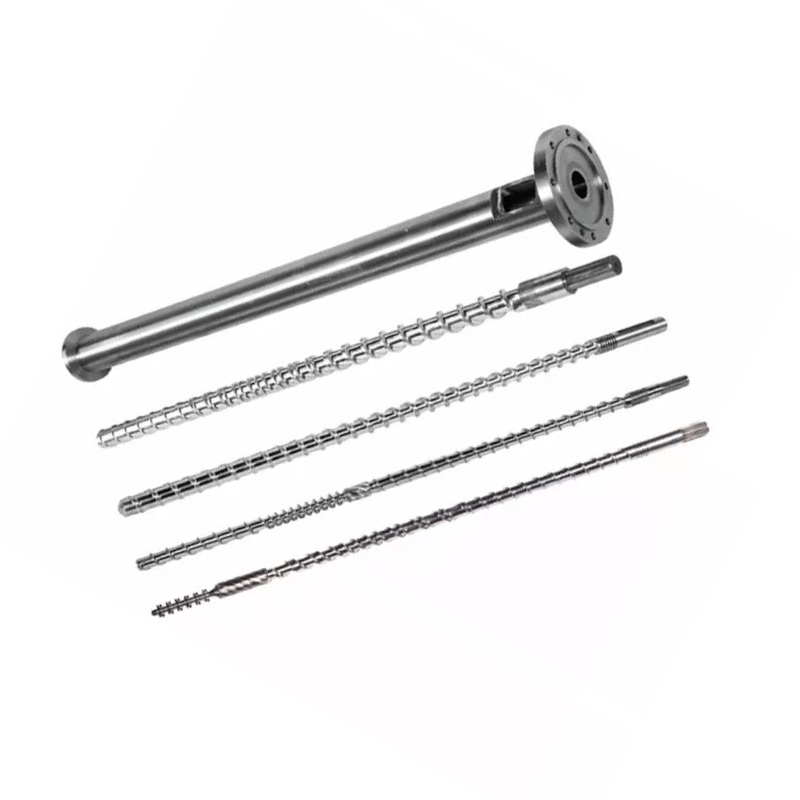
Një ekstruder paralel me dy vida ka akse vida paralele dhe një diametër të jashtëm nominal konstant përgjatë seksionit të përpunimit. Gjeometria e kanalit mund të ndryshojë ende. Fjala "paralele" nuk ju tregon nëse vidhat rrotullohen së bashku ose në drejtime të kundërta, ose nëse makina është menduar për përzierjen ose nxjerrjen e drejtpërdrejtë të produktit.
Nastaj dhe Wilczyński dallojnë nxjerrjen me dy vida bashkë-rrotulluese dhe kundër-rrotulluese nëHulumtimi i vitit 2024 mbi rritjen e shkallës së nxjerrjes kundër-rrotulluese. Diskutimi i tyre identifikon përpunimin e pluhurit PVC si një aplikim të rëndësishëm kundër-rrotullues. Ky dallim i procesit është pika fillestare për një krahasim kuptimplotë.
Mbajeni detyrën e blerjes të qëndrueshme
Për nxjerrjen me përzierje të thatë PVC, krahasoni konfigurimet përkatëse konike dhe paralele sipas kërkesave të njëjta të produktit. Mos e transferoni një pretendim të bashkimit me shpejtësi të lartë në një makinë tubash me rrotullim kundërt thjesht sepse të dyja kanë vida paralele. Nëse detyra juaj është prodhimi i përbërë, përdorni më të gjerëudhëzues për zgjedhjen e materialit dhe sistemit të nxjerrjespër të vendosur fillimisht procesin.
Për një linjë të re, furnizuesi i makinës duhet të përcaktojë të gjithë konfigurimin e funksionimit. Për komponentët zëvendësues, fillojmë me makinën e instaluar dhe vizatimet e saj. Një kuotim vidhos-fuçi nuk mund të përcaktojë në vetvete nëse një arkitekturë e ndryshme makinerie është e përshtatshme.
Si ndryshojnë gjeometria, distanca e qendrës dhe madhësitë e modelit
Dallimi i dobishëm gjeometrik është se ku materiali ka hapësirë dhe ku duhet të përshtatet montimi. Në rregullimin konik konvencional, diametri dhe ndarja e boshteve të vidhave ndryshojnë përgjatë gjatësisë së përpunimit. Në një rregullim paralel, boshtet mbeten paralele. Asnjë përshkrim nuk specifikon thellësinë e kanalit, ngjeshjen lokale, hapësirën e punës ose detyrën e plotë të presionit.
Një çift diametri nuk është një vlerësim i kapacitetit
Jonëdiapazoni i fuçive me vida konike me dy vidaliston çifte duke përfshirë Φ65/Φ132 dhe Φ80/Φ156. Përpara porositjes, konfirmoni se cilin fund identifikon vizatimi dhe gjatësinë e përpunimit të lidhur. Mos e lexoni numrin e dytë si një diametër tubi ose një raport gjatësi-diametër. L/D është pa dimensione; një diametër mbart një njësi gjatësie.
TëFuçi me vidë paralele me tub PVClistat e faqeve Φ45 deri në Φ150 mm dhe L/D 32 deri në 38, me personalizim. Këto janë opsionet e publikuara të atij produkti. Ata nuk krijojnë një madhësi konike ekuivalente ose një gamë universale të prodhimit.
Përfshini diskun dhe rregullimin e mbështetjes
Ne do të kërkojmë paraqitjen e daljes së kutisë së shpejtësisë, detajet e lidhjes dhe zarfin e lejueshëm të funksionimit së bashku me vizatimin e njësisë së përpunimit. Hapësira mbajtëse ose një diametër më i madh i skajit të furnizimit nuk është një zëvendësim për një çift rrotullues të verifikuar, shpejtësi dhe specifikim të shtytjes. Krahasoni propozimet e plota në vend që të nxirrni kapacitetin mekanik nga një fotografi.


Ekstruderi konik dhe paralel me vida dyshe: një krahasim i ngjashëm me të
Të dy konfigurimet meritojnë vlerësim kur propozohen për të njëjtën punë PVC. Përparësitë e tyre të mundshme bëhen të dobishme vetëm pasi furnizuesi identifikon profilin aktual të vidës, rregullimin e ushqimit, makinën dhe kushtet e funksionimit. Ne do të përdornim tabelën e mëposhtme për të krahasuar propozimet, në vend që të jepnim një fitues universal për çdo rresht.
| Vendimi | Konfigurimi konik | Konfigurimi paralel | Dëshmi për të kërkuar |
|---|---|---|---|
| Marrja e materialit | Kontrolloni gjeometrinë e fundit të furnizimit dhe marrjen e përdorshme me përzierjen e synuar të pluhurit. | Kontrolloni hapjen e furnizimit, profilin e kanalit dhe sistemin e furnizimit për të njëjtën përzierje. | Forma e ushqimit, dendësia e madhe dhe rekord i qëndrueshëm i normës së furnizimit. |
| Historia e shkrirjes dhe termike | Vlerësoni ndryshimin e gjeometrisë me kontrollin e shpejtësisë, mbushjes dhe temperaturës. | Vlerësoni gjatësinë e përzgjedhur të përpunimit dhe gjeometrinë lokale të kanalit. | Materiali i përcaktuar, dritarja e procesit dhe rezultatet e produktit të përfunduar. |
| Ventilim | Konfirmoni pozicionin e ventilimit dhe kushtet e procesit të nevojshme atje. | Konfirmoni pozicionin e ventilimit dhe detyrën e ndërtimit të presionit në rrjedhën e poshtme. | Vëzhgimet e provës dhe kushtet e dakorduara të sistemit të ventilimit. |
| Presioni dhe ngarkesa e makinës | Përdorni kufijtë aktualë të diskut dhe njësisë së përpunimit. | Përdorni kufijtë aktualë të diskut dhe njësisë së përpunimit. | Zarf operativ dhe zarf i miratuar nga furnizuesi. |
| Gama e daljes | Konfirmoni daljen e pranuar në madhësitë e kërkuara të produktit. | Konfirmoni rezultatin e pranuar në të njëjtat kufij cilësie. | Pika të qëndrueshme minimale dhe maksimale të prodhimit. |
| Energjisë | Matni pikën e funksionimit të kandidatit. | Matni pikën e funksionimit të kandidatit. | kWh për kg të pranuar, me një kufi të caktuar dhe periudhë kohore. |
| Veshja dhe zëvendësimi | Inspektoni pjesët e çiftëzimit dhe kushtet e lejuara të rregullimit. | Inspektoni të dy vidhat dhe të dy vrimat e tytës. | Harta e pozicionuar e veshjes dhe fushëveprimi i zëvendësimit. |
| Investimi | Përfshi instalimin, pajisjet ndihmëse dhe gamën e kërkuar të prodhimit. | Përfshini të njëjtin qëllim projekti. | Kuotat e detajuara me përjashtime ekuivalente dhe kushte pranimi. |
Në abstraktin e tijkrahasimi i nxjerrjes paralele dhe konike, S. Seifert vlerëson konfigurimin, kohën e qëndrimit dhe prerjen ndaj përdorimit përfundimtar të PVC. Kjo mbështet një krahasim specifik të procesit; ai nuk ofron një ndërprerje universale të madhësisë së tubit ose një përqindje të kursimit të energjisë për një blerje të re.
Si formulimi juaj PVC e ndryshon vendimin
Filloni specifikimin me atë që hyn në makinë dhe çfarë duhet të largohet nga dieta. "PVC e ngurtë" është shumë e gjerë për të krahasuar dy propozime. Ne do të kërkojmë klasën e rrëshirës, llojin dhe ngarkimin e mbushësit, sistemin e stabilizuesit dhe lubrifikimit, përmbajtjen e ricikluar, formën e ushqimit dhe metodën e përgatitjes. Regjistroni rishikimin e recetës në mënyrë që prova dhe kuotimi të përshkruajnë të njëjtin material.
Mbani të qarta njësitë e përbërjes
Një ngarkesë në phr do të thotë pjesë për njëqind pjesë të rrëshirës, jo përqindje peshe e të gjithë përbërjes. Si shembull i thjeshtë i përbërjes, 100 pjesë masive rrëshirë plus 50 pjesë mbushëse, pa përbërës të tjerë, përmban 50 ÷ 150 = 33,3% mbushës për masën totale. Shtimi i përbërësve të tjerë e ndryshon atë përqindje. Kjo aritmetikë nuk krijon një ngarkim të sigurt për asnjërën nga makineritë.
Pyesni se si do të vlerësohet konsistenca e ushqimit. Një ndryshim në densitetin e masës ose përgatitjen e ushqimit duhet të regjistrohet në vend që të fshihet pas një emri të pandryshuar polimeri. Nëse një furnizues rekomandon gjeometri të ndryshme, kërkoni një shpjegim të lidhur me gjendjen materiale të identifikuar dhe detyrën e prodhimit.
Përcaktoni një dritare të dobishme bashkimi dhe ajrimi
Nastaj dhe WilczyńskiStudimi i nxjerrjes kundër rrotullimittrajton temperaturën, zhvillimin e shkrirjes dhe xhiros si objektiva shkallëzimi të shoqëruara. Ai gjithashtu përshkruan rrjedhat e rrjedhjeve në sistemet e ndërthurjes. Prandaj, ne nuk do të konkludojmë procesin e plotë nga një vëllim i zbrazët i kanalit, ose nuk do të specifikonim shpejtësinë e vidës pa marrë parasysh zhvillimin e materialit përgjatë njësisë.
Bini dakord se cilat lexime të presionit dhe temperaturës së materialit do të merren, ku do të merren dhe si do të lidhen mostrat e produkteve me ato lexime. Pikat e vendosjes së fuçisë vetëm nuk e ofrojnë atë rekord. Një dritare e dobishme operimi identifikon kushtet ku kalon produkti i kërkuar, jo thjesht ku makina vazhdon të funksionojë.
Përdorni testet e produktit brenda fushës së tyre aktuale
ASTM D2152-23trajton përshtatshmërinë e shkrirjes në tubin e ngurtë PVC dhe pajisje të derdhura me zhytje me aceton. Kufizimet e tij të publikuara thonë se nuk mund të dallojë degradimin termik nga shkrirja adekuate dhe nuk zëvendëson testet e tjera fizike ose kimike. Nuk është një certifikatë e përgjithshme e cilësisë së produktit. Çdo test i aplikueshëm i tretësit i takon personelit të kualifikuar dhe kontrolleve të kërkuara të sigurisë.
Për një projekt përkatës tubash presioni PVC-U me mur të fortë,ISO 1452-2:2009specifikon karakteristikat e tubit dhe parametrat përkatës të testimit. Nuk zgjedh gjeometrinë e vidës. Pajtohuni me standardin e aplikueshëm të produktit, botimin dhe kërkesat e tregut përpara se të vendosni se çfarë përbën produktin e pranuar.
Madhësia e ekstruderit rreth prodhimit të shitshëm
Objektivi i prodhimit duhet të vijë nga plani i produktit. Ne do të kërkojmë gamën e kërkuar të prodhimit, jo vetëm tubin më të madh ose numrin më të lartë të katalogut. Një linjë që plotëson një pikë të prodhimit të lartë mund të ketë ende nevojë për një rishikim të veçantë për produkte më të vogla, funksionim më të ngadaltë ose një formulim të ndryshëm.
Përkthe shpejtësinë e linjës në rrjedhë masive
Për një produkt të vazhdueshëm, shumëzojeni masën aktuale për metër me shpejtësinë e linjës dhe shndërroni minutat në orë. Përdorni peshën e specifikuar të produktit ose një matje të verifikuar. Mos supozoni një densitet të përgjithshëm ose trashësi muri kur llogaritni një kërkesë reale për blerje.
Rrjedha e kërkuar e produktit (kg/h) = masa për metër (kg/m) × shpejtësia e linjës (m/min) × 60
Për një tub ilustrues që peshon 2,0 kg/m në 3,0 m/min, objektivi është 360 kg/h. Me 4.0 m/min, i njëjti produkt ka nevojë për 480 kg/h. Këto janë të dhëna të supozuara të planifikimit, jo rezultate të provës Nanhaiya. Asnjëra nga llogaritjet nuk na tregon nëse një makinë e veçantë konike ose paralele do të përmbushë kërkesat e cilësisë.
Kontrolloni pjesën tjetër të linjës
Rishikoni përzierjen dhe përgatitjen e ushqimit në rrjedhën e sipërme, pastaj kalibrimin, ftohjen, tërheqjen dhe prerjen në rrjedhën e poshtme. Kërkojuni furnizuesve përgjegjës të pajisjeve të konfirmojnë pikat e propozuara të prodhimit. Nëse një seksion ekzistues ftohës mbështet vetëm shpejtësinë aktuale të produktit, miratimi i më shumë prodhimit të ekstruderit nuk miraton një shpejtësi më të lartë të linjës.
Detyra e presionit gjithashtu bën pjesë në krahasim. Ndryshimi i produktit ose makines mund të ndryshojë detyrën e makinës edhe kur kg/h e dëshiruar mbetet e njëjtë. Regjistroni vendndodhjet e veglave dhe matjeve me secilën pikë prodhimi në mënyrë që pretendimi i kapacitetit të mbetet i interpretueshëm.
Krahasoni një gamë prodhimi
Ne do të zgjedhim konfigurimin që mund të demonstrojë gamën e kërkuar me produktin e pranueshëm dhe më pas do të krahasojmë kostot e tij. Mos shtoni një përqindje arbitrare sigurie dhe telefononi makinën e zgjedhur. Çdo kapacitet rezervë duhet të korrespondojë me një produkt, detyrë ose kërkesë operative të përcaktuar në të ardhmen që furnizuesi ka rishikuar.
Krahasoni energjinë, konsumin dhe koston totale të funksionimit
Vlerësimi i motorit është një specifikim i kapacitetit, jo një faturë e matur e energjisë. Për një krahasim të dobishëm të konsumit të energjisë të ekstruderit me dy vida, përcaktoni se çfarë përfshin matësi: makinë dhe ngrohës, ekstruderin e plotë ose të gjithë linjën. Mbajeni atë kufi të pandryshuar dhe tregoni nëse përfshihen prodhimi fillestar dhe i refuzuar.
Ndani energjinë sipas produktit të pranuar
Energjia specifike (kWh/kg e pranuar) = energjia e matur gjatë intervalit ÷ masa e pranuar e produktit gjatë të njëjtit interval
Shembulli i mëposhtëm njëorësh është hipotetik. Të dy kandidatët përdorin të njëjtat kritere pranimi të produktit dhe kufirin e njehsorit të energjisë. Tregon pse xhiroja bruto dhe efikasiteti i prodhimit të pranuar mund të çojnë në përfundime të ndryshme.
| Shembull i planifikimit njëorësh | Kandidati A | Kandidati B |
|---|---|---|
| Energjia brenda kufirit të caktuar | 100 kWh | 120 kWh |
| Masa e produktit bruto | 500 kg | 600 kg |
| Masa e pranuar e produktit | 480 kg | 540 kg |
| Energjia për kg bruto | 0.200 kWh/kg | 0.200 kWh/kg |
| Energjia për kg të pranuar | 0,208 kWh/kg | 0,222 kWh/kg |
B jep më shumë materiale të pranuara në interval; A përdor më pak energji për kilogram të pranuar. Ky është një shkëmbim blerjesh, jo provë se ndonjëra nga gjeometritë fiton. Tregoni shkallën e kërkuar të prodhimit dhe përsëritni krahasimin në pikat e funksionimit që lidhen me orarin e prodhimit.
Specifikoni veçmas mbrojtjen ndaj konsumit
JonëFaqja e produktit konike të pllakës PVCliston 38CrMoAlA dhe opsionet e trajtimit të nitridimit ose bimetalik. Këto zgjedhje nuk krijojnë një shumëzues të jetëgjatësisë së shërbimit. Ne do të specifikonim sipërfaqet e punës, sistemin e materialit dhe kërkesat e inspektimit kundrejt formulimit aktual dhe vendndodhjes së konsumit, në vend që të zgjidhnim vetëm nga një etiketë aliazhi.
Përfshini materialin e refuzuar, kohën e ndërrimit, mirëmbajtjen e planifikuar dhe qëllimin e zëvendësimit në krahasimin e kostos. Përdorni të dhënat aktuale të operimit ose vlerësime të identifikuara qartë për ato inpute. Një çmim më i ulët i blerjes nuk përgjigjet nëse montimi i propozuar plotëson gamën e prodhimit ose përshtatet me pajisjet e instaluara.
Si të zgjidhni një ekstruder me dy vida për aplikimin tuaj PVC
Rekomandimi ynë është që të mbahen të dyja gjeometritë në listën e ngushtë kur asnjëra nuk është përjashtuar ende nga provat procesore ose mekanike. Pastaj hiqni konfigurimet e papërshtatshme duke përdorur aplikacionin aktual. "Tub", "profili" dhe "bordi" identifikojnë familjet e produkteve, jo specifikimet e plota të nxjerrjes.
Nxjerrja e tubave PVC
Ne botojmë të dyja aFuçi me vidë konike të tubit PVCdhe aFuçi me vidë paralele me tub PVC. Kjo është një arsye për të krahasuar konfigurimet, jo një premtim se çdo madhësi i përshtatet çdo tubi. Filloni me dimensionet e produktit, formulimin, detyrën e presionit dhe pikat e nevojshme të prodhimit të qëndrueshëm.
Faqja e tubit konik përfshin breza aplikimi prej 16 deri në 63 mm, 50 deri në 110 mm dhe 90 deri në 160 mm. Këta numra përshkruajnë aplikacionet e listuara të tubave. Ato nuk janë me diametër vidhash dhe nuk krijojnë një madhësi maksimale universale të tubit për makinat konike.
Profilet dhe tabelat
Për një profil, përfshini vizatimin e seksionit, peshën për metër, rregullimin e kalibrimit dhe kërkesat e pranimit të dimensioneve. Për një tabelë, identifikoni nëse është e ngurtë ose e shkumëzuar dhe përcaktoni trashësinë, densitetin e pranuar, sipas nevojës, kërkesat e sipërfaqes dhe dimensioneve. Një ndryshim në ndërtimin e produktit meriton një rishikim të ri të procesit.
JonëUdhëzuesi i specifikimit të vidave të pllakës së shkumës PVCmbulon më në detaje përmbledhjen e zëvendësimit. Ne do ta mbanim atë rishikim specifik të aplikacionit të ndarë nga një krahasim i përgjithshëm i gjeometrisë. Kompozitat e drurit me bazë PVC gjithashtu kanë nevojë për rishikimin e tyre të formulimit; mos transferoni një përfundim nga një përbërje e bazuar në PE ose PP vetëm sepse të dy produktet quhen WPC.
Kur të rihapet zgjedhja
Rishikoni specifikimin kur ndryshon receta, forma e ushqimit, objektivi i cilësisë ose orari i produktit. Për një proces ekzistues të pandryshuar, një zëvendësim i përshtatur saktë duhet të vlerësohet përpara se të propozohet një konvertim i makinës. Për një detyrë të zgjeruar prodhimi, kërkoni nga furnizuesi i makinës të rishikojë linjën e plotë në vend që të premtojë ndryshimin vetëm përmes gjeometrisë së vidhave.
Nëse një linjë konike ekzistuese mbulon tashmë cilësinë e kërkuar dhe diapazonin e prodhimit, ne fillimisht do të vlerësonim një zëvendësim konik të përputhur, jo do të shesim një konvertim paralel si një përmirësim automatik. I njëjti arsyetim vlen për një vijë paralele të kënaqshme. Për një detyrë të re prodhimi, zgjidhni konfigurimin me përshtatjen e demonstruar të aplikacionit; një çmim më i lartë blerjeje ose një diametër nominal më i madh nuk është ky demonstrim.
A mund të zëvendësoni ose konvertoni vidën dhe fuçinë ekzistuese?
Një tytë konike me dy vida dhe një fuçi paralele me dy vida nuk janë montime të këmbyeshme. Përpara se të diskutoni për konvertimin, merrni një rishikim të plotë të makinës. Rregullimi i daljes së kutisë së shpejtësisë, lidhjet e boshtit, montimi i fuçisë dhe struktura e njësisë së përpunimit i përkasin atij rishikimi, së bashku me ndërfaqet e furnizimit, ventilimit, ngrohjes dhe ftohjes.
Përpara se të rekomandoj një gjeometri të ndryshme të vidhave
Kur shqyrtoj një problem të nxjerrjes PVC, pyetja ime e parë është nëse po rivendosim procesin origjinal ose po i kërkojmë makinës të bëjë një punë tjetër. Zëvendësimi i komponentëve të konsumuar dhe rritja e kapacitetit të prodhimit kërkojnë prova të ndryshme. Unë nuk do të rekomandoja kalimin midis vidhave konike dhe paralele thjesht sepse linja është bërë e paqëndrueshme.
Nëse prodhimi luhatet, unë filloj duke kërkuar rishikimin e formulimit, kushtet e ushqyerjes, të dhënat e funksionimit dhe rezultatet e inspektimit të produktit të përfunduar. Dua që presioni, temperatura, shpejtësia e vidës dhe prodhimi i pranuar të regjistrohen gjatë së njëjtës periudhë. Krahasimi i prodhimit maksimal të djeshëm me mesataren e sotme më tregon pak nëse materiali ose produkti ka ndryshuar.
Më pas, unë shqyrtoj konfigurimin mekanik. Paketa e vizatimit duhet të identifikojë drejtimin e rrotullimit, gjeometrinë e vidhave, distancën e qendrës, lidhjet e makinës dhe ndërfaqet e tytës. Për një montim zëvendësues, më duhen gjithashtu matje të lidhura me pozicionet e emërtuara në të dy vidhat dhe të dy vrimat e tytës. Një numër modeli është një referencë fillestare, jo leje për prodhim.
Më pas veçoj veprimet e mundshme. Një çështje e ushqyerjes kërkon një hetim të ushqyerjes. Veshja e dyshuar kërkon një raport inspektimi të përputhur. Një formulim i ndryshuar kërkon një rishikim të procesit. Nëse prodhimi i synuar është rritur, pajisjet e ftohjes, tërheqjes dhe prerjes duhet të hyjnë në diskutim përpara se të rekomandoj një njësi më të madhe përpunimi.
Përpara se një porosi të vazhdojë, unë do të pajtohesha për dy faza pranimi: përshtatja mekanike dhe performanca e prodhimit. E para kontrollon nëse montimi përputhet me makinën; e dyta kontrollon nëse materiali i rënë dakord prodhon produkt të pranueshëm në kushte të përcaktuara. Mbajtja e këtyre vendimeve të ndara i jep blerësit një rrugë më të qartë nga problemi origjinal drejt një specifikimi zëvendësues të mbrojtur.
Mos e trajtoni rregullimin si një riparim universal të veshjes
Çdo rregullim boshtor duhet të ndjekë procedurën dhe kufijtë e lejuar të prodhuesit të makinës. Mos lëvizni një grup konik vetëm derisa dalja të duket se po rikuperohet. Për inspektimin dhe heqjen e vidhave, përdorni procedurat e miratuara të izolimit, ftohjes dhe ngritjes së impiantit me personel të kualifikuar. Jonëhapësira paralele me dy vida dhe udhëzues për konsumshpjegon se si të organizohet një regjistrim i përputhur i matjeve.
Çfarë duhet të dërgoni për një RFQ dhe provë prodhimi?
Pse nuk do të miratoja një zëvendësim vetëm nga numrat e katalogut
Kur krahasoj opsionet e botuara konike dhe paralele të Nanhaiya me fuçi me vidë, së pari veçoj formatet e specifikimeve. Gama konike përfshin çifte diametri si Φ65/Φ132 dhe Φ80/Φ156. Këto hyrje në katalog identifikojnë konfigurimet e kandidatëve; ato nuk krijojnë dalje ekuivalente ose këmbyeshmëri me një asamble tjetër.Specifikimet konike Nanhaiya
Faqja paralele e tubit PVC me vidë-fuçi publikon një diametër prej Φ45 deri në Φ150 mm dhe një raport L/D prej 32 deri në 38, me përshtatje të disponueshme. Këto shifra përshkruajnë atë ofertë produkti, jo çdo ekstruder paralel me dy vida.Specifikimet paralele të tubave PVC Nanhaiya
Prandaj, një konfigurim paralel 65 mm nuk mund të trajtohet si zëvendësim për një montim konik 65/132 sepse të dy përshkrimet përmbajnë "65". As nuk do ta interpretoja diametrin e dytë konik si një raport L/D ose një diametër të tubit të përfunduar.
Përfundimi im nga ky rishikim i specifikimeve është se katalogu mund të ndihmojë në përzgjedhjen e produkteve, por ai nuk mund të miratojë një konvertim. Përpara se të rekomandoja një montim, do të kërkoja konfigurimin e makinës, vizatimet e ndërfaqes, formulimin dhe objektivin e prodhimit. Më pas do të veçoja përputhshmërinë dimensionale nga performanca e procesit që ende ka nevojë për verifikim.
Kjo i jep blerësit një rezultat konkret nga krahasimi: një rishikim të përcaktuar vizatimi dhe shtrirje prove, në vend të një premtimi të pambështetur se ndryshimi i gjeometrisë së vidhave do të rrisë prodhimin ose do të reduktojë konsumin e energjisë.
Përgatitni dhe vërtetoni një specifikim të krahasueshëm
-
Përcaktoni produktin dhe formulimin
Identifikoni vizatimin e produktit, rishikimin e recetës, formën e ushqimit dhe kërkesat e aplikueshme të cilësisë. Regjistroni ngarkimin e mbushësit me njësitë e tij dhe përfshini gamën e synuar të produktit.
-
Konfirmoni kufizimet e linjës
Tregoni pikat e kërkuara të pranuara të daljes dhe identifikoni kushtet e ushqyerjes, lëvizjes, veglave, ftohjes, tërheqjes dhe prerjes që duhet t'i mbështesin ato.
-
Kontrolloni makinën dhe vizatimet
Furnizoni identitetin e makinës, rregullimin e rrotullimit, vizatimet e vidhave dhe fuçive, lidhjet e makinës, ndërfaqet e montimit dhe matjet e pozicionuara të konsumit për pjesët zëvendësuese.
-
Përcaktoni çdo konfigurim të kandidatit
Kërkojini furnizuesit të identifikojë gjeometrinë, materialet, sipërfaqet e punës, pajisjet ndihmëse përkatëse dhe përjashtimet e kuotimit. Ndani hapësirën e komponentit nga çdo ndryshim i plotë i makinës.
-
Bini dakord për kushtet dhe të dhënat e provës
Fiksoni materialin, produktin, periudhën e marrjes së mostrave dhe kufirin e energjisë. Regjistroni shpejtësinë, presionet dhe temperaturat në vendet e emërtuara, prodhimin bruto dhe të pranuar, refuzimet, kushtet e ventilimit dhe rezultatet e testimit të produktit.
-
Pranoni përshtatjen mekanike dhe prodhimin veçmas
Kontrolloni montimin e furnizuar kundrejt vizatimit të miratuar, më pas vlerësoni prodhimin sipas kritereve të dakorduara të cilësisë dhe prodhimit. Mbani dy të dhënat e pranimit të lidhura me konfigurimin e testuar.
Dërgojini Nanhaiya-s një këllëf PVC me vidë dhe fuçi
Për komponentët konikë ose paralelë, dërgoni informacionin e makinës, formulimin, vizatimin e produktit dhe të dhënat aktuale të prodhimit. Tregoni nëse keni nevojë të rivendosni një proces ekzistues ose të vlerësoni një detyrë të ndryshuar, në mënyrë që propozimi i komponentit të adresojë detyrën e duhur.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Email:info@nhyscrew.com
Vendndodhja: Distrikti Dinghai, Zhoushan, Zhejiang, Kinë.
Pyetjet e bëra shpesh
A janë ekstruduesit paralelë me vida dyshe gjithmonë bashkë-rrotullues?
Nr. Paralel përshkruan gjeometrinë e boshtit të vidhos, ndërsa bashkë-rrotullimi dhe rrotullimi kundër-përshkruajnë lëvizjen. Specifikoni të dyja fushat kur krahasoni pajisjet. Për këtë detyrë përzgjedhjeje PVC, konfigurimi përkatës dhe detyra e nxjerrjes direkte duhet të vendosen përpara përdorimit të kapacitetit, përzierjes ose pretendimeve për energji nga një lloj tjetër makinerie me dy vida.
A është një ekstruder konik me dy vida gjithmonë më i mirë për PVC?
Jo. Një formulim PVC dhe kërkesat e produktit nuk zgjedhin vetë një gjeometri. Krahasoni konfigurimet e propozuara konike dhe paralele sipas kushteve të dakorduara të ushqimit, cilësisë dhe prodhimit. Për një zëvendësim, makina e instaluar dhe ndërfaqet e miratuara kufizojnë zgjedhjen përpara se një krahasim procesi të mund të miratojë një arkitekturë të ndryshme.
Cili dizajn përdor më pak energji për kilogram?
Etiketa e gjeometrisë nuk e përcakton përgjigjen. Matni energjinë dhe masën e produktit të pranuar në të njëjtin interval, duke përdorur një kufi të caktuar të pajisjes. Krahasoni pikat e funksionimit të nevojshme për orarin e prodhimit. Një makinë mund të japë më shumë kg/orë të pranuar ndërsa përdor më shumë kWh për kilogram të pranuar në atë pikë.
A mundet një vidë konike dhe fuçi të zëvendësojnë një grup paralel?
Ato nuk janë asamble të këmbyeshme. Një konvertim kërkon rishikim të arkitekturës së makinës, daljeve të kutisë së shpejtësisë, lidhjeve të boshtit, ndërfaqeve të montimit dhe procesit. Për një porosi të zakonshme zëvendësimi, specifikoni një montim të përshtatshëm për makinën e instaluar. Mos mirato konvertimin nga numri i modelit të katalogut ose vlera e diametrit të përbashkët.
Çfarë ju thotë një numër modeli si 65/132?
Nanhaiya liston Φ65/Φ132 si një çift konik me diametër vidë dhe fuçi. Konfirmoni vendndodhjet e dimensioneve dhe plotësoni gjeometrinë në vizatim. Vetë përcaktimi nuk përcakton gjatësinë e përpunimit, drejtimin e rrotullimit, daljen, madhësinë e tubit ose këmbyeshmërinë. Diametri i dytë nuk është një raport L/D pa dimension.
Çfarë informacioni nevojitet për të krahasuar të dyja konfigurimet?
Jepni rishikimin e formulimit, formën e ushqimit, vizatimin e produktit, kërkesat e cilësisë dhe gamën e kërkuar të prodhimit të pranuar. Përfshini konfigurimin e makinës dhe ndërfaqet për punën e zëvendësimit. Kërkojini secilit furnizues të deklarojë objektin e propozuar të pajisjes dhe kushtet e provës, më pas krahasoni përshtatjen mekanike, pranimin e produktit dhe koston e funksionimit si vendime të veçanta.