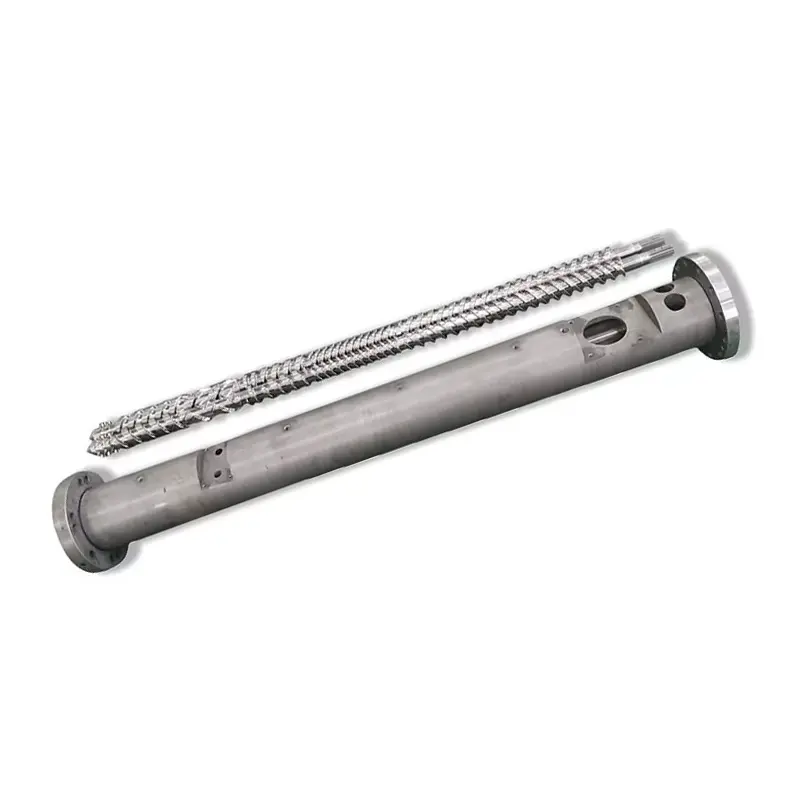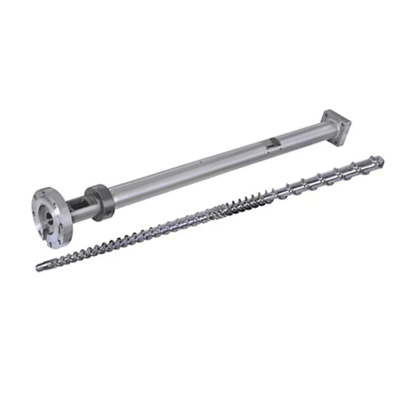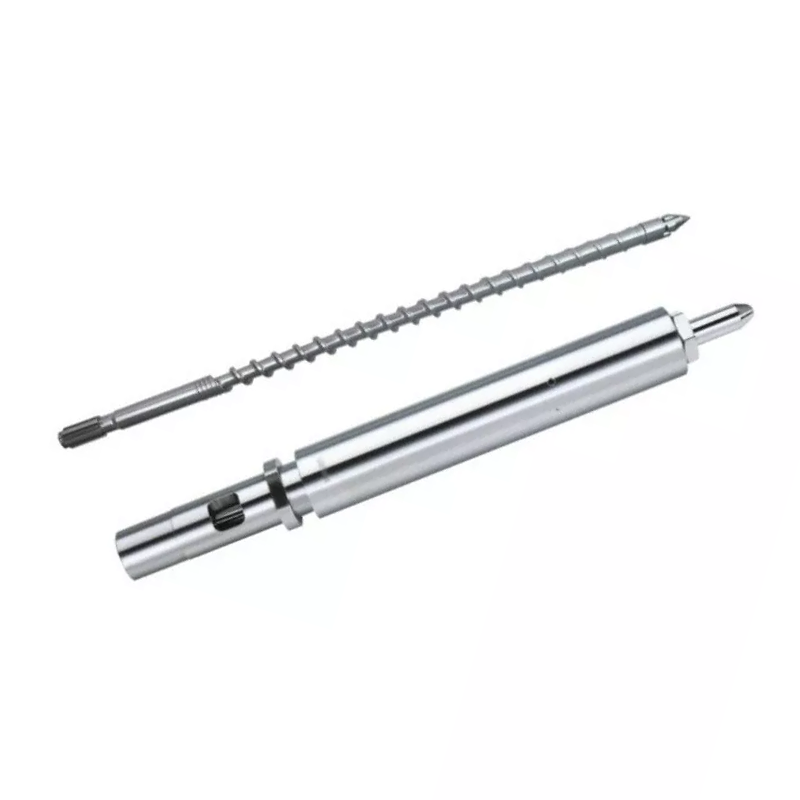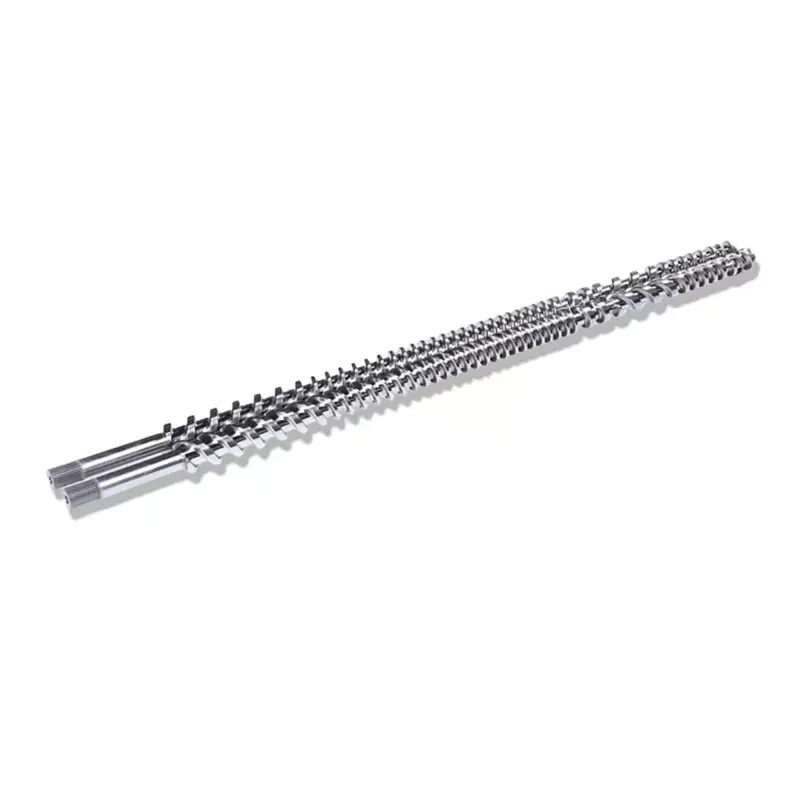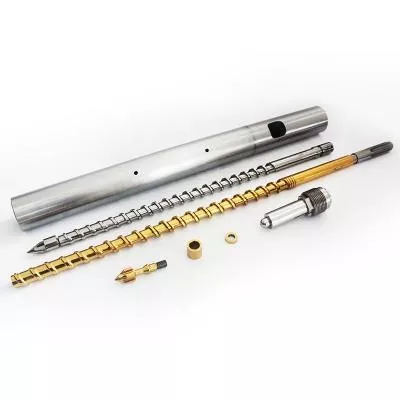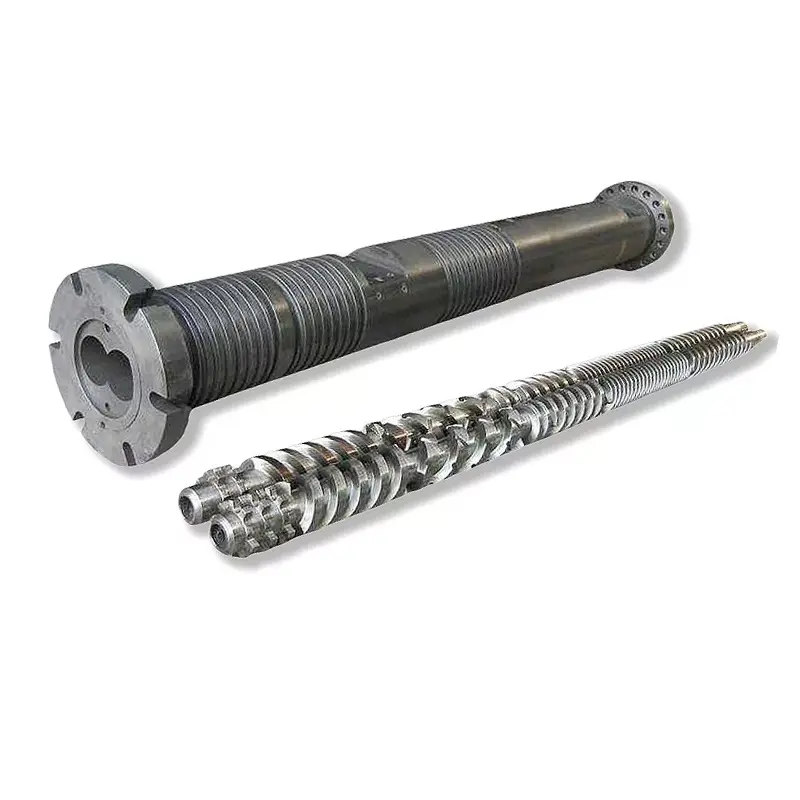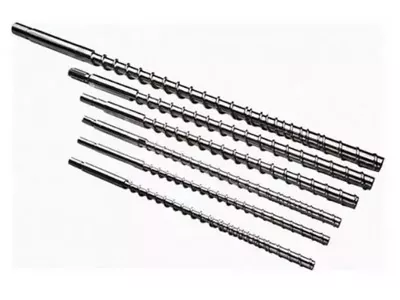
E juajafuçi me vidë të derdhur me injeksionvendos cilësinë e shkrirjes, qëndrueshmërinë e shkrepjes dhe kohën e ciklit. Më poshtë: si të zgjidhni gjeometrinë dhe trajtimin e sipërfaqes për rrëshirën tuaj, si të mirëmbani kompletin dhe si të gjurmoni një defekt në vidë, fuçi ose unazë kontrolli në vend që ta ndiqni atë përmes cilësimeve të makinës. Vidhat tona të injektimit të nitriduara 38CrMoAlA mbajnë një shtresë të nitriduar 0,5–0,8 mm në 950–1050 HV, përshtaten me PE, PP, PS dhe ABS dhe trajtojnë fibra xhami deri në 30%. Pas kësaj, ose në rrëshirë gërryese, shpimi ka nevojë për spërkatje me aliazh të fortë deri në 62 HRC. Nëse prodhimi bie dhe ciklet zgjasin, lexoni tabelën e zgjidhjes së problemeve përpara se të prekni një pikë tjetër të caktuar.

Çfarë është një fuçi me vidë të derdhur me injeksion?
Vidhosja dhe fuçi formojnë njësinë plastifikuese të makinës së derdhjes me injeksion. Së bashku, ata marrin fishekë të ngurtë nga pleshti, i shkrijnë, i përziejnë në një shkrirje uniforme, matin një goditje të saktë dhe e injektojnë atë goditje në kallëp. Çdo pjesë që prodhon makina juaj kalon përmes këtij çifti.
Formuesit zëvendësojnë grykat, akordojnë kallëpet dhe rregullojnë temperaturat për javë të tëra përpara se të shikojnë njësinë e plastifikimit. Ky urdhër është mbrapsht. Kur vidhosja ose fuçi konsumohen, asnjë pikë e caktuar në kontrollues nuk e kthen procesin përsëri.
Roli i vidës në plastifikimin
Vidha bën pjesën më të madhe të shkrirjes, dhe jo me brezat ngrohës. Nxehtësia e fuçisë kontribuon, por mekanizmi dominues i shkrirjes ështënxehtësia e prerjes: vidha e tërheq polimerin në murin e nxehtë të fuçisë dhe fërkimi gjeneron nxehtësi brenda vetë materialit. Kjo është arsyeja pse gjeometria e vidhave ndryshon temperaturën e shkrirjes edhe kur pikat e përcaktuara nuk lëvizin.
Vidha gjithashtu mat goditjen. Rrotullohet për t'u plastifikuar, tërhiqet ndërsa shkrirja mblidhet përpara majës dhe më pas ndalon. Distanca që tërhiqet është madhësia e goditjes suaj. Çdo shkrirje që rrjedh prapa gjatë fluturimeve ose kalon unazën e kontrollit e korrupton atë matje.
Së fundi, vidhos injekton. Ai ndalon së rrotulluari dhe ecën përpara si një kumarxhi, duke detyruar shkrirjen përmes grykës. Ky rol i dyfishtë, rrotullues dhe reciprok, ndan një vidë injeksioni nga një vidë nxjerrjeje.
Roli i fuçisë në transferimin dhe frenimin e nxehtësisë
Fuçi është një enë presioni precize me një vrimë të nxehtë. Ai përmban presion injeksioni, transferon nxehtësinë nga shiritat në polimer dhe siguron murin e fortë kundër të cilit vidhos gërmon materialin.
Hapja e saj duhet të qëndrojë e rrumbullakët, e drejtë dhe e ngushtë në dimensione. Kur shpimi vishet me përmasa të mëdha, hapësira midis fluturimit të vidës dhe murit të fuçisë rritet. Më pas, shkrirja rrjedh prapa gjatë fluturimeve në vend që të ecë përpara dhe shkalla e plastifikimit bie.
Ngrohja e fuçisë është e zonuar, zakonisht me ushqim, kompresim dhe matje, secila me kontrolluesin dhe termoelementin e vet. Një termoçift i zhvendosur në një zonë mund të gatuajë material për muaj të tërë ndërsa ekrani lexohet normalisht.
Si funksionojnë vida dhe fuçi së bashku si një sistem
Të dy pjesët funksionojnë si një çift i përputhur, dhe numri që përshkruan çiftin ështëpastrimi radial: gjysma e diferencës midis diametrit të shpimit të fuçisë dhe diametrit të fluturimit të vidës.
Pastrimi është i vogël nga dizajni. Rregulli i përgjithshëm i industrisë për një grup të ri është afërsisht 0,001 inç hapësirë për anë për çdo inç të diametrit të vidës. Në një vidë 60 mm (rreth 2,36 inç), që zbret afër 0,06 mm për anë. Vizatimi juaj i ndërtimit është autoriteti dhe duhet të jetë gjithmonë numri që kontrolloni.
Ai hendek i vogël bën punë reale. Ai e detyron polimerin të qethet kundër murit të fuçisë në vend që të rrëshqasë. Dyfishimi i hapësirës dhe prerja dobësohet, shkrirja ngadalësohet, prodhimi bie dhe makina përpiqet të kompensojë me nxehtësinë që nuk duhet.
Zëvendësimi i vetëm një pjese rrallë rregullon një palë të konsumuar. Një vidë e re brenda një fuçi të konsumuar rikthen vetëm gjysmën e hapësirës së humbur dhe mospërputhja e vesh pjesën e re më shpejt se sa duhet.
Anatomia e një vidhe të derdhur me injeksion
Një vidë standarde injeksioni ndahet në tre zona plus një montim maje. Çdo zonë ka një punë dhe secila dështon në një mënyrë që mund ta dalloni.
| Zona | Thellësia e kanalit | Punë | Si duket dështimi |
|---|---|---|---|
| Feed | E thellë | Merrni fishekët, përcillni ato përpara | Urëzim, uri, ushqim i çrregullt, rikuperim i paqëndrueshëm |
| Kompresimi (tranzicioni) | I cekët | Kompaktoni dhe shkrini polimerin në murin e fuçisë | I pashkrirë, përzierje e dobët, kjo zonë konsumohet e para |
| Matja | I cekët | Homogjenizoni dhe pomponi një shkrirje të qëndrueshme | Ndryshim i shkrepjes, rritje të temperaturës |
| Tip dhe kontrolloni unazën | — | Mbyllni kundër rrjedhjes së kundërt gjatë injektimit | Zhvendosja e madhësisë së shkrepjes, gjuajtjet e shkurtra, humbja e jastëkut |
Zona e furnizimit
Kanalet e thella kapin fishekët nga fyti i pleshtit dhe i lëvizin përpara si lëndë të ngurta. Kjo zonë nuk shkrihet shumë. Ajo përcjell.
Problemet e ushqimit maskohen si probleme të shkrirjes. Nëse peletët kalojnë në fyt, ose seksioni i ushqimit nxehet shumë dhe peletat zbuten dhe ngjiten herët, vidhosja vdes nga uria. Koha e rikuperimit ndryshon dhe madhësia e goditjes vijon. Kontrolloni ftohjen e fytit të ushqimit përpara se të fajësoni gjeometrinë.
Zona e Kompresimit (Tranzicionit).
Kanali bëhet më i cekët përgjatë këtij seksioni. Kjo cekët e shtrydh polimerin kundër murit të nxehtë të fuçisë dhe gjeneron nxehtësinë e prerjes që bën shkrirjen.
Zona e kompresimit është ajo ku përqendrohet veshja. Presioni arrin majat këtu dhe mbushësit gërryes bluhen më fort këtu. Kur matni një vidë të konsumuar, këtu i gjeni së pari numrat.
Zona Matëse
Kanalet e cekëta me thellësi konstante homogjenizojnë shkrirjen dhe e pompojnë përpara me presion të qëndrueshëm. Kjo zonë përcakton konsistencën e goditjes nga e shtëna.
Veshja e zonës së matjes shfaqet si ndryshim i shkrepjes dhe rritje e temperaturës së shkrirjes në të njëjtat pika të caktuara. Vidha po punon më shumë për të lëvizur të njëjtin material.
Maja e vidës, unaza e kontrollit dhe valvula pa kthim
Asambleja e unazës së kontrollit, e quajtur ndonjëherë valvula e kthimit, meriton më shumë vëmendje sesa merr. Ai ulet në majën e vidës dhe bën një punë: gjatë injektimit mbyllet, kështu që shkrirja shkon në kallëp në vend që të kthehet mbi vidë.
Kur ndalon mbylljen, ju merrni variacion të madhësisë së pozës, shkrepje të shkurtra dhe një jastëk që zhduket. Formuesit shpenzojnë javë të tëra duke rregulluar presionin e injektimit, kohën e mbajtjes dhe temperaturën duke e ndjekur këtë. Asnjë prej tyre nuk funksionon, sepse shkrirja po ikën prapa një unaze të konsumuar.
Tre sinjale tregojnë në mënyrë specifike në unazën e kontrollit. Jastëku ndryshon nga xhirimi në tjetrin në vend që të qëndrojë konstant. Pesha e gjuajtjes zvarritet ndërsa makina raporton rikuperim normal. Dhe një proces i përsëritshëm befas bëhet i çrregullt pa një ndryshim në rrëshirë ose cilësim.
Parametrat e gjeometrisë së vidave kryesore
Katër numra përshkruajnë një vidë injeksioni. Kuptoni ato, dhe oferta e një furnizuesi pushon së qeni një kuti e zezë.
Raporti L/D: Përkufizimi, Formula dhe Vlerat e Rekomanduara nga Resin
Raporti L/Dështë gjatësia e punës e vidës pjesëtuar me diametrin e saj të jashtëm. Një vidë 22 herë më e gjatë se sa është e gjerë ka një L/D prej 22:1. Formula thjesht ndahet L me D, dhe raporti shkallëzon me madhësinë: një vidë 50 mm në 22:1 ka një gjatësi pune 1100 mm.
L/D kontrollon se sa hapësirë ka vidhosja për t'u shkrirë, përzier dhe homogjenizuar. Më e gjatë jep më shumë kapacitet shkrirjeje dhe përzierje më të mirë. Më e shkurtër jep më pak kohë qëndrimi, gjë që mbron rrëshirat e ndjeshme ndaj nxehtësisë.
Vidhat e injektimit janë më të shkurtra se vidhat e nxjerrjes. Vidha përgatit një goditje në një kohë në vend që të pompojë vazhdimisht, dhe materiali qëndron në fuçi midis goditjeve. NëFormimi me injeksion me raportin L/DNë praktikë, shumica e makinave bien midis 18:1 dhe 25:1, me 20:1 deri në 22:1 të zakonshme në makinat me qëllime të përgjithshme.
Rrëshirat e ndjeshme ndaj nxehtësisë si PVC favorizojnë skajin më të shkurtër, kështu që materiali kalon më pak kohë të nxehtë. Plastika inxhinierike që ka nevojë për shkrirje të plotë favorizon fundin më të gjatë. Udhëzuesi ynë i raportit L/D mbulon kompromiset në thellësi.
Raporti i ngjeshjes: Si ndikon në nxehtësinë e prerjes dhe cilësinë e shkrirjes
Raporti i kompresimitkrahason thellësinë e kanalit në zonën e furnizimit me thellësinë e kanalit në zonën matëse. Një vidë me një kanal ushqyes tre herë më të thellë se kanali i tij matës ka një raport ngjeshjeje 3:1.
Raporti i kompresimit përcakton se sa fort vidhos punon me materialin. Kompresim më i lartë do të thotë më shumë prerje, më shumë nxehtësi mekanike dhe shkrirje më agresive. Kompresimi i ulët trajton polimerin butësisht.
Përputhni atë me rrëshirën, jo me një preferencë për një numër më të madh. Pololefinat me viskozitet të ulët kanë nevojë për prerje pozitive për t'u shkrirë pastër. Rrëshirat e ndjeshme ndaj nxehtësisë si PVC, PC dhe POM degradohen nën qethje që PE do të largohej. Udhëzuesi ynë i raportit të ngjeshjes funksionon përmes intervaleve.
Thellësia e fluturimit, gjerësia e kanalit dhe ndikimi i tyre në dalje
Raporti i kompresimit është një raport, dhe dy vida me të njëjtin raport mund të sillen ndryshe. Thellësitë absolute kanë rëndësi.
Një kanal matës i thellë lëviz më shumë material për rrotullim, duke rritur shkallën e plastifikimit, por përzihet më pak tërësisht dhe jep një shkrirje më pak uniforme. Një kanal matës i cekët përzihet më mirë dhe jep një temperaturë më të qëndrueshme, me dalje më të ulët për rrotullim.
Gjerësia e fluturimit dhe këndi i spirales ndikojnë në efikasitetin e përcjelljes dhe prerjen që materiali sheh në uljen e fluturimit. Këto janë detaje të projektimit që specifikoni duke i përshkruar procesin tuaj një projektuesi të vidhave, jo numra që duhet të zgjidhni nga një tabelë.
Marrëdhënia e diametrit të vidës dhe madhësisë së goditjes
Diametri i vidës përcakton kapacitetin e goditjes së makinës. Një vidë më e madhe zhvendos më shumë vëllim për milimetër të udhëtimit përpara, kështu që jep një goditje më të madhe.
Rregulli praktik është një brez komoditeti, jo një kufi i vështirë. Kryeni një gjuajtje që përdor një pjesë të vogël të kapacitetit të fuçisë dhe materiali qëndron në fuçi për një kohë të gjatë, duke lëvizur në nxehtësi dhe duke degraduar. Vraponi me kapacitet pothuajse të plotë dhe ju humbni jastëkun e nevojshëm për paketim të qëndrueshëm.
Shumica e modeluesve synojnë një goditje diku në mes të diapazonit të përdorshëm të tytës. Nëse pjesa juaj qëndron jashtë atij brezi, rregullimi i duhur është një diametër i ndryshëm i vidës, jo një cilësim më i vështirë i makinës.
Këtu është tabela jonë e publikuar e dimensioneve, e cila tregon se si kapaciteti i gjuajtjes gjurmon vidën dhe madhësinë e fuçisë në gamën që ndërtojmë. Përdoreni atë për të lokalizuar makinën tuaj ose për të kontrolluar diametrin që ju citon një furnizues.
| Gjuajtje (g) | Vidë Ø × gjatësi (mm) | Fuçi Ø × gjatësia (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Dy gjëra për të lexuar nga ajo. Kapaciteti i gjuajtjes rritet me diametër, siç e kërkon fizika. Dhe diametri i jashtëm i fuçisë rritet me të, kjo është arsyeja pse një vidë më e madhe nuk është kurrë një përmirësim falas: është një klasë e madhësive të ndryshme të makinës.
Llojet e vidhave të derdhura me injeksion: cila ju nevojitet?
Pesë familje vidash mbulojnë pothuajse çdo aplikim injeksioni. E drejta varet nga rrëshira juaj dhe nga ajo që kërkon pjesa juaj.
| Lloji i vidës | Çfarë bën | Më e mira për | Dobësi |
|---|---|---|---|
| Qëllimi i përgjithshëm (GP) | Fluturim i vetëm, tre zona standarde | PE, PP, PS, ABS, shumica e rrëshirave të mallrave | Gjeometri kompromisi; lufton me rrëshirat kërkuese |
| Barriera | Fluturimi i dytë ndan shtratin e ngurtë nga pishina e shkrirë | Shkrirje më e mirë, prodhim më i lartë, pjesë të ndjeshme ndaj shkrirjes | Kushton më shumë; tepricë në rrëshirat e lehta |
| Përzierje/përzierje | Shton seksione të përzierjes Maddock ose pin | Masterbatch me ngjyra, komponime të mbushura, pjesë të ndjeshme ndaj vijave | Prerje shtesë; gabim për rrëshirat e ndjeshme ndaj nxehtësisë |
| Me ventilim (me dy faza) | Zona e dekompresimit plus porta e ventilimit tërheq paqëndrueshmëritë | Rrëshirat higroskopike ku tharja është jopraktike | Kompleksi; ndenja mund të jargëzohet nëse nuk përputhet |
| PVC-specifike | Kompresim i ulët, sipërfaqe të lëmuara, pa pika të vdekura | PVC e ngurtë dhe fleksibël | E ndërtuar me qëllim; jo një vidë për qëllime të përgjithshme |
Vidë për qëllime të përgjithshme (GP): Më e zakonshme, më e mira për?
Vidhosja e GP është një kompromis dhe i mirë. Ai përdor PE, PP, PS dhe ABS në mënyrë të pranueshme, gjë që mbulon shumicën e formimit të mallrave. Ndërtuesit e makinerive e dërgojnë atë si standard sepse është parazgjedhja më e sigurt kur ata nuk e dinë se çfarë do të përdorni.
Kompromisi ju kushton kur rrëshira bëhet e kërkuar. Një vidë GP në najlon të mbushur me xham konsumohet shpejt. Një vidë GP në PVC të ngurtë degradon materialin. Një vidë GP e shtyrë për prodhim maksimal në një pjesë me mur të hollë jep shkrirje. Kur ndonjë prej tyre përshkruan procesin tuaj, një vidë e ndërtuar me qëllim e paguan veten vetëm në skrap.
Vidhosja penguese: Ndarja dhe homogjeniteti më i mirë i shkrirjes
Një vidë penguese shton një fluturim të dytë përmes zonës së shkrirjes. Ai fluturim ndan fizikisht peletat e mbetura të ngurta nga shkrirja e formuar tashmë dhe i mban të ngurta të shtypura në murin e nxehtë të fuçisë ku vazhdojnë të shkrihen.
Pa një pengesë, grimcat e ngurta fshihen brenda pishinës së shkrirjes, të izoluar nga muri dhe mund të mbijetojnë deri në hundë si të shkrirë. Me një, shkrirja përfundon më plotësisht dhe më konsistente.
Shpërblimi është uniformiteti më i mirë i shkrirjes në të njëjtin prodhim ose më të lartë, i cili shfaqet si më pak shkrirje, kontroll më i fortë i goditjes dhe një dritare më e gjerë procesi. Formuesit që përdorin ambalazhe me mure të hollë, pjesë optike ose çdo gjë që nuk është e ndjeshme ndaj shkrirjes duhet të kërkojnë një me emër.
Vidë përzierëse/përzierëse: Për materialet Masterbatch të mbushura dhe me ngjyra
Vidhat e përzierjes shtojnë një seksion të dedikuar përzierjeje, zakonisht afër majës. Seksionet Maddock (të rrahura) e detyrojnë shkrirjen përmes boshllëqeve të ngushta, duke thyer grimcat e pashkrira me anë të prerjes. Përzierësit me pin ndahen dhe rikombinojnë rrjedhën, duke shpërndarë ngjyrën dhe mbushësin.
Përdorni një kur vija e ngjyrave është një problem cilësie, kur shpërndarja e grupit master ka rëndësi ose kur shpërndarja e mbushësit nxit performancën e pjesës. Kompensimi është shtimi i qethjes, gjë që e bën përzierjen e seksioneve zgjedhjen e gabuar për rrëshirat e ndjeshme ndaj nxehtësisë që janë tashmë afër kufirit të tyre të degradimit.
Vidë e ajrosur / degazuese: Për rrëshirat higroskopike
Një vidë e ajrosur kalon në dy faza. Faza e parë shkrihet, pastaj kanali thellohet befas, duke ulur presionin e shkrirjes afër zeros në një portë ventilimi të prerë në fuçi. Lagështia dhe substancat e paqëndrueshme ikin atje, shpesh nën vakum. Faza e dytë më pas shtyp shkrirjen për injeksion.
Kjo funksionon për rrëshirat higroskopike ku tharja është jopraktike ose jo e besueshme. Ajo mbart gjithashtu rrezik: nëse dy fazat nuk përputhen, shkrirja shtyn nga porta e ventilimit në vend të gazit. Një vidë me ajrim dhe një fuçi me ajrim duhet të projektohen së bashku, kjo është arsyeja pse ato janë të specifikuara si një grup dhe jo të montuara rastësisht.
Dizajni i vidave specifike për PVC: Pse vidhat standarde dështojnë me PVC
PVC e ngurtë ndëshkon një vidë standarde në dy mënyra njëherësh. Ai degradon nën prerje, duke lëshuar klorur hidrogjeni, i cili më pas gërryen çelikun kundër të cilit është ulur. Dëmtimi fillon përpara se operatori të shohë një defekt.
Një vidë PVC u përgjigjet të dy kërcënimeve. Kompresimi i ulët e mban prerjen të butë. Sipërfaqet e lëmuara dhe një gjeometri pa pika të vdekura ndalojnë materialin nga ngecja dhe gatimi. Kompleti pothuajse gjithmonë ka nevojë për rezistencë ndaj korrozionit në trajtimin e sipërfaqes, jo vetëm rezistencë ndaj konsumit. JonëUdhëzues fuçi me vidë PVCmbulon kiminë, dhe tonëfuçi konike me dy vidashërbeni PVC në anën e nxjerrjes.
Si të zgjidhni fuçinë e duhur të vidës për rrëshirën tuaj
Zgjedhja e rrëshirës drejton çdo vendim tjetër në faqe: gjeometria, çeliku dhe sipërfaqja. Lexoni tabelën, pastaj lexoni shënimet nën të, sepse shënimet mbajnë paralajmërimet.
| Rrëshirë | L/D tipike | Raporti tipik i ngjeshjes | Lloji i vidës | Shënime të veçanta |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | Mjeku i përgjithshëm ose pengesë | Falës. Ka nevojë për prerje pozitive për t'u shkrirë pastër |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Viskozitet i ulët, shkrihet lehtë. Përzierje e butë në HIPS |
| ABS | 20:1 – 24:1 | 2.0:1 – 2.5:1 | Mjeku i përgjithshëm ose pengesë | Amorfe. Shikoni nxehtësinë e prerjes, vijat shfaqen lehtësisht |
| PC dhe plastika inxhinierike | 22:1 – 25:1 | 2.0:1 – 2.5:1 | Barrierë ose GP, prerje e ulët | Temperatura e lartë e shkrirjes, dritarja e ngushtë. L/D më e gjatë, kompresim i butë |
| PVC e ngurtë | 18:1 – 20:1 | 1.6:1 – 2.5:1 | PVC-specifike | Rezistenca ndaj korrozionit nuk është fakultative. Koha e shkurtër e qëndrimit |
| PVC fleksibël | 18:1 – 20:1 | 2.0:1 – 2.8:1 | PVC-specifike | Më shumë falës sesa i ngurtë, ende gërryes |
| PET (paraformë) | 20:1 – 24:1 | Matje e ulët dhe e saktë | PET i ndërtuar me qëllim | Thajeni ose degradoni atë. Prerje e ulët, qëndrim minimal, sipërfaqe të lëmuara |
| POM (acetal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, prerje e ulët | Degradohet ndjeshëm nëse mbinxehet. Kontroll i saktë i temperaturës |
| E mbushur me xham / gërryes | Për rrëshirë bazë | Për rrëshirë bazë | Lloji i bazës + sipërfaqe e fortë | Gjeometria ndjek rrëshirën bazë. Tësipërfaqeështë ajo që ndryshon: shkoni bimetalike |
Si të përdorni këtë tabelë:këto janë vargje dhe pika fillestare tipike të publikuara, jo specifikime. Makina juaj, nota juaj, pjesa juaj dhe prodhimi juaj i ndryshojnë numrat. Një projektues i vidhave konfirmon gjeometrinë përfundimtare kundrejt procesit tuaj real. Asnjëherë mos porositni nga një tryezë e përgjithshme pa atë bisedë.
PP dhe PE: gjysmë kristalore, prerje e moderuar
Polyolefinat janë rasti më i lehtë. Ata tolerojnë qethjen, shkrihen në një dritare të gjerë dhe falin një vidë të GP. Ngjeshja mesatare deri në më e lartë funksionon mirë, sepse këto rrëshira me viskozitet të ulët kanë nevojë për prerje pozitive për t'u shkrirë pastër në vend që të rrëshqasin në gjysmë të shkrirë.
Shtyjeni fort daljen në mure të hollë dhe një vidë penguese fiton koston e saj duke dhënë një shkrirje më të plotë me të njëjtën shpejtësi.
ABS dhe PS: Amorf, Shikoni nxehtësinë e prerjes
Rrëshirat amorfe zbuten në një interval në vend që të shkrihen në një pikë të mprehtë. PS funksionon me kompresim të ulët sepse shkrihet kaq lehtë. ABS ka nevojë për më shumë kujdes: shfaq vija dhe rrëshqitje kur degradohet dhe zakonisht shkaku është nxehtësia e prerjes.
Nëse pjesët e ABS kanë vija dhe vlerat tuaja të caktuara duken të sakta, dyshoni për qethjen përpara se të dyshoni për tharësen. Një raport agresiv i ngjeshjes në një rrëshirë amorfe të ndjeshme ndaj nxehtësisë prodhon defektet e veta.
PC dhe plastika inxhinierike: Temperatura e lartë, L/D më e gjatë
PC, najloni, PBT dhe të afërmit e tyre shkrihen lart dhe degradohen afër kësaj. Ata kanë nevojë për shkrirje të plotë, gjë që argumenton për një L/D më të gjatë, por gjithashtu ndëshkojnë kohën e qëndrimit, e cila argumenton kundër mbajtjes së shkrirjes në një fuçi të madhe.
Rezolucioni është L/D më i gjatë me ngjeshje të butë dhe një shkrepje me madhësi të duhur. Gaboni madhësinë e shkrepjes në PC dhe materiali kalon nëpër nxehtësi derisa të zverdhet, pavarësisht sa e mirë është vidhosja.
PVC i ngurtë dhe fleksibël: Rezistenca ndaj korrozionit kritike
Gjithçka e mësipërme në lidhje me PVC vlen për përzgjedhjen. PVC e ngurtë qëndron në fundin e ulët të L/D dhe kompresimit, sepse koha dhe prerja janë të dyja armiq. Trajtimi i sipërfaqes duhet t'i rezistojë korrozionit, jo vetëm gërryerjes, dhe kjo ndryshon zgjedhjen e aliazhit brenda një fuçi bimetalike.
PET dhe POM: Prerje e ulët, kontroll i saktë i temperaturës
PET është higroskopik. Uji në shkrirje hidrolizon zinxhirët e polimerit, zvogëlon viskozitetin e brendshëm dhe i lë paraformat të brishta dhe të mjegullta ndërsa makina duket sikur po funksionon mirë. Thajeni rrëshirën siç duhet, bëni qethje të ulët, mbajeni qëndrimin të shkurtër dhe specifikoni sipërfaqet e lëmuara në mënyrë që të mos krijohen depozita.
POM toleron kompresimin e zakonshëm, por degradohet ndjeshëm kur mbinxehet dhe produktet e tij të degradimit janë të rrezikshme. Kontrolli i temperaturës dhe disiplina e kohës së qëndrimit kanë më shumë rëndësi se gjeometria e zgjuar.
Materialet e mbushura me xham dhe gërryes: Linja 30%.
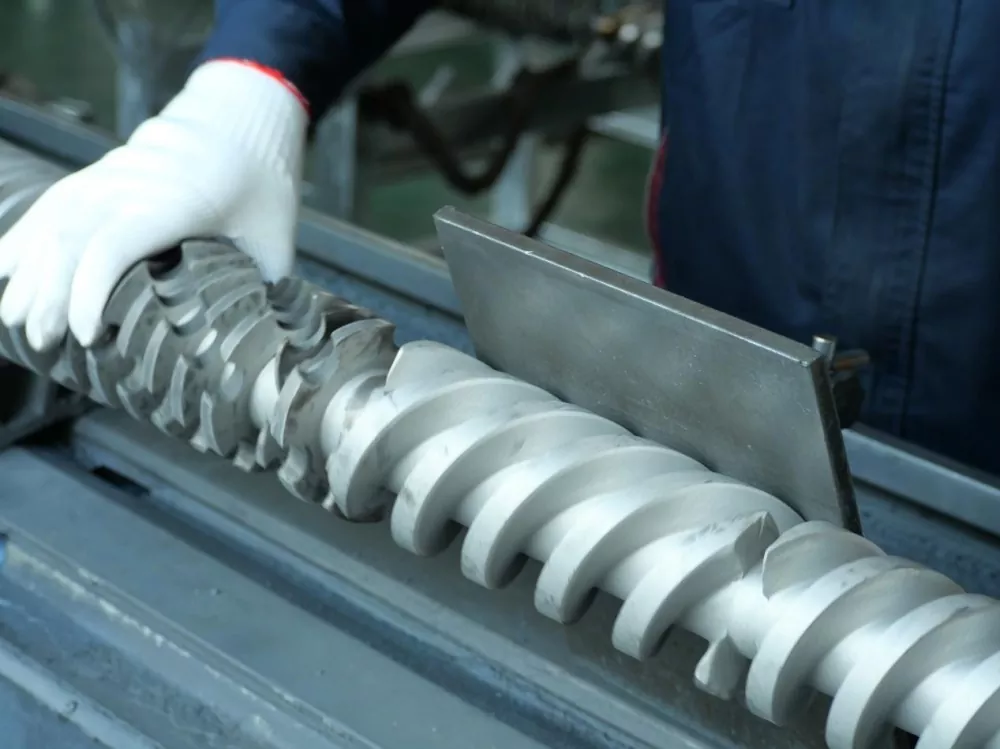
Këtu është rregulli më i qartë në faqe, dhe është një numër, jo një ndjenjë.Fibër qelqi deri në 30%: një grup i nitriduar 38CrMoAlA e trajton atë.Ne ndërtojmë dhe vlerësojmë vidhat tona të injektimit të nitriduara pikërisht për këtë, të fikur dhe të kalitur, më pas të nitruara me gaz në një kasë 0,5–0,8 mm në 950–1050 HV.
Xhami mbi 30%, ose me mbushës mineral dhe retardant flakë sipër, sipërfaqja duhet të ndryshojë.Kutia e nitriduar është një shtresë difuzioni dhe mbushësi gërryes e kalon atë shumë më shpejt se çeliku poshtë meriton.
Kjo është kur njëfuçi me vidë bimetalikepushon së qeni një përmirësim dhe bëhet specifikimi i duhur: aliazh i fortë spërkati rrethin e plotë rreth zonës së konsumit të shpimit, duke e çuar fortësinë e brendshme në 62 HRC. Gjeometria ende ndjek rrëshirën bazë. Ndryshon vetëm sipërfaqja. Jonëudhëzues bimetalik kundrejt nitriduarfunksionon sipas logjikës së kostos.
Llojet e fuçive, materialet dhe trajtimet sipërfaqësore
Fuçi nuk dështon në mënyrë dramatike. Hapet në heshtje dhe merr me vete rezultatin tuaj. Materiali dhe sipërfaqja vendosin se sa kohë duhet.
Fuçi standarde prej çeliku të nitriduar: Aplikimet dhe kufijtë
Azotimi shpërndan azotin në sipërfaqen e çelikut, duke formuar një kasë të fortë. Ne i bëjmë gaz nitrid vidhat tona të injektimit 38CrMoAlA në 500–560 °C, duke prodhuar një shtresë të nitriduar 0,5–0,8 mm të trashë në 950–1050 HV. Kjo rrit rezistencën ndaj konsumit me 30-40% mbi çelikun e patrajtuar.
Çeliku bazë shuhet dhe kalohet së pari, gjë që e ngre vetë rezistencën ndaj konsumit në prerje me 50%. Së bashku, këto dy hapa japin një jetë shërbimi prej afërsisht 10,000-20,000 orësh në rrëshirat jo korrozive si PE dhe PP.
Kufiri i tij është thellësia e rastit. Pasi gërryerja kalon nëpër shtresën e nitriduar, bërthama më e butë poshtë konsumohet shpejt. Ne i vlerësojmë vidhat tona të injektimit të nitriduara për përbërës të përforcuar me fibra xhami deri në 30% (për shembull, PA plus fibra qelqi). Mbi këtë, ose në rrëshirat gërryese, kutia e nitriduar është e tejkaluar dhe sipërfaqja duhet të ndryshojë.
Fuçi bimetalike: ndërtimi, kostoja dhe kur paguhet
Një fuçi bimetalike mban një trup aliazh-çeliku dhe bashkon një aliazh të veçantë konsumimi në vrimë. Në fuçitë tona ne spërkasim aliazh të fortë rreth rrethit të plotë të zonës së konsumimit të gropës, duke e çuar fortësinë e brendshme në 62 HRC.
Ky është një lloj tjetër mbrojtjeje nga nitriding. Një rast i nitriduar është një shtresë difuzioni e matur në fraksione të një milimetri. Një hapje aliazhi i spërkatur ose i shkrirë është një shtresë prej metali të ndryshëm dhe mbushësi gërryes duhet ta kalojë të gjithë atë.
Lidhja është zgjedhur për kërcënimin. Sipërfaqet e pasura me karabit dhe tungsten-karbit i rezistojnë gërryerjes nga mbushësit e qelqit dhe mineraleve. Lidhjet me nikel i rezistojnë korrozionit nga PVC dhe komponimet rezistente ndaj flakës. Zgjidhni aliazhin e gabuar dhe keni paguar për një fuçi bimetalike që zgjidh problemin e gabuar.
Ai shpërblehet sa herë që ushqimi juaj është gërryes ose gërryes. Aritmetika është e thjeshtë: nëse një grup bimetalik zgjat disa herë më shumë se ai i nitriduar në materialin tuaj, çmimi më i lartë i blerjes ndahet në një kosto më të ulët në vit, përpara se të numëroni skrapin dhe kohën e ndërprerjes që shmangni.
Fuçi e segmentuar kundrejt monolitit: Fleksibiliteti kundrejt saktësisë
Një fuçi monolit (një copë) përpunohet nga një trup i vetëm. Ai mban më së miri drejtësinë dhe koncentricitetin, dhe është norma për formimin me injeksion, ku saktësia nxit konsistencën e shkrepjes.
Fuçitë e segmentuara bashkohen së bashku nga seksionet, gjë që lejon zëvendësimin e një seksioni të konsumuar pa hequr të gjithë tytën dhe lejon që portat e ventilimit të pozicionohen në mënyrë fleksibël. Tregtia është shtrirje: çdo nyje është një mundësi për mospërputhje, dhe makinat e injektimit janë më pak të fala për këtë sesa ekstruduesit e përzier.
Çeliku bazë dhe opsionet e sipërfaqes që ulen mbi të
38CrMoAlAështë çeliku bazë nga i cili përpunojmë vidhat tona të injektimit dhe është parazgjedhja e industrisë për një arsye. Përbërja e tij krom-molibden-alumin është projektuar për nitridim: alumini formon nitride të forta dhe të qëndrueshme në kasë ndërsa bërthama qëndron e fortë.
Çeliku bazë mbart ngarkesën mekanike. Sipërfaqja në krye të saj merr konsumin, dhe këtu qëndron zgjedhja e vërtetë. Si njëprodhuesi i fuçive të vidhavene ofrojmë gamën e plotë të sipërfaqes dhe secila i përgjigjet një kërcënimi të ndryshëm:
- Azotimi— Shtresa 0,5–0,8 mm në 950–1050 HV. Rrëshira të pastra, fibra xhami deri në 30%.
- Sipërfaqja bimetalike— aliazh i fortë i shkrirë rreth zonës së konsumit të shpimit, shpimi deri në 62 HRC. Detyrë gërryes dhe gërryes.
- Spërkatje me karabit tungsteni- për rastet më të vështira të gërryerjes.
- Veshje me krom- një sipërfaqe e lëmuar, miqësore me lirimin. Ndihmon me ndryshimet e ngjyrave dhe ngjitjen, jo me gërryerje të rënda.
- Çelik inox- kur rezistenca ndaj korrozionit ose pastërtia e materialit çon në kërkesën dhe jo konsumimin.
Udhëzuesi ynë i materialeve të tytës së vidhave krahason plotësisht çeliqet bazë.
Krahasuar trajtimet sipërfaqësore
| Materiali/trajtimi | Fortësia | Rezistenca ndaj konsumit | Rezistenca ndaj korrozionit | Më e mira për |
|---|---|---|---|---|
| 38CrMoAlA, i nitriduar | 950–1050 HV, shtresa 0,5–0,8 mm | Mirë | E moderuar | PE, PP, PS, ABS; fibra qelqi deri në 30%. Parazgjedhja ekonomike |
| Sipërfaqja bimetalike | Mbajtja në 62 HRC | E shkëlqyeshme | Mirë | Mbushur me gotë mbi 30%, e mbushur me minerale, regrind, gërryes |
| Spërkatje me karabit tungsteni | Shumë e lartë | E shkëlqyeshme | Mirë | Rastet më të vështira të gërryerjes |
| Sipërfaqja e aliazhit me bazë nikel | Zgjedhur sipas formulimit | Mirë | E shkëlqyeshme | PVC, fluoropolimerë, retardantë flakë |
| Veshje e fortë me krom | E fortë, shumë e hollë | E moderuar | Mirë | Lëshim i qetë, ndryshime më të lehta të ngjyrave, kundër ngjitjes |
| Çelik inox | Për notë | E moderuar | E shkëlqyeshme | Aplikime të udhëhequra nga korrozioni ose pastërtia |
Specifikoni sipërfaqen për ushqimin më të ndotur që linja do të funksionojë, jo më e pastra. Specifikimi për rastin e pastër është mënyra më e zakonshme se si një grup i ri vdes herët.
Mirëmbajtja: Si të merrni çdo orë që kompleti mund të japë
Mirëmbajtja nuk e kthen mbrapsht konsumin. Ju ndalon të shtoni veshje të shmangshme në krye të llojit të pashmangshëm dhe ju jep të dhënat për të planifikuar zëvendësimin në vend që të reagoni ndaj tij.
Lista kontrolluese e inspektimit rutinë
| Frekuenca | Çfarë të kontrolloni | Pse |
|---|---|---|
| Çdo ndërrim | Temperatura e shkrirjes kundrejt normales, koha e rikuperimit, konsistenca e jastëkut, ngarkesa e motorit | Këto lëvizin përpara se të shfaqen defektet |
| Çdo ndryshim materiali apo ngjyre | Pastroni plotësisht; inspektoni pastrimin për njolla të zeza ose material të degraduar | Pikat nënkuptojnë pika të vdekura ose degradim diku |
| Mujore | Verifikoni termoçiftet dhe brezat e ngrohësve; kontrolloni ftohjen e fytit të ushqimit | Një sensor i zhvendosur gatuan materialin për muaj të tërë pa u vënë re |
| Sa herë që vida është jashtë | Matni OD-në e fluturimit dhe ID-në e shpimit të tytës në pozicionet e shënuara; inspektoni unazën e kontrollit | Vidha tashmë është jashtë. Dhjetë minuta matje janë të dhëna falas |
| Të paktën çdo vit (detyrë gërryes ose gërryes) | Tërheqja e planifikuar: matja e plotë e konsumit, kontrolli i shtrirjes, regjistrimi i leximeve | Detyra e mbushur, PVC dhe regrind veshin komplet shumë më shpejt se rrëshira e pastër |
Procedura e duhur e pastrimit kur ndryshoni rrëshirat ose ngjyrat
Pastroni para çdo ndalese dhe çdo ndryshimi, pa përjashtim për ditët e ngarkuara. Materiali i lënë të ftohet brenda fuçisë degradohet, piqet në sipërfaqe dhe kthehet më vonë si njolla të zeza në pjesën e klientit.
Përdorni një përbërje pastrimi komerciale për ndryshimet e ngjyrave, për mbyllje dhe përpara se të kaloni në një polimer të ndjeshëm ndaj nxehtësisë. Virgin PE ose PP trajton kalimet rutinë midis materialeve të përputhshme. Rrëshirat me temperaturë të lartë si PC dhe PMMA qëndrojnë më fort dhe kanë nevojë për pastrim më agresiv.
Pastroni para mbylljes, jo vetëm para fillimit. Ajo që lini në një fuçi ftohëse bëhet problemi me të cilin luftoni në fillimin e ardhshëm.
Si të matni pastrimin nga vida në fuçi
Kjo është matja që e kthen opinionin në fakt dhe shumica e dyqaneve e anashkalojnë atë.
- Tërhiqeni dhe pastroni vidën.E nxehtë, me vegla tunxhi ose bakri. Asnjëherë kruajtëse çeliku, të cilat presin sipërfaqen e trajtuar nga e cila varet vidhosja.
- Shënoni pozicionet e matjespërgjatë gjatësisë së punës: ushqimi, tranzicioni dhe matja minimalisht.
- Mat OD fluturimime një mikrometër të jashtëm në çdo pozicion, duke marrë lexime në disa pika rreth perimetrit për të kapur veshjen e pabarabartë.
- Matni ID të vrimës së tytësme një matës të çarjes në pozicionet dhe thellësitë që përputhen.
- Llogaritni pastrimin radial:zbrit OD fluturimi nga ID-ja e shpimit dhe pjesëto me dy.
- Krahasoni me vizatimin e ndërtimitdhe regjistroni çdo lexim me datën dhe orët e ekzekutimit.
Interpretoni rezultatin kundrejt pastrimit origjinal, jo kundër një numri universal. Një rregull i dobishëm dyqani: kur hapësira është rritur afërsisht në dyfishin e vlerës së ndërtimit, ose kur prodhimi ka rënë ndjeshëm me të njëjtën shpejtësi vidë, filloni të planifikoni zëvendësimin. Udhëzuesi ynë i matjes hap pas hapi mbulon metodën në detaje të plota.
Programi i pastrimit dhe llojet e përbërjeve të pastrimit
Përputhni përbërjen me punën. Pastrim mekanik (pa gërryes) me viskozitet të lartë. Spastrimet kimike sulmojnë materialin dhe karbonin e degraduar. Spastrimet me shkumë zgjerohen për të arritur në pikat e vdekura që rrjedhin laminar humbasin.
Intervalet e pastrimit të thellë varen nga rrëshira. Polimerët me temperaturë të lartë ndërtojnë karbonin më shpejt dhe kanë nevojë për pastrim më të shpeshtë të thellë. Çfarëdo që të vraponi, mbajeni intervalin në një orar në vend që të prisni që pikat e zeza ta planifikojnë atë për ju.
Kur të riparoni vs Kur të zëvendësoni
Krahasoni koston për vit shërbimi, jo dy etiketat e çmimeve. Një rindërtim që kushton gjysmën e kostos, por që të kthehet një e treta e viteve është opsioni i shtrenjtë i maskuar.
Riparimi anon drejtkur veshja është dimensionale dhe e moderuar, metali bazë është i shëndoshë, ky është rindërtimi i parë dhe gjeometria ende i përshtatet rrëshirës tuaj.
Zëvendësimi anon djathtaskur korrozioni ka rënë thellë, kur vidhosja është rindërtuar më parë, kur materiali juaj ka ndryshuar dhe gjeometria e vjetër nuk përshtatet më, ose kur kompleti është një madhësi e zakonshme, çmimi i zëvendësimit të të cilit është afër çmimit të riparimit.
Udhëzuesi ynë i riparimit kundër zëvendësimit paraqet tabelën e plotë të vendimeve.
Ruajtja dhe trajtimi i duhur i fuçive me vida rezervë
Një grup rezervë është i dobishëm vetëm nëse është i drejtë dhe i pastër kur ju nevojitet. Ruani vidhat horizontalisht me mbështetje përgjatë gjatësisë, duke mos u mbështetur kurrë në majë. Lyejini ato kundër ndryshkut, mbajini të mbuluara dhe mbani fletën e specifikimeve dhe shifrat e fortësisë së matur me pjesën.
Strategjia e rrotullimit të grupeve rezervëvlen më shumë se çdo tarifë përshpejtimi dhe pothuajse asnjë furnizues nuk do t'ju tregojë këtë. Blini zëvendësimin përpara se grupi aktual të dështojë. Përdorni grupin e ri, dërgoni të vjetrën për rindërtim ndërsa prodhimi vazhdon dhe mbajeni grupin e rindërtuar në raft si rezervë.
Tani ju zotëroni një rotacion me zero joprodukte të paplanifikuara dhe çdo zëvendësim i ardhshëm ndodh në orarin tuaj në vend të orës 2 të mëngjesit të së shtunës. Strategjia kushton një grup kapitali qarkullues dhe e kthen atë herën e parë që nuk ndodh një avari.
Është proces apo makinë? Një portë vendimi
Këtu është seksioni që asnjë konkurrent nuk shkruan dhe do t'ju kursejë më shumë kohë se pjesa tjetër e këtij udhëzuesi së bashku.
Kur shfaqet një defekt i formësimit, shumica e ekipeve arrijnë te cilësimet e makinës. Temperatura, presioni i kundërt, shpejtësia e injektimit, koha e mbajtjes. Ndonjëherë kjo është e drejtë. Por kur njësia plastifikuese konsumohet, asnjë cilësim nuk e rikuperon procesin dhe javët zhduken në një kërkim që nuk mund të ketë kurrë sukses.
Hapeni këtë portë përpara se të prekni një pikë tjetër të caktuar.
1. A ndryshoi ndonjë gjë?Një sasi e re rrëshirë, ngjyrues i ri, raport i ri grirëse, myk i ri, një ambient i rregulluar dikush? Nëse po, ndiqni ndryshimin. Ky është një problem procesi derisa të vërtetohet e kundërta.
2. A u shfaq defekti papritur, apo u zvarrit në më shumë se javë?Pika të papritura në një ndryshim ose një komponent të thyer. Pikat graduale në konsum. Veshja nuk vjen brenda natës.
3. A është jastëku i qëndrueshëm nga gjuajtja?Një jastëk i paqëndrueshëm është unaza e kontrollit që flet. Inspektoni para çdo gjëje tjetër.
4. A ka rënë prodhimi me të njëjtën shpejtësi vidë, apo është zgjatur koha e rikuperimit?Të dyja janë në hapësirë, që do të thotë konsumim i vidës ose fuçisë. Cilësimet nuk mund të rivendosin hapësirën e humbur.
5. A po rritet temperatura e shkrirjes në pikat e përcaktuara të pandryshuara?Vidha po gjeneron nxehtësi shtesë të prerjes, zakonisht sepse po punon më shumë kundër një hapësire të konsumuar.
6. A kthehen njollat e zeza pas çdo pastrimi?Materiali ndodhet në një vend të vdekur. Në një grup më të vjetër, ajo pikë e vdekur shpesh vishet në hapësirë duke strehuar shkrirjen e degraduar.
Tre ose më shumë përgjigje "po" në pyetjet 3 deri në 6 do të thotë se makina po ju thotë se njësia e plastikës është e konsumuar. Ndalo akordimin. Tërhiqeni vidën dhe matni atë.
Matja zgjat një orë. Ndjekja e një defekti mekanik përmes cilësimeve kërkon javë dhe nuk konvergon kurrë, sepse përgjigja nuk ishte kurrë në kontrollues.
Udhëzues për zgjidhjen e problemeve me tabelën e shkaqeve rrënjësore
Çdo defekt më poshtë mund të vijë nga procesi ose nga konsumimi mekanik. Tabela emërtonvidë dhe fuçishkaku kryesor, sepse kjo është gjysma që të gjithë të tjerët lënë jashtë.
| Problem | Simptoma | Shkaku rrënjësor i vidhos/fuçisë | Veprim korrigjues |
|---|---|---|---|
| Vija të zeza / shenja djegieje | Njolla të errëta ose vija në pjesë; më keq pas një ndalese | Materiali i degraduar i vendosur në hapësirë të konsumuar ose në një vend të vdekur; shënoi bore; sipërfaqe e dëmtuar e vidhos | Pastrim i thellë. Nëse njolla kthehen, tërhiqeni dhe kontrolloni. Kontrolloni për shënimin dhe pastrimin e konsumuar. Zëvendësoni nëse kompleti përmban material |
| Madhësi të paqëndrueshme të shkrepjes / shkrepje të shkurtra | Zhvendosja e peshës së gjuajtjes; jastëk ndryshon e shtënë në shtënë | Kontrollo që unaza të mos mbyllet(më e zakonshme); fluturime të konsumuara që lënë shkrirjen të rrjedhë prapa; fuçi bore oversize | Inspektoni fillimisht unazën e kontrollit. Pastaj matni pastrimin. Cilësimet nuk do të rregullojnë një valvul moskthimi që rrjedh |
| Ngritja e temperaturës së shkrirjes | Temperatura aktuale e shkrirjes mbi pikat e përcaktuara; zbardhja e materialit | Prerje e tepërt nga raporti i gabuar i ngjeshjes; hapësira e konsumuar duke e bërë vidën të punojë më shumë; termoçift i lëvizur | Verifikoni termoçiftet. Kontrolloni shpejtësinë e vidës dhe presionin e kundërt. Nëse gjeometria është e gabuar për rrëshirën, vidhosja është zgjidhja |
| Rikuperim i ngadaltë/plastik i gjatë | Koha e rikuperimit zgjatet; koha e ciklit rritet | Hapësira e konsumuar që zvogëlon efikasitetin e pompimit; çështja e seksionit të ushqimit; gjeometria e gabuar për rrëshirën | Kontrolloni fillimisht ftohjen e fytit të ushqimit dhe ushqimin e peletit. Pastaj matni hapësirën ndaj vizatimit |
| Rritja e ngarkesës së motorit / presioni i kundërt | Ngjitje e amplifikatorëve të motorit me dalje konstante; alarmet e çift rrotullues | Zvarritja e vidhos në vrimë (keq shtrirje, vidë e përkulur); prerje e tepërt; rezistenca e ndërtimit të materialit të degraduar | Kontrolloni shtrirjen dhe drejtësinë e vidhave. Një vidë e përkulur vesh njërën anë të shpimit dhe do të shkatërrojë gjithashtu një fuçi të re |
| Degradimi/ngjyrosja e materialit | Zverdhja, spërkatja, brishtësia, erë | Koha e qëndrimit shumë e gjatë (qëllimi shumë i vogël për tytën); qethje shumë agresive; njolla të vdekura që mbajnë material | Kontrolloni raportin e madhësisë së gjuajtjes me kapacitetin e tytës. Zvogëloni prerjen. Në rrëshirat e ndjeshme ndaj nxehtësisë, një vidë me kompresim më të ulët mund të jetë zgjidhja e vetme e vërtetë |
| Nuk shkrihet / grimcat e ngurta pjesërisht | Njolla të forta; defekte të ngjashme me lente; pika të dobëta | Kapaciteti i pamjaftueshëm shkrirës: L/D shumë i shkurtër, kompresimi i gabuar, prodhimi i shtyrë përtej asaj që mund të shkrijë vidhosja ose hapësira e konsumuar | Zvogëloni prodhimin ose përmirësoni në një vidë penguese. Nëse kompleti është i veshur, asnjë cilësim nuk e rikuperon shkrirjen |
| Vija ngjyrash / shpërndarje e dobët | Ngjyra e pabarabartë; masterbatch nuk shpërndahet | Nuk ka seksion përzierjeje; vida e konsumuar duke përzier dobët; vidë e gabuar për një përbërje të mbushur ose me ngjyrë | Specifikoni një seksion përzierjeje (Maddock ose pin). Konfirmoni se vidhosja thjesht nuk është konsumuar së pari |
Vija të zeza ose shenja djegie
Polimeri i degraduar po qëndron diku dhe po copëtohet. Vendet klasike të fshehjes janë hapësira e konsumuar, një vrimë e shënuar, një unazë kontrolli e dëmtuar dhe çdo vend i vdekur ku rrjedha ngec.
Së pari spastrim i thellë. Nëse njollat kthehen pas një pastrimi të plotë, materiali nuk është thjesht mbetje. Ai prodhohet vazhdimisht nga një pikë në makinën tuaj, dhe ju duhet të tërhiqni vidën dhe ta gjeni.
Madhësi të paqëndrueshme të shkrepjes ose shkrepje të shkurtra
Kontrolloni unazën përpara se të prekni një cilësim. Kur valvula e kthimit ndalon mbylljen, shkrirja del prapa gjatë injektimit dhe goditja që makina mendoi se mati nuk është ajo që merr myku.
Dhurata është jastëku. Një proces i qëndrueshëm mban një jastëk të qëndrueshëm. Kur jastëku endet e qëlluar më shtënë, shkrirja po shkon diku që nuk duhet.
Temperatura e shkrirjes e mprehtë ose shumë e lartë
Matni shkrirjen aktuale me një sondë në vend që t'i besoni pikave të përcaktuara. Nëse shkrirja aktuale shkon shumë mbi zonat, nxehtësia shtesë vjen nga qethja, jo nga brezat.
Nxehtësia e prerjes rritet kur ngjeshja është shumë agresive për rrëshirën, kur shpejtësia e vidës është shumë e lartë, kur presioni i kundërt është i tepërt dhe kur një vidë e konsumuar duhet të punojë më shumë për të lëvizur të njëjtin material.
Rikuperimi i ngadaltë i vidave / Koha e gjatë e plastifikimit
Filloni në plesht. Peletat lidhëse, fyti i tejnxehur i ushqimit dhe ftohja e pamjaftueshme e ushqimit, të gjitha ngordhin vidën dhe rikuperimin e shtrirjes, dhe asnjëri prej tyre nuk është një defekt i vidës.
Nëse ushqimi është i shëndetshëm dhe rikuperimi është ende i ngadalshëm, matni pastrimin. Një vidë që ka humbur efikasitetin e saj të pompimit për t'u veshur kërkon më shumë kohë për të mbushur të njëjtën goditje dhe koha e ciklit e reflekton atë.
Rritja e ngarkesës së motorit ose presioni i pasmë
Rritja e amplifikatorëve në dalje konstante do të thotë se diçka po reziston. Një vidë e përkulur që tërhiqet zvarrë në vrimë është rasti i rrezikshëm: ajo vesh njërën anë të tytës dhe një vidë e re e instaluar kundër atij shtrembërimi vishet në të njëjtën mënyrë në të njëjtin orar.
Kontrolloni drejtësinë dhe shtrirjen përpara se të porosisni ndonjë gjë. Veshja e njëanshme e shpimit është shenja e gishtit.
Degradimi ose çngjyrosja e materialit
Dy shkaqe dominojnë: materiali është shumë i nxehtë ose ka qenë i nxehtë për shumë kohë. E dyta është ajo që u mungon njerëzve.
Një enë që është shumë e vogël për shkrirjen e gjetheve të fuçisë, duke u gatuar me kujdes derisa të zverdhet. Asnjë dizajn vidë nuk rregullon një goditje të vogël në një fuçi të madhe. Korrigjoni diametrin e vidës ose zhvendoseni punën në një makinë më të vogël.
Si të porosisni një fuçi me vidë zëvendësimi
Asnjë konkurrent nuk e mbulon këtë, dhe është pjesa që blerësit në të vërtetë kanë nevojë. Nëse porositni nga OEM ose nga një i pavarurfabrika e fuçive të vidhave, i njëjti informacion drejton kuotën.
Dimensionet dhe specifikimet që duhet të jepni
- Marka dhe modeli i makinës.Një foto e targës së emrit është e mjaftueshme për të konfirmuar përmasat e montimit dhe fundit të makinës.
- Diametri i vidës dhe raporti L/D,nga një vizatim ose i matur drejtpërdrejt.
- Rrëshira, me përmbajtje mbushëse.Kjo drejton çelikun bazë dhe trajtimin e sipërfaqes më shumë se çdo gjë tjetër në listë.
- Madhësia e gjuajtjes dhe cikli i objektivit,kështu që gjeometria mund të optimizohet dhe jo të kopjohet.
- Një vizatim, ose një mostër e konsumuar.Secili punon. Një pjesë e konsumuar mund të matet dhe të rindërtohet gjeometria e plotë.
- Çfarë shkoi keq herën e fundit.Dërgoni modelin e veshjes së bashku me pjesën. Humbja e qetë e dimensionit thotë gërryerje. Pitting thotë korrozioni. Veshja e njëanshme thotë shtrirje, të cilën një vidë e re nuk do ta rregullojë.
Ky artikull i fundit është ai që blerësit harrojnë dhe është ai që ju ndalon të blini një kopje besnike të një dështimi.
OEM-Match vs Dizajn i personalizuar: Të mirat dhe të këqijat
Një ndeshje OEMriprodhon gjeometrinë origjinale. Është thirrja e duhur kur vidha origjinale i përshtatet procesit tuaj dhe thjesht është konsumuar. E parashikueshme, e verifikueshme kundrejt vizatimit, pa rivalidim procesi.
Një dizajn me porosindryshon gjeometrinë për t'iu përshtatur asaj që drejtoni në të vërtetë sot. Është thirrja e duhur kur procesi ka lëvizur dhe vidhosja jo: ju keni shtuar regrind, keni kaluar në një shkallë të mbushur, keni ndryshuar objektivat e prodhimit ose vidhosja origjinale nuk e ka trajtuar kurrë mirë rrëshirën tuaj.
Porositja e një ndeshjeje OEM kur procesi ka ndryshuar riprodhon problemin në çelik të ri. Porositja e një dizajni të personalizuar kur origjinali ishte i mirë, shton koston dhe rivlerësimin për asgjë. Modeli i veshjes ju tregon se në cilën situatë jeni.
Çfarë duhet të presësh kur të sigurosh nga Kina
Koha e kalimit varet nga gjeometria, trajtimi i sipërfaqes dhe nëse ekziston një vizatim. Kërkojeni me shkrim me ofertën tuaj dhe pyesni se në çfarë fillon ora: konfirmimi i vizatimit ose porosia e blerjes. Ata nuk janë të njëjtën datë, dhe diferenca është shpesh një javë.
Tre gjëra që ia vlen të fiksohen përpara se të angazhohen:
- Kur fillon prodhimi.Inxhinieria e kundërt e një kampioni të konsumuar shton kohë përpara se të pritet një çip i vetëm. Një vizatim e heq atë hap.
- Çfarë shton trajtimi sipërfaqësor.Sipërfaqja bimetalike dhe spërkatja me karabit janë hapa të veçantë të procesit me radhën e tyre.
- Transport detar, veçmas.Nuk është në kohën e prodhimit, dhe është numri që befason blerësit për herë të parë.
Kuotimi ynë është transparent sipas dizajnit: ne japim një kosto të vlerësuar që mbulon produktin, transportin dhe mirëmbajtjen e vazhdueshme, kështu që nuk ka asgjë për të zbuluar më vonë. Ju e merrni atë kuotë brenda 12 orëve.
Planifikoni rreth kohës së prodhimit me rrotullimin e kompletit rezervë të përshkruar më sipër. Një grup i porositur nga një regjistër i veshjes dërgohet në orarin tuaj. Një grup i porositur nga një avari transportohet në mënyrë të pandërprerë, me ajër, me një çmim që askush nuk pëlqen ta shpjegojë.
Kriteret e pranimit të cilësisë dhe pikat e inspektimit
Këto janë kontrollet që ndajnë një furnizues të vërtetë nga një i lirë. Kërkojini ato me shkrim përpara se të bëni porosinë dhe verifikojini kur të mbërrijë kompleti:
- Diametri i jashtëm në pika të shumta përgjatë çdo fluturimi
- Diametri dhe cilindriteti i shpimit
- Fortësia e sipërfaqes si avlera e matur(HV ose HRC), jo një specifikim katalogu
- Thellësia e kasës së nitriduar, ose thellësia e shtresës së aliazhit në një vrimë bimetalike
- Koncentriciteti dhe drejtësia
- Vrazhdësia e sipërfaqes (Ra)
- Klasa bazë e çelikut, e konfirmuar
Fortësia dhe thellësia e kasës janë dy ato që kanë më shumë rëndësi, dhe të dyja më shpesh të ulura në heshtje. Një shtresë e nitriduar në 950–1050 HV dhe 0,5–0,8 mm thellësi është një specifikim për të cilin mund të mbani një furnizues. "I azotuar" më vete nuk është.
Nëse një kuotë zbret në mënyrë dramatike poshtë të tjerave, pyesni se çfarë është çeliku dhe sa thellë shkon trajtimi. Pothuajse gjithmonë këtu fshihet diferenca, dhe ju e paguani atë në veshjen e hershme.
Përshkrimi ynë i plotë i burimeve gjendet në udhëzuesin e porosisë së tytës me vida me porosi.
Keni nevojë për një fuçi me vidë me injeksion zëvendësimi ose me porosi? Dërgoni modelin, vizatimin ose mostrën e konsumuar të makinës suaj. Ne citojmë brenda 12 orëve.
Merrni një ofertë për fuçi me vidëPyetjet e bëra më shpesh
Pyetje: Sa zgjat një fuçi me vidë të derdhur me injeksion?
Përgjigje: Në rrëshirat jo korrozive si PE dhe PP, vidhat tona të injektimit të nitriduara 38CrMoAlA funksionojnë afërsisht 10,000–20,000 orë. Komponimet e mbushura me gotë, PVC dhe grirja e rëndë e zvogëlojnë atë dhe sa larg varet nga përmbajtja dhe prodhimi i mbushësit. Mos e drejto orën dhe shpreso: mat. Kontrolloni OD-në e fluturimit dhe ID-në e shpimit kundrejt vizatimit të ndërtimit të paktën një herë në vit në funksion gërryes dhe regjistroni trendin. Trendi, jo një shifër orësh, ju tregon se kur të porosisni setin tjetër.
Pyetje: Cila është hapësira standarde midis një vidhe dhe fuçi?
Përgjigje: Nuk ka asnjë figurë të vetme, sepse peshoret e pastrimit me diametër vidë. Rregulli i përgjithshëm i industrisë për një grup të ri është afërsisht 0,001 inç i hapësirës radiale për anë për çdo inç të diametrit të vidës, kështu që një vidë 60 mm zbret afër 0,06 mm për anë. Vizatimi juaj i ndërtimit është autoriteti. Si një kufi praktik shërbimi, kur hapësira e matur është rritur në afërsisht dyfishin e vlerës së ndërtimit, ose kur prodhimi ka rënë ndjeshëm me të njëjtën shpejtësi vidë, planifikoni zëvendësimin.
Pyetje: A mund të përdor një vidë për shumë rrëshira të ndryshme?
Përgjigje: Brenda një familjeje, po. Një vidë me qëllime të përgjithshme trajton në mënyrë të pranueshme PE, PP, PS dhe ABS, kjo është arsyeja pse ndërtuesit e makinerive e dërgojnë atë si standard. Nëpër familje, jo. Një vidë GP në PVC të ngurtë degradon materialin dhe gërryen çelikun. Një vidë GP në najlon të mbushur me xhami konsumohet shpejt. Dhe një vidë me madhësi për një vëllim të shkrepjes nuk mund t'i shërbejë një pune që përdor një pjesë të vogël të fuçisë pa gatuar materialin. Nëse rrëshirat tuaja përfshijnë ato boshllëqe, ju nevojiten më shumë se një vidë, ose një vidë e krijuar për rastin më të vështirë.
Pyetje: Si mund ta dalloj nëse vida ime e derdhur me injeksion është e konsumuar?
Përgjigje: Makina ju tregon së pari dhe mikrometri e konfirmon. Kujdesuni për rënien e prodhimit me të njëjtën shpejtësi të vidës, zgjatjen e kohës së rikuperimit, rritjen e temperaturës së shkrirjes në pikat e pandryshuara të vendosjes, njolla të zeza që kthehen pas pastrimit dhe zvarritjen e madhësisë së shkrepjes. Secila prej tyre justifikon tërheqjen e vidës. Më pas matni OD-në e fluturimit me një mikrometër dhe ID-në e hapjes me një matës të hapjes, në pozicionet e përputhshme dhe krahasoni hapësirën radiale me vizatimin. Simptomat sugjerojnë; matja konfirmon.
Pyetje: Çfarë është një fuçi me vidë bimetalike dhe kur më duhet?
Përgjigje: Një fuçi bimetalike mban një trup aliazh-çeliku dhe bashkon një aliazh më të fortë të konsumuar në vrimë. Në fuçitë tona ne spërkasim aliazh të fortë rrethin e plotë rreth zonës së konsumimit të gropës, duke e çuar fortësinë e brendshme në 62 HRC. Linja është e lehtë për t'u tërhequr:fibra qelqi deri në 30% funksionon mirë në një grup të nitriduar 38CrMoAlA. Xhami mbi 30%, me mbushës mineral ose retardant flakë, ose në rrëshirë gërryese, bëhet bimetalik. Kutia e nitriduar është një shtresë difuzioni 0,5–0,8 mm, dhe mbushësi i rëndë e kalon atë shumë përpara se çeliku poshtë të përfundojë.
Pyetje: A ndikon dizajni i vidhave në cilësinë e pjesës në formimin me injeksion?
Përgjigje: Direkt, dhe më shumë se shumica e cilësimeve të procesit. Gjeometria e vidhave përcakton se sa plotësisht shkrihet materiali, sa uniforme është temperatura e shkrirjes, sa mirë shpërndahen ngjyra dhe mbushësi dhe sa konsistente është shkrepja. Shkrirjet, vijat, spërkatjet, degradimi dhe variacionet e shkrepjes, të gjitha rrjedhin nga dizajni i vidhos ose konsumimi i vidhave, të paktën aq shpesh sa vijnë deri te kontrolluesi. Kur një defekt i reziston çdo ndryshimi të cilësimeve që bëni, arsyeja është zakonisht gjeometria ose konsumimi.
Pyetje: Cili është ndryshimi midis një vidë injeksioni dhe një vidë nxjerrjeje?
Përgjigje: Një vidë nxjerrjeje rrotullohet vazhdimisht dhe pompon shkrihet përpara pa u ndalur. Një vidë injeksioni bën dy punë: rrotullohet për të plastifikuar një goditje, më pas ndalon rrotullimin dhe ecën përpara si një piston për ta injektuar atë. Ky veprim reciprok është arsyeja pse vidhat e injektimit mbajnë një unazë kontrolli në majë dhe pse ato kanë raporte më të shkurtra L/D, zakonisht 18:1 deri në 25:1, sesa vidhat e nxjerrjes. Materiali gjithashtu vendoset në një fuçi injeksioni midis shkrepjeve, gjë që e bën kritike kohën e qëndrimit dhe madhësinë e shkrepjes.
Pyetje: A mund të kopjojë një prodhues fuçie vidhash vidën time pa një vizatim?
A: Po. Dërgoni pjesën e konsumuar dhe gjeometria mund të matet dhe rindërtohet: diametri, raporti i pamjes, thellësia e kanalit dhe dimensionet e përshtatjes në fundin e makinës. Ne i mbajmë vidhat e injektimit në ±0,001 mm. Vlen të përmendet një kujdes: një vidë e konsumuar është më e vogël se sa ka dalë nga fabrika, kështu që zëvendësimi duhet të ndërtohet sipas qëllimit origjinal të dizajnit dhe jo sipas dimensioneve të konsumuara. Dërgoni modelin e veshjes së bashku me pjesën dhe vidhosja e re specifikohet kundër dështimit në vend që ta trashëgojë atë.
konkluzioni
Tre ide mbartin të gjithë udhëzuesin.
Përzgjedhja ndjek rrëshirën.Gjeometria (L/D, raporti i ngjeshjes, lloji i vidës) përputhet me mënyrën se si shkrihet polimeri juaj. Trajtimi i sipërfaqes përputhet me sa i ndotur është ushqimi juaj. Rrëshirat e pastra funksionojnë me kënaqësi në 38CrMoAlA të nitriduar. Furnizimet gërryese dhe gërryese kanë nevojë për një vrimë bimetalike dhe specifikimi i kasës së pastër është mënyra më e zakonshme se si një grup i ri vdes herët.
Mirëmbajtja blen vitet, dhe të dhënat blejnë planifikimin.Pastroni para çdo ndalese, pastroni me bronz dhe jo me çelik dhe matni hapësirën sa herë që vida është jashtë. Një regjistër konsumimi kthehet "a është i veshur?" në "kur do ta kalojë vijën?", që është ndryshimi midis një ndryshimi të planifikuar dhe një mbylljeje.
Diagnostifikoni makinën përpara se të akordoni procesin.Kur prodhimi bie, ciklet zgjasin, jastëku endet ose njollat kthehen pas pastrimit, njësia e plastifikimit po flet. Cilësimet nuk mund të rivendosin hapësirën e humbur ose të rivulosin një unazë kontrolli të konsumuar. Tërhiqeni vidën dhe matni atë.
Nanhaiya ka ndërtuar vida dhe fuçi për më shumë se njëzet vjet dhe u shërben 500+ klientëve në mbarë botën. Vidhat tona të injektimit janë përpunuar nga 38CrMoAlA, shuhen dhe kaliten, më pas nitrikohen me gaz në 500–560 °C në një kasë 0,5–0,8 mm në 950–1050 HV, mbahen në një tolerancë prej ±0,001 mm 1–0,00 për orë në 1–0,00 rrëshira jo korrozive. Aty ku furnizimi është më i ashpër, ne spërkasim aliazh të fortë rrethin e plotë rreth zonës së konsumimit të gropës dhe e çojmë fortësinë e brendshme në 62 HRC.
Përpara se të porosisni, inxhinierët tanë punojnë me ju përmes parametrave: diametri, raporti i pamjes, thellësia e kanalit të vidhave dhe zgjedhja e materialit midis 38CrMoAlA dhe një aliazh dyfish. Ky konsultim është falas dhe oferta që vijon përfshin produktin, transportin dhe koston e pritur të mirëmbajtjes, kështu që asgjë nuk shfaqet më vonë që nuk ishte në faqe.
Pas dorëzimit, teknikët tanë mbështesin instalimin dhe vënien në punë, garancia përfundon në kontratë (zakonisht një deri në dy vjet) dhe çdo problem pas shitjes merr një përgjigje brenda 24 orëve dhe një zgjidhje brenda 48 orëve.
Na dërgoni modelin e makinës tuaj, rrëshirën dhe problemin që po përpiqeni të zgjidhni. Ju do të keni një specifikim dhe një kuotë brenda dymbëdhjetë orëve.
Na tregoni makinën tuaj, rrëshirën tuaj dhe çfarë shkoi keq herën e fundit. Ne do të specifikojmë grupin që e rregullon atë, jo atë që e përsërit.
Kontaktoni Nanhaiya për një ofertë