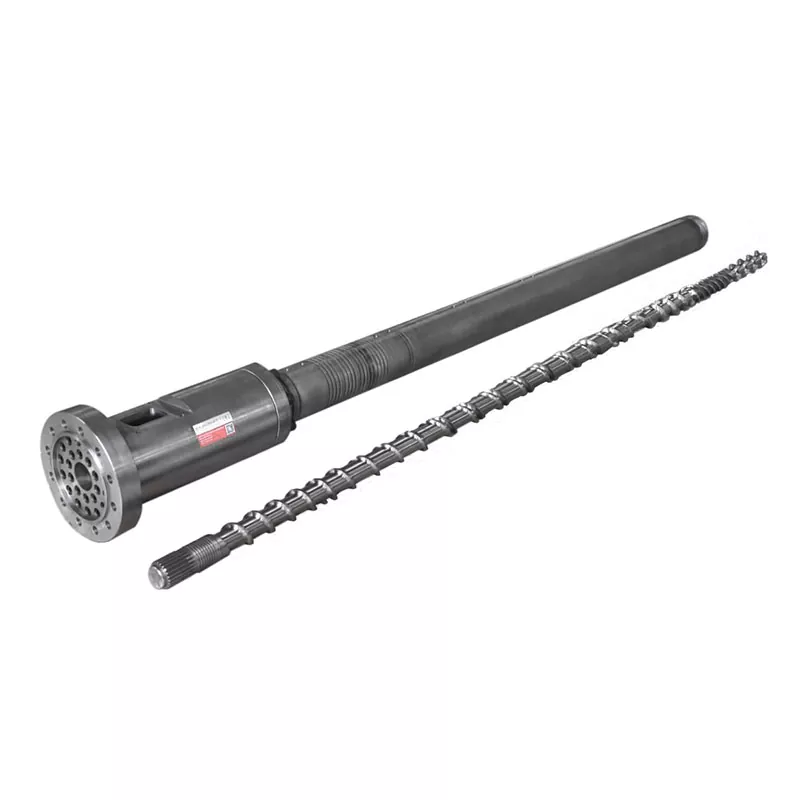
Një fllanxhë fuçi duket e thjeshtë derisa pjesa e re të arrijë në makinë. Pastaj një gabim i vogël në regjistër, rrethi i bulonave, fytyra mbyllëse ose kalimi i shkrirjes mund të ndalojë instalimin. Ky udhëzues tregon ekipet e blerjes dhe mirëmbajtjes se si të shndërrojnë një mostër të vjetër, ndërfaqe makine dhe detyrë funksionimi në një specifikim të kontrolluar të fllanxheve.



Përgjigje e shpejtë
Për të blerë njëfllanxha e fuçisë së ekstruderit, dërgoni një vizatim të kontrolluar që identifikon shpimin, diametrin e jashtëm, trashësinë, regjistrin e vendndodhjes, modelin e bulonave, fytyrën e vulosjes, materialin, trajtimin e sipërfaqes dhe pjesët e çiftëzimit. Shtoni bazën aktuale të temperaturës dhe presionit, modelin e ekstruderit ose kokës, sasinë dhe kërkesat e inspektimit.
Mos porosisni një fllanxhë makine të personalizuar vetëm nga fjalët "ANSI", "DIN", "JIS" ose "PN16". Këto referenca mund të përcaktojnë një fllanxhë standarde të tubit vetëm kur tregohet përcaktimi i plotë standard dhe baza e shërbimit. Një lidhje ekstruderi zakonisht ka nevojë për vizatimin e vet të ndërfaqes, edhe kur njëra anë ndjek një model të njohur fllanxhe.
Së pari identifikoni se çfarë lloj fllanxhe po blini
Gabimet e prokurimit shpesh fillojnë kur tre komponentë të ndryshëm quhen të gjithë një fllanxhë. Një fllanxhë standarde e tubit, një fllanxhë me fuçi ekstruderi me porosi dhe një përshtatës tranzicioni mund të duken të ngjashëm në një fotografi. Ata nuk janë specifikuar në të njëjtën mënyrë.
| Komponenti | Çfarë e përcakton atë | Rreziku kryesor i prokurimit |
|---|---|---|
| Fllanxha standarde e tubit | Standardi i saktë, botimi, madhësia nominale, klasa ose PN, ballina, materiali, boshti dhe lloji i lidhjes | Një etiketë e shkurtër si "fllanxha DIN" mund t'i referohet më shumë se një sistemi dimensional dhe vlerësimi |
| Fllanxha e tytës së ekstruderit me porosi | Vizatim i kontrolluar i makinës, fuçi ose përshtatës i çiftëzimit, regjistër, modeli i bulonave, vrima e shkrirjes, veçoria e vulosjes dhe detyra e shërbimit | Përdorimi i një tabele me fllanxha tubash për një ndërfaqe makinerie që ka veçori të vendndodhjes dhe rrjedhës me porosi |
| Fllanxha e përshtatësit me kokë | Dy ndërfaqe plus kërkesat e tranzicionit të brendshëm të shkrirjes, orientimit, mbështetjes dhe sensorit ose ekranit | Të dy skajet përshtaten veçmas, por rruga e montuar e rrjedhës, vija qendrore ose orientimi i bulonave nuk përshtaten |
Rryma e Nanhaiyadiapazoni i fllanxhave të fuçisëmbulon fllanxha të rrumbullakëta çeliku me lidhje me fllanxha dhe madhësi portash të personalizueshme. Modelet ANSI, DIN dhe JIS janë të disponueshme, së bashku me dimensione plotësisht të personalizuara për aplikimet e plastikës, kimikateve, granulimit dhe makinerive.
Pamja jonë e fabrikës:emri standard fillon një bisedë teknike; nuk e përfundon vizatimin. Fillimisht pyesim se ku qëndron pjesa, çfarë e vendos atë, çfarë e vulos dhe çfarë kalon përmes saj. Pasi këto funksione të jenë të qarta, dimensionet e sakta bëhen shumë më të lehta për t'u kontrolluar.


Dimensionet që vendosin nëse fllanxha përshtatet
Një vizatim i dobishëm ndan madhësinë nga funksioni. Vrimat e bulonave krijojnë forcë shtrënguese, regjistri i lokalizon pjesët, faqja mbart vulën dhe vrima mbart mediumin e shkrirjes ose të procesit. Kërkimi i një veçorie për të kompensuar një tjetër krijon montim të vështirë dhe vulosje të pasigurt.
| Veçori e vizatimit | Pse ka rëndësi | Çfarë duhet të deklarojë blerësi |
|---|---|---|
| Diametri i jashtëm | Kontrollon zarfin, aksesin e veglave dhe hapësirën pranë ngrohësve, mbrojtësve ose mbështetësve | Madhësia nominale, toleranca dhe çdo sektor i kufizuar |
| Hapësirë qendrore ose kalim i shkrirjes | Kontrollon vazhdimësinë e rrjedhës dhe hapin e brendshëm në bashkim | Diametri, toleranca, forma e tranzicionit, drejtimi dhe kërkesa e sipërfaqes |
| Trashësia e përgjithshme dhe lokale | Ndikon në lidhjen e bulonave, ngurtësinë, shtrirjen dhe gjatësinë e montuar | Fytyrat e bazës, trashësitë, kundërpërgjigjet dhe gjatësia e qendrës |
| Gjetja e regjistrit ose spigot | Vendos një montim koncentrik në vend që të mbështetet në pastrimin e vrimës së bulonave | Karakteristika mashkullore ose femërore, diametri, thellësia, përshtatja dhe futja |
| Model bulonash | Siguron lidhjen shtrënguese dhe rregullon orientimin këndor | Sasia, diametri i rrethit të katranit, madhësia e vrimës, filli, thellësia dhe baza këndore |
| Fytyrë vulosëse | Krijon kontaktin e synuar me një copë litari, unazë, brazdë ose faqe metalike | Lloji i veshjes, dimensionet, përfundimi, specifikimi i vulës dhe dëmtimi i lejueshëm |
| Kontrollet gjeometrike | Mbajeni gropën, regjistrin dhe fytyrën e vulosjes të lidhura saktë | Datat plus kërkojnë rrafshueshmëri, pingul, pozicion, koaksialitet ose rrjedhje |
| Karakteristikat e orientimit | Rreshtoni ngrohëset, portat e sensorëve, çelësat, mbrojtëset ose pjesët asimetrike të çiftëzimit | Këndi i orës nga një e dhënë e paqartë |
ISO 286-1 ofron një sistem ndërkombëtar për tolerancat dhe përshtatjet me përmasa lineare, duke përfshirë veçoritë e cilindrit dhe konceptet e vrimës bazë dhe të boshtit bazë. ISO 1101 ofron gjuhën e simboleve për kontrollet e formës, orientimit, vendndodhjes dhe daljes. Këto standarde ndihmojnë në shprehjen e kërkesës, por projektuesi duhet të zgjedhë ende të dhënat funksionale dhe vlerat e lejueshme.
Hapja e vrimës së bulonave nuk është një sistem lokalizimi.Nëse koka ose përshtatësi i lidhëses duhet të jetë koncentrik me shpimin e tytës, përcaktoni një regjistër ose një veçori tjetër të kontrolluar të vendndodhjes. Shtrëngimi i bulonave ndërsa shtrëngoni dy vrima të shtrembëruara së bashku mund të dëmtojë fytyrën, vulën ose lidhësit dhe të lërë një hap të brendshëm të dëmshëm.

ANSI, DIN, JIS dhe PN nuk janë përshkrime të plota të blerjeve
Nanhaiya ofron opsione ANSI, DIN dhe JIS ose një standard të personalizuar. Ky diapazon është i dobishëm kur një fllanxhë bashkohet me tubacionet e vendosura të impiantit ose duhet të përputhet me një model rajonal ekzistues. Kuotimi ka ende nevojë për dokumentin e saktë, botimin, madhësinë nominale, vlerësimin, fytyrën, materialin dhe çdo modifikim të projektit.
ASME B16.5, për shembull, titullohet për fllanxha tubash dhe pajisje me fllanxha nga NPS 1/2 deri në NPS 24. Objekti i tij adreson vlerësimet e presionit-temperaturës, materialet, dimensionet, tolerancat, shënjimin dhe testimin. Ky është një kuadër i fortë për komponentët brenda fushës së tij, por titulli i tij nuk e kthen çdo lidhje ekstruderi në një fllanxhë B16.5.
Dallimi praktik:nëse fllanxha është pjesë e kufirit të tubacionit me presion, përdorni rregullat e zbatueshme të tubacioneve dhe rishikimin e kualifikuar inxhinierik. Nëse është një ndërfaqe makine me porosi, kontrollojeni atë me vizatimin dhe funksionimin e pajisjes të miratuar. Nëse kryen të dyja rolet, paketa e blerjes duhet të plotësojë të dy grupet e kërkesave.
Model standard
Tregoni numrin standard, vitin ose botimin, madhësinë, klasën ose PN, fytyrën, grupin e materialit dhe komponentin e çiftëzimit. Rendisni çdo devijim në mënyrë eksplicite.
Model i personalizuar
Bëni vizatimin e nënshkruar autoritetin. Një referencë për një standard ende mund të përcaktojë fijet, përshtatjet, simbolet ose metodat e provës.
Ndërfaqe e përzier
Trego cila fytyrë ndjek një standard dhe cila fytyrë është e personalizuar. Përcaktoni tranzicionin e brendshëm dhe marrëdhënien këndore midis të dy skajeve.
Pamja jonë e fabrikës:"njëlloj si fllanxha e vjetër" është një kontekst i dobishëm, por nuk është një kërkesë e inspektueshme. Ne vendosim ndërfaqen e saktë në një vizatim dhe kërkojmë nga blerësi ta miratojë atë. Kjo u jep ekipeve të prodhimit, inspektimit dhe instalimit të njëjtën përgjigje kur vihet në dyshim një matje.
Klasa e presionit nuk mund të ndahet nga temperatura dhe materiali
Faqja e fllanxhave të tytës së Nanhaiya liston opsionet PN6, PN10, PN16, PN25, PN40 dhe PN63. Trajtojini këto si kategori specifikimesh të disponueshme, jo si një deklaratë universale të presionit të punës. Një vlerësim i përdorshëm varet nga standardi qeverisës, materiali, temperatura, gjeometria, bulonat, vula dhe dizajni i sistemit.
Përpunimi i polimerit shton kushte që një etiketë e shkurtër me fllanxha nuk mund t'i përshkruajë. Lidhja mund të shohë ciklet e shkrirjes së nxehtë, ngrohjes dhe ftohjes, dridhjet e makinës, peshën e kokës, ngarkesat e montimit dhe pastrimin. Tregoni kushtet normale dhe maksimale, por mbani kushtet e projektimit të ndara nga cilësimet rutinë të procesit.
| Detyra e hyrjes | Pse prodhuesi ka nevojë për të | Dëshmi për t'u bashkangjitur |
|---|---|---|
| Temperatura normale dhe maksimale | Ndikon në sjelljen e materialit, përzgjedhjen e vulës, lëvizjen termike dhe bazën e vlerësimit | Fleta e procesit, cilësimet e ngrohësit dhe diapazoni i matur i funksionimit |
| Presioni normal dhe maksimal | Përcakton detyrën mekanike dhe vulosëse sipas metodës së projektimit të aplikueshëm | Gama e instrumenteve, të dhënat e funksionimit dhe kërkesat e projektimit |
| Presion i mesëm | Tubacionet e polimerit të shkrirë, gazit, lëngut ose impiantit mund të kërkojnë dizajne dhe kontrolle të ndryshme pastrimi | Emri i materialit, formula, të dhënat e sigurisë dhe diagrami i procesit |
| Ngarkesa e jashtme | Një kokë e rëndë ose tubacion i pambështetur mund të shtojë ngarkesën e përkuljes në fllanxhë | Pesha e montimit, qendra e gravitetit, mbështetësit dhe vizatimi i instalimit |
| Ciklet termike | Zgjerimi dhe tkurrja e përsëritur mund të ndikojnë në parangarkimin, shtrirjen dhe vulosjen | Frekuenca e nisjes dhe ndalimit plus sekuenca e ngrohjes dhe ftohjes |
| Kodi i zbatueshëm ose rregulli i klientit | Përcakton llogaritjet, të dhënat materiale, shënimin, testimin dhe përgjegjësinë e miratimit | Dokumenti i saktë, botimi dhe specifikimi i projektit |
Mos zgjidhni një numër PN më të lartë si një kurë më vete për rrjedhjet.Rrjedhja mund të vijë nga dëmtimi i fytyrës, një mbyllje e gabuar, shtrembërimi, kontaminimi, shtrirja e dobët, buloni i papërshtatshëm ose lëvizja termike. Gjeni mekanizmin e dështimit përpara se të ndryshoni klasën ose metodën e shtrëngimit.


Zgjidhni materialin dhe trajtimin e sipërfaqes për mjedisin real
Nanhaiya prodhon fllanxha fuçi nga çeliku i karbonit, çeliku inox dhe çeliku i aliazhuar. Trajtimet sipërfaqësore të disponueshme përfshijnë plasjen me rërë, galvanizimin dhe nikelin, me trajtime të tjera të disponueshme për kërkesat e klientit. Skica e miratuar duhet të tregojë një shkallë të saktë dhe fushëveprimin e trajtimit, jo vetëm një familje të gjerë materialesh.
| Opsioni | Pse një blerës mund ta konsiderojë atë | Pyetje për të zgjidhur përpara miratimit |
|---|---|---|
| Çeliku i karbonit | Forca e përgjithshme e makinerive dhe prodhimi ekonomik ku kontrollohet mjedisi | Nota e saktë, mbrojtja nga korrozioni, saldimi, baza e temperaturës dhe sipërfaqet e ekspozuara |
| Çelik inox | Rezistenca ndaj korrozionit ose një sipërfaqe e ekspozuar më e pastër për një mjedis të caktuar procesi | Nota e saktë, ekspozimi kimik, rreziku i tëmthit, materialet e çiftëzimit dhe rruga e prodhimit |
| aliazh çeliku | Detyrë mekanike ose termike që kërkon një aliazh dhe rrugë të caktuar trajtimi | Nota, trajtimi termik, ngurtësia, qëndrueshmëria, përpunueshmëria dhe të dhënat e inspektimit |
| Sipërfaqe e rërë | Përgatitja e sipërfaqes ose një përfundim i jashtëm i specifikuar | Cilat fytyra trajtohen dhe cilat fytyra precize ose mbyllëse duhet të mbrohen |
| Sipërfaqe e galvanizuar ose e nikeluar | Mbrojtje shtesë e sipërfaqes për një mjedis të rënë dakord | Materiali i veshjes, kriteri i trashësisë, zonat e maskuara, lejimi i dimensioneve dhe metoda e riparimit |
Veshja nuk korrigjon materialin bazë të papërshtatshëm, gjeometrinë e dobët ose fytyrën e dëmtuar të vulosjes. Mund të ndryshojë gjithashtu një regjistër të përshtatshëm nëse vizatimi nuk përcakton sipërfaqet e maskuara dhe dimensionet përfundimtare. Vendosni nëse toleranca zbatohet përpara trajtimit ose në pjesën e përfunduar të gatshme për montim.
Pamja jonë e fabrikës:ne ndajmë fytyrat e punës nga fytyrat e jashtme të mbrojtura. Një tokë e vulës, diametri i vendndodhjes ose shpimi i ngushtë nuk duhet të marrin një shtresë rastësisht. Shënimi i kufijve të trajtimit në vizatim është shumë më i sigurt sesa zgjidhja e tyre pasi të mbërrijnë pjesët e përfunduara.



Si të matni një fllanxhë zëvendësuese të fuçisë
Një pjesë e vjetër ofron dëshmi të vlefshme fizike, por mund të mos përfaqësojë më gjeometrinë e synuar. Një regjistër mund të vishet, një fytyrë mund të fshihet gjatë riparimit dhe nxehtësia mund të shtrembërojë pllakën. Makina origjinale ose vizatimi i montimit mbetet autoriteti më i mirë fillestar kur është i disponueshëm.
- Fotografoni montimin e instaluar.Regjistroni drejtimin e rrjedhës, renditjen e komponentëve, vijën qendrore, mbështetëset, ngrohësit, sensorët dhe aksesin përpara çmontimit.
- Identifikoni të dy komponentët e çiftëzimit.Vini re fuçinë, përshtatësin, ndërruesin e ekranit, bërthamën e bashkimit, strukturën në anë të kutisë së shpejtësisë ose kokën e kapelës të lidhur me secilën faqe.
- Pastroni pa ndryshuar provat.Hiqni polimerin dhe ndotjen e lirshme pa rrumbullakosur skajet ose pa lustruar shenjat e konsumimit që shpjegojnë dështimin.
- Vendosni të dhëna.Zgjidhni faqen kryesore të mbylljes ose montimit, boshtin e shpimit ose regjistrit dhe një veçori këndore përpara se të regjistroni dimensionet.
- Matni çdo ndërfaqe.Regjistro vrimën, diametrin e jashtëm, trashësinë, çdo hap dhe thellësi, modelin e bulonave, fijet, kundërvihet, tiparet e fytyrës dhe orientimin.
- Matni pjesët e çiftëzimit.Një fllanxhë e konsumuar e kopjuar mund të riprodhojë gabimin e vjetër. Verifikoni regjistrat aktualë të meshkujve dhe femrave, lidhjen e disponueshme të bulonave dhe vendndodhjen e vulës.
- Zgjidh konfliktet në vizatimin e ri.Krahasoni mostrën, vizatimin origjinal dhe matjet e çiftëzimit, më pas miratoni dimensionin që rikthen funksionin e synuar.
Seti minimal fotografik:një përmbledhje e instaluar, të dy faqet e fllanxhave, një pamje anësore, tabela e emrit të fuçisë ose të kokave, çdo shenjë ose numër pjesësh, vula dhe pamje nga afër të dëmtimit. Vendosni një peshore pranë pjesës për orientim, por kurrë mos llogaritni dimensionet kritike nga fotot perspektive.
Për projektet me dy vida ose me shumë komponentë, kontrolloni me kujdes orientimin këndor. Një model bulonash mund të jetë simetrik ndërsa hapja e shkrirjes, terminali i ngrohësit, porta e sensorit ose mbështetja nuk është. Asambleja mund të bashkohet dhe të rrotullohet në një pozicion të papërdorshëm.
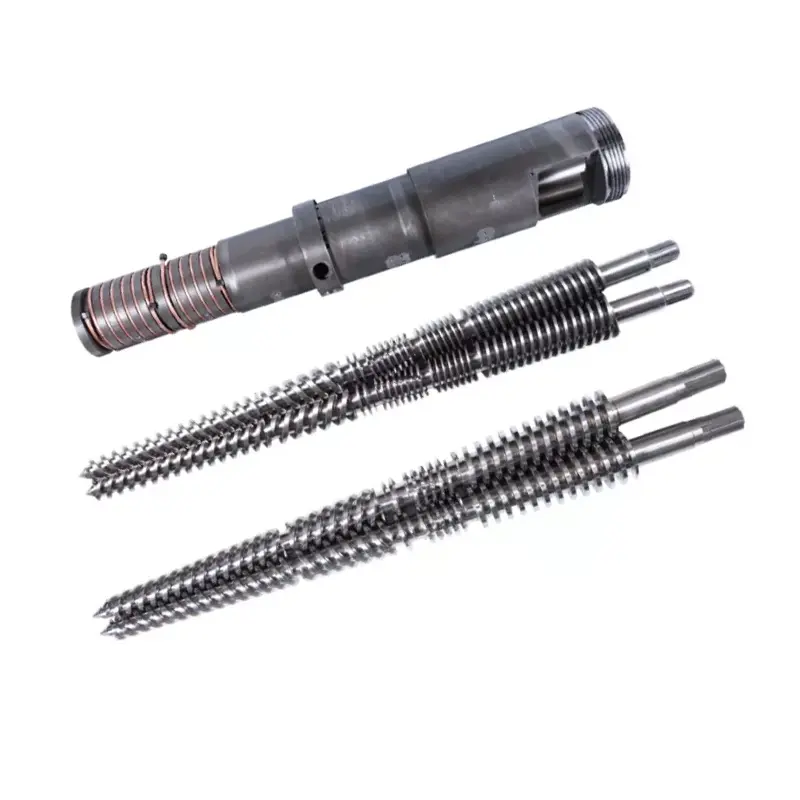
Ndani familjen e produkteve të lidhura në mënyrë që furnizuesi të kuptojë sistemin. Nanhaiya mbështetvidë e vetme, vidë dyshe paraleledhefuçi konike me dy vidaaplikacionet, plusbërthamat e bashkimit të ekstruderitdhe ndërfaqet e personalizuara.
Aftësia e përpunimit mbështet vizatimin, por nuk e zëvendëson atë
Nanhaiya'spajisjet e prodhimitfaqe liston saktësinë e pozicionimit të shpimit dhe bluarjes CNC prej 0,02 mm. Ai gjithashtu identifikon përpunimin me pesë akse për fluturimet e parregullta me vida dhe strukturat e veçanta të fllanxhave. Këto aftësi janë të rëndësishme për modelet komplekse të vrimave dhe veçoritë e fllanxhave.
Aftësia e publikuar e pozicionimit të një makine nuk është automatikisht toleranca e çdo fllanxha të përfunduar. Pranimi aktual vjen nga vizatimi, rruga e procesit, montimi, gjendja e materialit, trajtimi termik ose sekuenca e veshjes dhe metoda e miratuar e inspektimit.
| Faza e prodhimit | Pyetje kontrolli | Regjistrim i dobishëm i blerësit |
|---|---|---|
| Marrja materiale | A përputhet materiali me notën dhe formën e saktë të treguar në porosi? | Certifikata materiale kur specifikohet në kontratë |
| Përpunimi i të dhënave | Cila fytyrë dhe bosht do të kontrollojë tiparet e mëvonshme? | Vizatimi i miratuar me skemë të qartë të të dhënave |
| Përpunimi me shpim dhe regjistrim | A prodhohen diametrat, thellësitë dhe përshtatjet e çiftëzimit në sekuencën e duhur? | Raporti dimensional për veçoritë kritike të ndërfaqes |
| Prodhimi i vrimave | A janë referuar saktë rrethi i lartësisë, orientimi këndor, filli dhe thellësia? | Rezultatet e inspektimit të modelit dhe verifikimi i fillit |
| Mbarimi i fytyrës | A mbrohen kërkesat për gjeometrinë, rrafshimin dhe sipërfaqen e vulës? | Inspektimi i specifikuar i fytyrës dhe regjistrimi i sipërfaqes |
| Trajtimi me nxehtësi ose sipërfaqe | A do të ndryshojë trajtimi madhësinë, rrafshimin, fortësinë apo zonat e mbrojtura? | Certifikata e trajtimit dhe inspektimi përfundimtar dimensional sipas nevojës |
| Shënimi dhe paketimi përfundimtar | A mundet fabrika të identifikojë rishikimin, orientimin dhe montimin e çiftëzimit? | Shënimi i pjesëve, lirimi i inspektimit dhe paketimi i mbrojtur |



Pamja jonë e fabrikës:një tolerancë duhet të ketë një arsye dhe një metodë inspektimi. Ne shtrëngojmë veçoritë e vendndodhjes, mbylljes dhe shtrirjes aty ku montimi ka nevojë për kontroll. Zbatimi i tolerancës më të vogël të mundshme për çdo dimension vetëm shton koston dhe mund të shpërqendrojë nga veçoritë që në fakt vendosin përshtatshmërinë.
Çfarë po ju tregojnë problemet e zakonshme të fllanxhave
Një problem i lidhjes diagnostikohet rrallë nga një fotografi. Regjistroni kur shfaqet simptoma, nëse ndryshon me temperaturën ose presionin, dhe saktësisht se ku fillon rrjedhja, lëvizja ose dëmtimi. Ndryshoni një variabël të kontrolluar në të njëjtën kohë.
| Problemi i vërejtur | Shkaqet e mundshme për të hetuar | Mësimi i prokurimit |
|---|---|---|
| Fllanxha e re nuk do të hyjë në regjistër | Diametër ose përshtatje e gabuar, veshje në fytyrën e vendndodhjes, gërvishtje, papastërti, gjendje termike ose shtrembërim i pjesës së çiftëzimit | Tregoni dimensionet e trajtuara përfundimtare, përshtatjen, temperaturën e hyrjes dhe inspektimit |
| Vrimat e bulonave nuk përputhen | Rrethi i gabuar i lartësisë, numërimi i vrimave, baza këndore, duarja, rishikimi i fijes ose vizatimit | Dimensiononi modelin e plotë nga një veçori e dukshme orientimi |
| Rrjedhja shfaqet gjatë ngrohjes | Lëvizja termike, mbyllja e papërshtatshme, shtrembërimi i fytyrës, humbja e parangarkesës ose temperatura jashtë bazës së miratuar | Përfshini ciklin termik, specifikimin e vulës dhe metodën e mbylljes në rishikimin e sistemit |
| Rrjedhja vazhdon në një sektor | Dëmtime lokale të fytyrës, ndotje, rrafshim të pabarabartë, shtrembërim ose ngarkesë të jashtme të përkuljes | Specifikoni kontrollet e fytyrës dhe mbështetni asamblenë e bashkangjitur |
| Polimeri degradon në bashkim | Hapi i brendshëm, xhepi i vdekur, dëmtimi i ashpër, rruga e rrjedhjes ose qëndrimi i tepërt pranë ndërfaqes | Kontrolloni kalimin e shkrirë të montuar, jo vetëm dimensionet e jashtme të fllanxhave |
| Mbërthyesit lirohen ose dështojnë në mënyrë të përsëritur | Specifikim i gabuar i lidhësit, montim i pabarabartë, cikli termik, dridhje, mbingarkesë ose fytyra të shtrembëruara | Kërkojini inxhinierit përgjegjës të përcaktojë mbylljen dhe shtrëngimin për bashkimin e plotë |
| Korrozioni fillon në lidhje | Material i papërshtatshëm, veshje e dëmtuar, kontaminim i bllokuar, mjedis i papajtueshëm ose gjendje galvanike | Përshkruani mjedisin aktual kimik dhe të pastrimit përpara se të zgjidhni materialin dhe trajtimin |
Më shumë çift rrotullues nuk është një diagnozë.Shtrëngimi i tepërt mund të dëmtojë fijet, bulonat, fytyrat, vulat ose pajisjet e lidhura. Izoloni dhe bëni makinën të sigurt, më pas kërkoni nga personeli i kualifikuar të inspektojë bashkimin e plotë dhe të ndiqni procedurën e miratuar të montimit.
Nëse fllanxha lidhet me njëkoka e kallëpit të nxjerrjes së tubit, kontrolloni mbështetjen dhe vijën qendrore si dhe nyjen. Nëse lidhet pranë akuti ingranazhesh ekstruderi plastikose mbështetëse fuçie, verifikoni që struktura e makinës nuk po e detyron ndërfaqen të dalë jashtë shtrirjes.
Lista e kontrollit të RFQ të fllanxhës së fuçisë së ekstruderit
Një RFQ e plotë i lejon furnizuesit të kuotojë të njëjtën pjesë që blerësi pret të instalojë. Bashkangjitni një vizatim të kontrolluar nga rishikimi kurdoherë që është e mundur dhe shënoni çdo artikull që ende ka nevojë për konfirmim inxhinierik.
- Funksioni i fllanxhës dhe pozicioni i saktë i instalimit
- Prodhuesi i makinës, modeli dhe konteksti serial
- Të dy vizatimet e komponentëve të çiftëzimit ose numrat e pjesëve
- Diametri i jashtëm dhe të gjithë kufijtë e zarfit lokal
- Gërmimi qendror dhe gjeometria e tranzicionit të brendshëm
- Trashësia e përgjithshme, shpërndarës, shkallët dhe prerjet
- Regjistroni diametrat, thellësitë, përshtatjet dhe hyrjet
- Sasia e bulonave, rrethi i lartësisë dhe e dhëna këndore
- Detajet e vrimës së pastrimit, të kundërsulmit ose të filetimit
- Specifikimi i fytyrës së vulosjes, brazdës, guarnicionit ose vulës
- Forma e kërkuar, orientimi dhe kontrollet e pozicionit
- Klasa e saktë e materialit dhe trajtimi termik
- Trajtimi i sipërfaqes, maskimi dhe dimensionet përfundimtare
- Informacioni për temperaturën normale dhe të projektimit
- Informacioni për presionin normal dhe të projektimit
- Formula mesatare, polimer dhe ekspozimi ndaj pastrimit
- Ngarkesat e jashtme, ciklet mbështetëse dhe termike
- Rregullat e standardit, botimit dhe projektit të aplikueshëm
- Sasia, strategjia e pjesëve të këmbimit dhe shënimi
- Materiali, trajtimi dhe dokumentet e inspektimit
- Kontrolli i kërkuar i përshtatjes ose testi i sistemit të dakorduar
- Fotot dhe raporti i gjendjes për zëvendësime
Pamja jonë e fabrikës:fotot na tregojnë se ku të shikojmë, mostrat na tregojnë se çfarë ekziston tani dhe vizatimet na tregojnë se çfarë të prodhojmë. Një porosi e fortë zëvendësimi përdor të treja kur është e disponueshme. Nëse ata nuk pajtohen, ne ndalemi në tërheqjen e miratimit në vend që të zgjedhim matjen më të përshtatshme.
Ndërtoni pranimin rreth ndërfaqes së çiftëzimit
Inspektimi duhet të ndjekë rreziqet e identifikuara gjatë rishikimit të vizatimit. Një fllanxhë e thjeshtë e sheshtë mund të ketë nevojë për një raport të shkurtër dimensional. Një komponent i kufirit të presionit, përshtatës special ose zëvendësim i afërt mund të kërkojë më shumë regjistrime, inspektim të dëshmuar ose testim të sistemit sipas procedurës inxhinierike përgjegjëse.
| Porta e pranimit | Dëshmi | Lëshoni pyetjen |
|---|---|---|
| Miratimi i vizatimit | Rishikim i nënshkruar me të dhëna, dimensione, toleranca, material, trajtim dhe shënime | A përshkruan vizatimi asamblenë e synuar të çiftëzimit pa u mbështetur në supozime? |
| Materiali dhe trajtimi | Certifikatat e kërkuara të lidhura me pjesën ose pjesën e prodhimit | A përputhen të dhënat me notën dhe trajtimin e treguar në porosi? |
| Inspektimi dimensional | Rezultatet për shpimin, regjistrin, trashësinë, modelin e bulonave, gjeometrinë e vulës dhe kontrollet e specifikuara gjeometrike | A janë veçoritë funksionale brenda kufijve të miratuar pas gjithë përpunimit? |
| Gjendja vizuale | Fotot dhe inspektimi i fytyrave, fijeve, veshjes, skajeve dhe shënjimit | A janë të pastra, të mbrojtura dhe pa dëmtime të papranueshme sipërfaqet e mbylljes dhe vendndodhjes? |
| Kontrolli i çiftëzimit | Përshtatet me pjesët e çiftëzimit të furnizuar nga blerësi, matës ose një pajisje inspektimi të rënë dakord | A vendos, orientohet dhe fiksohet montimi sipas synimit pa u detyruar? |
| Testi i sistemit ose presionit | Procedura e rënë dakord, miratimi i përgjegjshëm dhe rezultati i regjistruar kur kërkohet | A u krye testi i saktë për shtrirjen aktuale të fllanxhës dhe rregullat qeverisëse? |
| Lirimi i transportit | Identifikimi i pjesëve, mbrojtja, lista e paketimit dhe paketa e dokumenteve | A mundet impianti marrës të identifikojë, ruajë dhe instalojë rishikimin e duhur? |
Për mbështetjen e instalimit ose planifikimin e mirëmbajtjes, rishikoni Nanhaiya'sshërbim teknik. Zgjedhja e furnizuesit mund të përfshijë gjithashtuprofilin e kompanisë, pajisjet e prodhimitdhe aktualecertifikatat.
Pyetjet e bëra shpesh
Çfarë informacioni kërkohet për të cituar një fllanxhë fuçi ekstruderi?
Dërgoni një vizatim të kontrolluar ose dimensione të qarta për diametrin e jashtëm, shpimin, trashësinë, regjistrin e vendndodhjes, sasinë e bulonave, madhësinë e vrimës ose filetos, diametrin e rrethit të katranit, orientimin e vrimës, fytyrën e vulosjes dhe komponentin e çiftëzimit. Shtoni modelin e ekstruderit, materialin, bazën e temperaturës dhe presionit të funksionimit, trajtimin e sipërfaqes, sasinë dhe dokumentet e kërkuara të inspektimit.
A mjafton ANSI, DIN ose JIS për të specifikuar një fllanxhë fuçi?
Jo. Numri i saktë standard, botimi, madhësia, vlerësimi, ballafaqimi, materiali dhe komponenti i çiftëzimit nevojiten për një fllanxhë standarde të tubit. Një ekstruder i personalizuar ose fllanxha me kokë mund të kërkojë gjithashtu një vizatim makinerie të kontrolluar sepse regjistri i tij, kalimi i shkrirjes, orientimi i bulonave dhe gjeometria e përgjithshme mund të bien jashtë një standardi të fllanxhës së tubit.
Çfarë do të thotë PN6, PN10, PN16, PN25, PN40 dhe PN63 në faqen e fllanxhave Nanhaiya?
Ato janë opsione të klasës së presionit të listuara për fllanxhat e fuçisë Nanhaiya. Ato nuk janë një garanci universale e presionit të punës për çdo material dhe temperaturë. Specifikimi i blerjes duhet të lidhë klasën e zgjedhur PN me standardin e saktë, dimensionet, materialin, bazën e temperaturës, bulonat, vulën dhe rregullat e zbatueshme të projektimit të sistemit.
Cilin material duhet të zgjedh për një fllanxhë fuçi?
Nanhaiya ofron opsione çeliku të karbonit, çelik inox dhe çeliku të aliazhuar. Përzgjedhja duhet të marrë në konsideratë ngarkesën, temperaturën, ekspozimin ndaj korrozionit, kontaktin me polimerin ose aditivët, kërkesat e saldimit, materialin e pjesës së bashkuar, trajtimin e sipërfaqes dhe rregullat e projektimit. Tregoni notën e saktë në vizatimin e miratuar në vend që të porosisni vetëm sipas familjes materiale.
Si mund të matim një fllanxhë ekstruderi zëvendësues?
Matni shpimin, diametrin e jashtëm, trashësinë e përgjithshme, diametrat dhe thellësitë e regjistrit, sasinë e bulonave, madhësinë e vrimës ose filetos, diametrin e rrethit të katranit, orientimin këndor dhe veçoritë e mbylljes. Regjistroni pjesën e çiftëzimit, drejtimin e rrjedhës dhe pozicionin e montimit. Krahasoni matjet me vizatimin origjinal të makinës sepse pjesa e hequr mund të jetë e konsumuar, e shtrembëruar ose e riparuar më parë.
Pse rrjedh një fllanxha ekstruder pas instalimit?
Shkaqet e mundshme përfshijnë një faqe mbyllëse të dëmtuar ose të papërshtatshme, guarnicionin ose vulën e pasaktë, shtrembërimin e faqes së fllanxhës, shtrirjen e dobët të regjistrit, ndotjen, bulonat e pabarabarta, fiksuesit e papërshtatshëm, lëvizjen termike ose një gjendje presioni dhe temperature jashtë dizajnit të miratuar. Gjeni shkakun përpara se të aplikoni më shumë forcë shtrënguese.
A mundet një furnizues të kopjojë një fllanxhë fuçi të konsumuar nga një mostër?
Një mostër fizike është e dobishme, por nuk duhet të jetë autoriteti i vetëm. Veshja, korrozioni, ripërpunimi, riparimi dhe shtrembërimi termik mund të ndryshojnë dimensionet kritike. Përdorni vizatimin origjinal kur është i disponueshëm, matni komponentët e çiftëzimit dhe bini dakord se cilat dimensione do të rikthehen përpara se të miratohet vizatimi zëvendësues.
Si duhet të pranohet një fllanxhë me fuçi me porosi?
Mirato vizatimin fillimisht, më pas verifiko të dhënat e materialit dhe trajtimit të kërkuar nga urdhri. Inspektoni hapjen, regjistrin, trashësinë, modelin e bulonave, gjeometrinë e vulosjes dhe kontrollet e specifikuara të formës ose pozicionit kundrejt vizatimit. Konfirmoni përshtatjen me pjesët e çiftëzimit kur është praktike, dhe kryeni vetëm sistemin e rënë dakord ose testin e presionit sipas procedurës inxhinierike të aplikueshme.
Referencat teknike
- Fllanxha fuçi Nanhaiya: materialet e palës së parë, standardet, trajtimet sipërfaqësore, opsionet PN, aplikacionet dhe imazhet e produkteve.
- Pajisjet e prodhimit Nanhaiya: aftësitë e përpunimit të palës së parë dhe të dhënat e publikuara të pozicionimit të pajisjeve.
- Pasqyrë e përgjithshme e ASME B16.5-2020: objekti dhe përmbajtja zyrtare e ASME për fllanxhat e tubave dhe pajisjet me fllanxha.
- ISO 286-1:2010: përshkrimi zyrtar ISO i sistemit të kodit për tolerancat në madhësi dhe përshtatje lineare.
- ISO 1101:2017: përshkrimi zyrtar ISO i gjuhës së tolerancës gjeometrike për formën, orientimin, vendndodhjen dhe rrjedhën.
Standardet duhet të blihen ose të aksesohen nëpërmjet botuesve të tyre të autorizuar kur nevojiten kërkesat e tyre të plota. Inxhinieri përgjegjës duhet të konfirmojë botimin e zbatueshëm, juridiksionin dhe rregullat e projektit përpara prodhimit ose testimit.
Shënim editorial: Ky udhëzues ndan opsionet aktuale të produktit të Nanhaiya nga vendimet inxhinierike specifike të aplikacionit. Dizajni i presionit përfundimtar, buloni, mbyllja, klasa e materialit, tolerancat dhe kërkesat e pranimit duhet të konfirmohen në specifikimin e miratuar të blerjes.