
Çfarë bën në të vërtetë fuçi me vidë
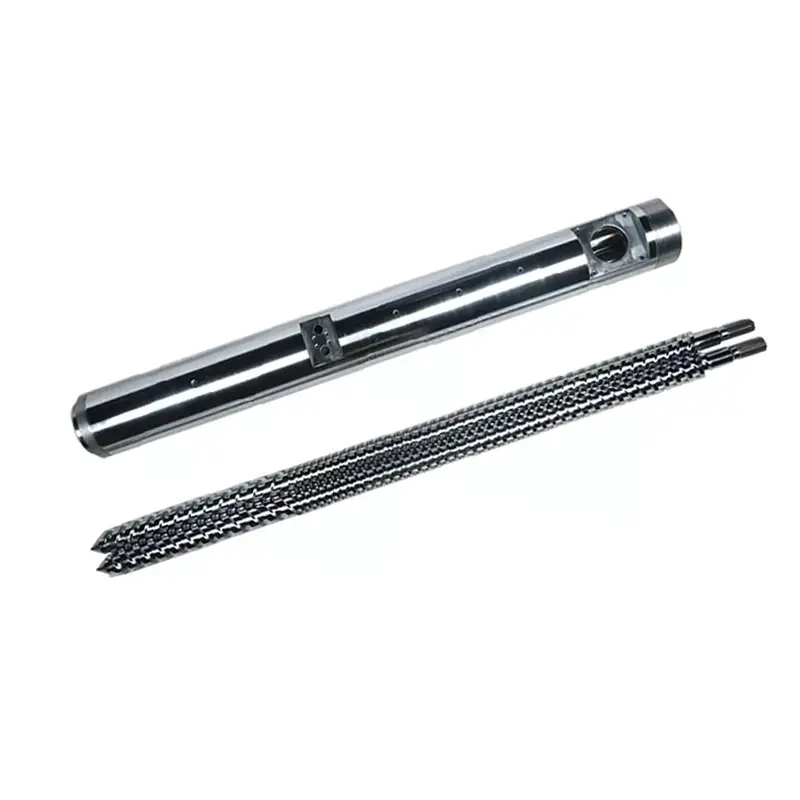
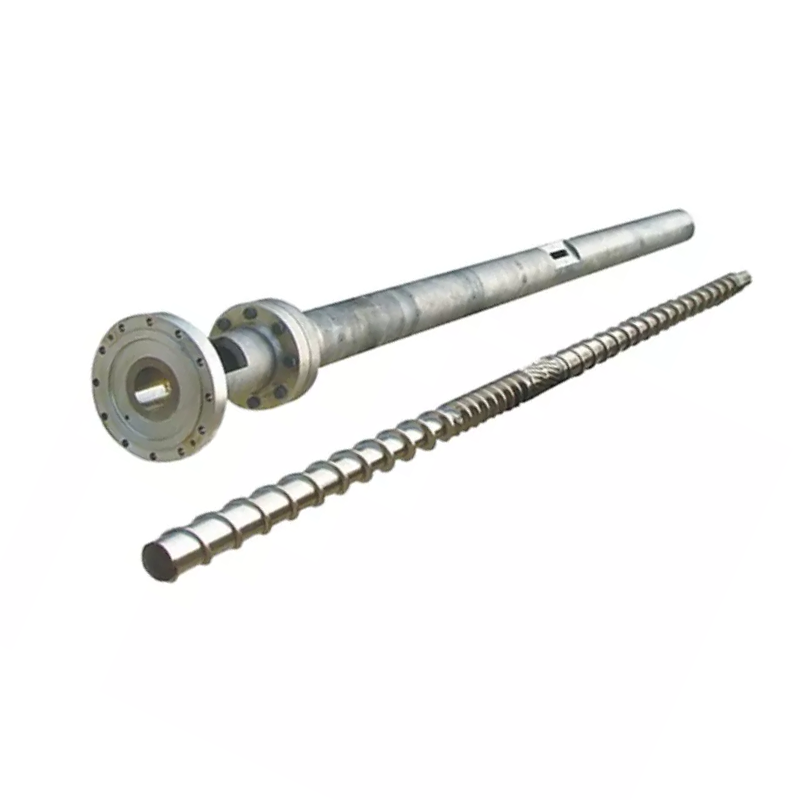
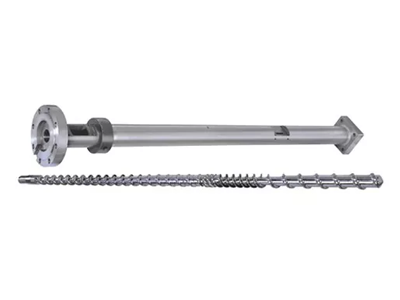
Vidha dhe tyta funksionojnë si një palë e përputhur. Këtu është sekuenca e çdo cikli:
- Të ushqyerit— Peletët e plastikës bien nga pleshti në zonën e ushqimit.
- Shkrirja— Vidha rrotulluese gjeneron nxehtësi prerëse. Të kombinuara me ngrohës me fuçi, fishekët shkrihen dhe kompresohen.
- Matja— Shkrirja bëhet uniforme në temperaturë dhe presion para injektimit.
- Injeksion— Vidha lëviz përpara si një piston, duke e shtyrë plastikën e shkrirë në kallëp.
Çdo variabël i projektimit - gjeometria, përmasat e zonës, trajtimi i sipërfaqes - ndikon në atë se sa mirë ndodhin këto katër hapa. Një mospërputhje në cilindo prej tyre shfaqet si problem prodhimi.
Vendimi 1: Raporti L/D
Raporti L/D (gjatësia e fluturimit të vidës pjesëtuar me diametrin e saj) është numri më i rëndësishëm në fletën e specifikimeve. Ai kontrollon kohën e qëndrimit, cilësinë e përzierjes dhe shpërndarjen e nxehtësisë.Shumica e aplikacioneve të derdhjes me injeksion për qëllime të përgjithshme përdorin 20:1.
| Rrëshirë | L/D e rekomanduar |
|---|---|
| PP, PE, PS (standarde) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (i ndjeshëm ndaj nxehtësisë) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Najloni (PA) | 18:1 – 20:1 |
| Materiale të përforcuara me GF | 20:1 – 24:1 |
Vendimi 2: Raporti i ngjeshjes
Raporti i ngjeshjes (CR) mat sa ngushtohet kanali i vidhos nga zona e furnizimit në zonën e matjes. CR më e lartë e ngjesh shkrirjen në mënyrë më agresive - e mirë për rrëshirat amorfe që zbuten gradualisht. CR e poshtme është më e butë, gjë që ju nevojitet për materialet e ndjeshme ndaj nxehtësisë ose të mbushura me fibra.
| Rrëshirë | Raporti i ngjeshjes |
|---|---|
| ABS, PC, PMMA (amorf) | 3.0 – 3.5:1 |
| PP, PE, najloni (gjysmë kristalor) | 2.5 – 3.0:1 |
| PVC | 2.0 – 2.5:1 |
| PET | 2.3 – 2.6:1 |
| GF-përforcuar (≥15%) | 2.0 – 2.5:1 |
Vendimi 3: Përqindjet e zonave
Një vidë standarde injeksioni ndahet në tre zona. Përqindja e secilës zonë ka rëndësi po aq sa L/D totale.
- Zona e furnizimit (L1):Kanale të thella që pranojnë fishekë të ngurtë nga pleshti. Më e gjatë = më shumë kapacitet xhiro.
- Zona e kompresimit (L2):Thellësia e kanalit zvogëlohet në mënyrë progresive. Shumica e shkrirjes ndodh këtu.
- Zona Matëse (L3):Kanale të cekëta dhe të qëndrueshme. Siguron temperaturë dhe presion uniform të shkrirjes përpara injektimit.
| Rrëshirë | Furnizimi (L1) | Kompresimi (L2) | Matja (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Najloni (PA) | 35–45% | 35-40% | 20-25% |
| PVC | 35% | 50% | 15% |
Vendimi 4: Materiali i fuçisë me vidë
38CrMoALA - Baza standarde
Vidhat e derdhjes me injeksion të Nanhaiya janë prodhuar nga38CrMoALA aliazh çeliku, i trajtuar me nxehtësi dhe i shuar. Ky material bazë trajton mirë termoplastikët standardë si PE, PP, PS dhe ABS, me një jetëgjatësi prej përafërsisht10,000-20,000 orënë kushte normale funksionimi.
Azotimi
Azotimi i gazit në 500–560°C formon një shtresë të nitriduarTrashësia 0,5-0,8 mmme një fortësi prej950–1050 HV (~62 HRC). Kjo përmirëson rezistencën ndaj konsumit me 30-40% në krahasim me çelikun e patrajtuar. Standard për shumicën e aplikacioneve të derdhjes me injeksion me materiale të pambushura ose të mbushura lehtë.

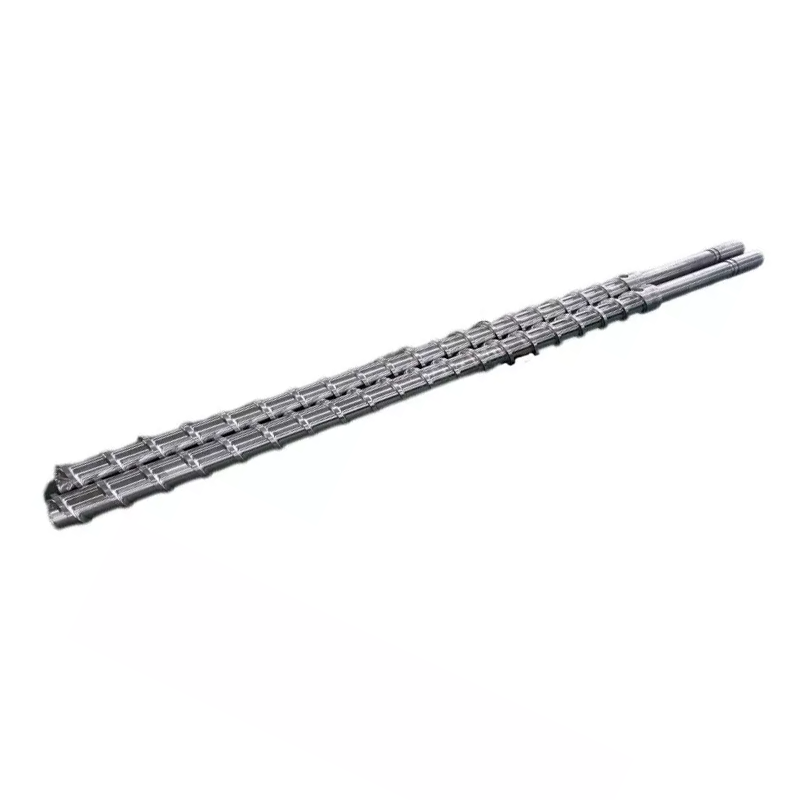
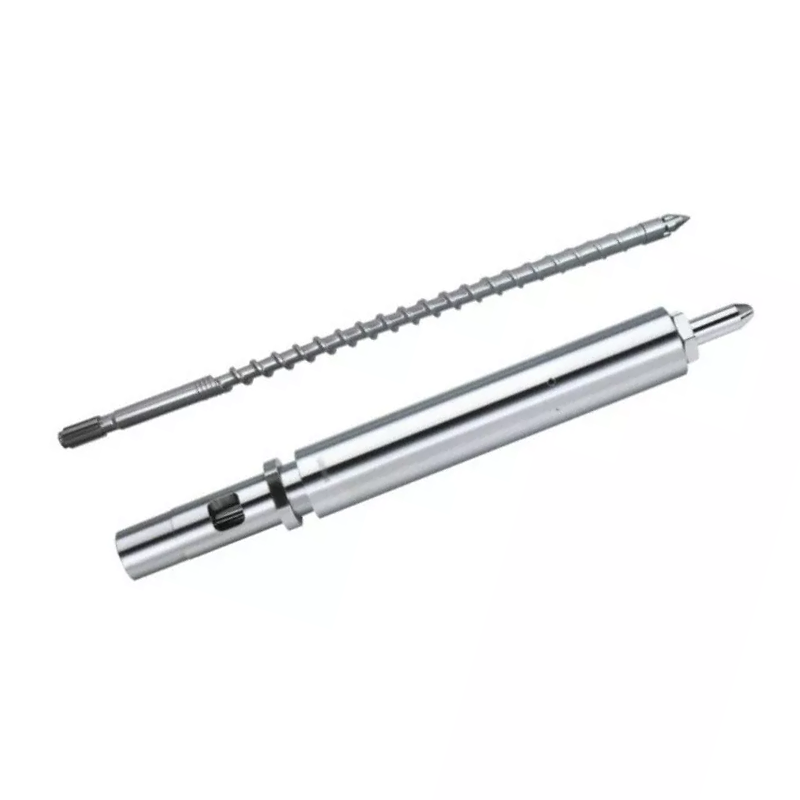
Vidë formimi me injeksion mutant (i papritur) Nanhaiya - i përshtatshëm për rrëshirat kristalore si PP, PE dhe najloni.
Bimetalike - Për aplikime gërryese
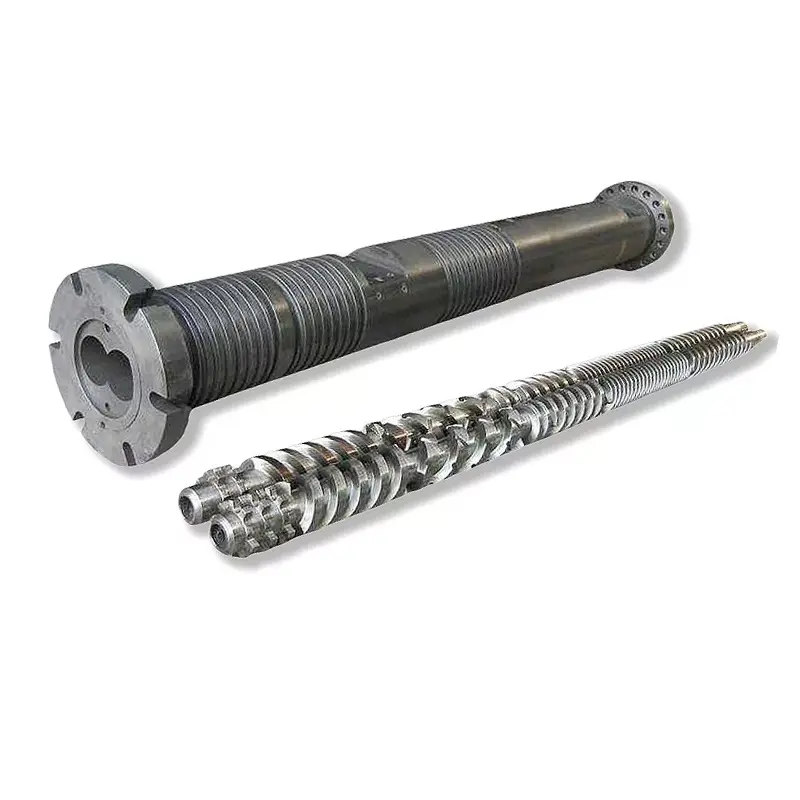
Fuçitë bimetalike kanë një rreshtim rezistent ndaj konsumit me aliazh të lartë, të lidhur në mënyrë metalurgjike me shpimin e fuçisë. Procesi bimetalik i Nanhaiya arrin njëfortësia e shpimit të brendshëm prej 62 HRCnëpërmjet saldimit me llak të fortë rreth zonave me konsum të lartë të pjesës së brendshme të fuçisë.
| Aplikimi | Materiali i vidhave | Trajtimi me fuçi |
|---|---|---|
| PE, PP, PS (të paplotësuara) | 38CrMoALA e nitriduar | Standard i nitriduar |
| ABS, PC, najlon (i pambushur) | 38CrMoALA e nitriduar | Standard i nitriduar |
| PA + GF ≤30% | 38CrMoALA, i shuar + i kalitur | Azotuar ose bimetalike |
| Përmbajtja GF 15-50% | Skajet bimetalike / TC të fluturimit | Bimetalike |
| PVC / rrëshira korrozive | Aliazh rezistent ndaj korrozionit | Bimetalike (klasa CR) |
| E mbushur me fibër karboni | Karabit tungsteni | Vrima e spërkatur me TC |
Vendimi 5: Diametri i vidës dhe madhësia e gjuajtjes
Gjuajtja juaj aktuale duhet të bjerë në mes35% dhe 70%të kapacitetit maksimal të goditjes së vidës. Nën 35%, materiali qëndron shumë gjatë në fuçi dhe rrezikon degradimin. Mbi 70%, vidhosja nuk mund të rikuperohet mjaft shpejt brenda ciklit.
Më poshtë janë konfigurimet e zakonshme të disponueshme nga Nanhaiya:
| Sasia e injektimit (g) | Vidë Ø × Gjatësia (mm) | Fuçi Ø × Gjatësia (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

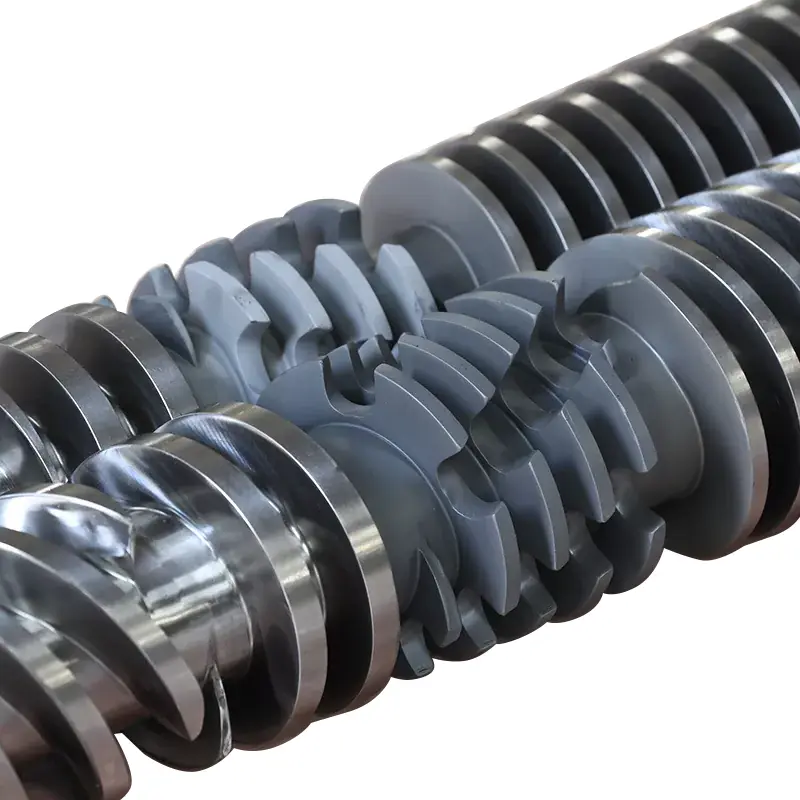
Vidë formimi gradual me injeksion Nanhaiya - më mirë për rrëshirat amorfe si ABS, PC dhe PMMA.
Shenjat paralajmëruese që vidha juaj aktuale është e gabuar për punën
- Njolla të zeza ose shenja djegieje— Materiali i degraduar nga koha e tepërt e qëndrimit ose një pikë e nxehtë. Kontrolloni zonat e temperaturës së fuçisë dhe hapësirën e vidave.
- Pesha e paqëndrueshme e gjuajtjes— Shpesh një valvul moskthimi i konsumuar ose hapësira e tepërt nga vida në fuçi që lejon kthimin prapa.
- Lëshoni shenja në sipërfaqe- Lagështia ose gazi në shkrirje. Mund të tregojë tharje joadekuate paraprake ose një gjeometri të vidës që nuk po ajroset siç duhet.
- Rikuperim i ngadaltë / kohë e gjatë cikli— Kapaciteti plastikues është i pamjaftueshëm. Diametri i vidës ka të ngjarë të rritet.
- Skrap i lartë në ndryshimet e ngjyrave— Përzierje e dobët në zonën e matjes. Një Maddock ose element përzierës pengues i shtuar në vidë shpesh e zgjidh këtë.
Çfarë duhet t'i tregoni prodhuesit tuaj kur kërkoni një ofertë
- Marka dhe modeli i makinës— ose diametri i shpimit dhe dimensionet e fllanxhave për makinat jo standarde
- Rrëshira(t) primare— përfshini llojin e mbushësit dhe përqindjen nëse është e aplikueshme
- Gama e madhësisë së shkrepjes- minimumi dhe maksimumi në gram
- Koha e synuar e ciklit
- Problemet aktuale që po përpiqeni të zgjidhni- nëse ka
Merrni një rekomandim teknik nga Nanhaiya
Ne përgjigjemi brenda 12 orëve. Ekipi ynë inxhinierik mund të specifikojë gjeometrinë e duhur të vidhave, shkallën e materialit dhe dimensionet për makinën dhe rrëshirën tuaj - përpara se të angazhoheni për një kuotë.