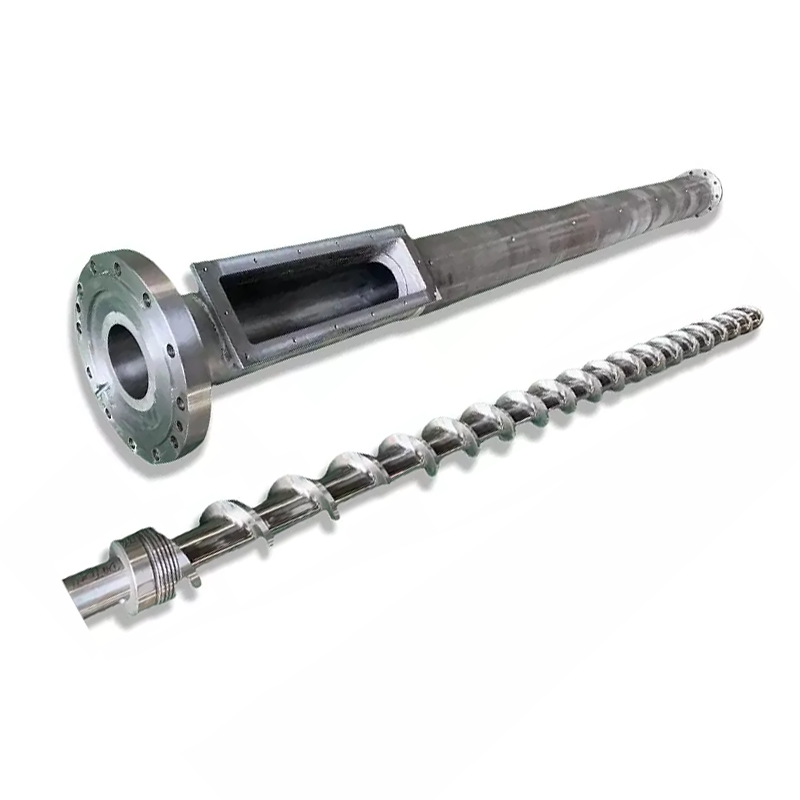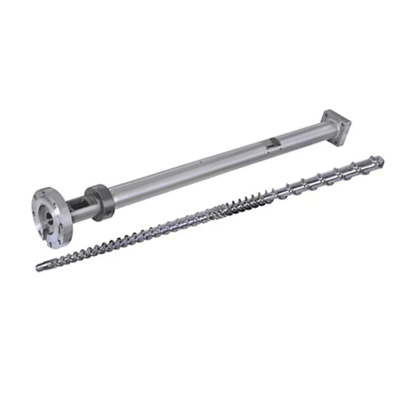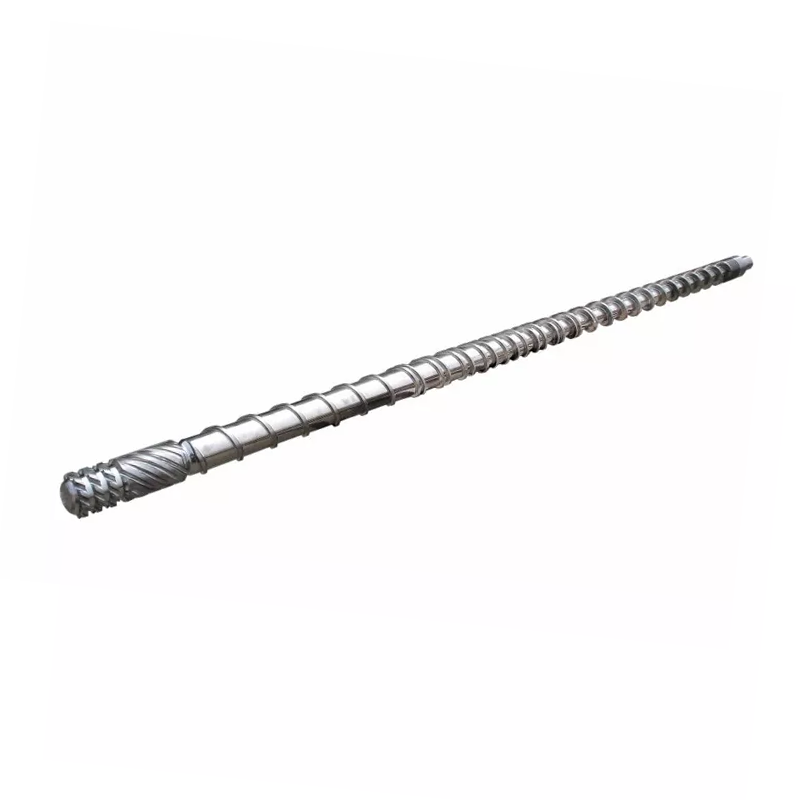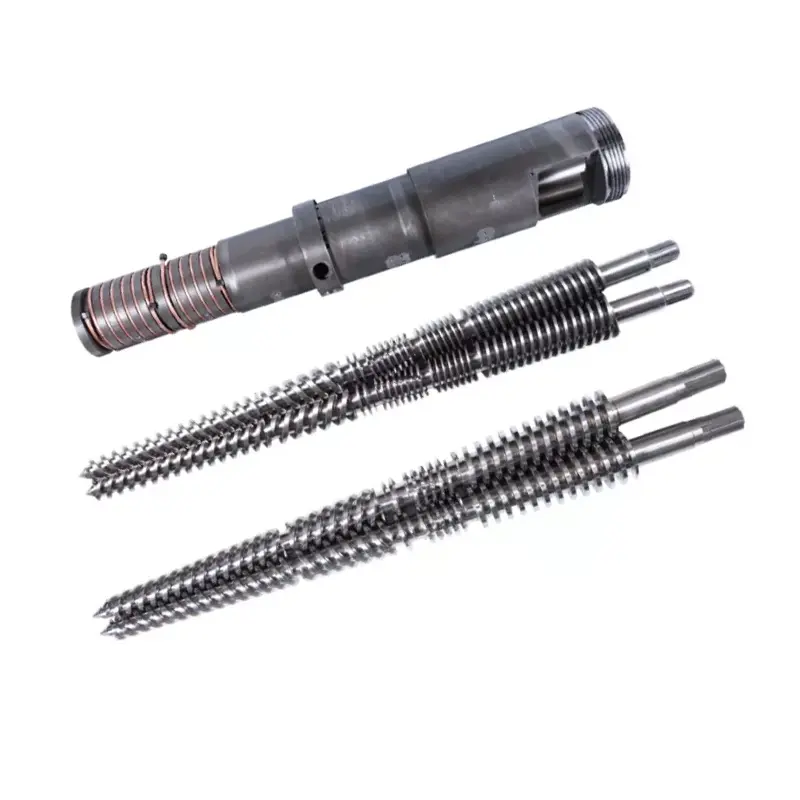
Raporti L/D i vidës së injektimitgjatësia e punës është e ndarë me diametrin e vidës, dhe shumica e vidhave të injektimit funksionojnë 18:1 deri në 25:1. Ja çfarë nuk ju thotë asnjë fletë specifikimi: nuk mund të ndryshoni L/D në një makinë që tashmë e zotëroni. Gjatësia fiksohet nga fuçi. Ajo që mund të ndryshoni ështëdiametri i vidës, dhe në një fuçi fikse që një zgjedhje lëviz L/D, kapacitetin e gjuajtjes dhe presionin e injektimit së bashku, në drejtime të kundërta. Një vidë më e vogël jep një L/D më të lartë, një goditje më të vogël dhe më shumë presion. Përputhni atë tregti me rrëshirën tuaj dhe pjesën tuaj, dhe shumica e pyetjeve të L/D përgjigjen vetë.
Çfarë do të thotë raporti L/D në një vidë injeksioni
L/D është gjatësia e punës e vidës (L) e ndarë me diametrin e saj të jashtëm (D). Një vidë 22 herë më e gjatë se sa është e gjerë ka një L/D prej 22:1.
Raporti shkallëzon me madhësinë. Një vidë 40 mm në 22:1 ka një gjatësi pune prej 880 mm. Një vidë 80 mm në 22:1 është 1760 mm e gjatë. I njëjti raport, makina shumë të ndryshme.
Ajo që raporti përshkruan në të vërtetë ështësa pistë duhet të bëjë vidhosja. Ushqimi, shkrirja dhe matja ndodhin të gjitha përgjatë asaj gjatësi. Më shumë gjatësi do të thotë më shumë kapacitet shkrirës dhe më shumë përzierje. Më pak gjatësi do të thotë më pak nga të dyja, dhe më pak kohë që materiali të qëndrojë i nxehtë.
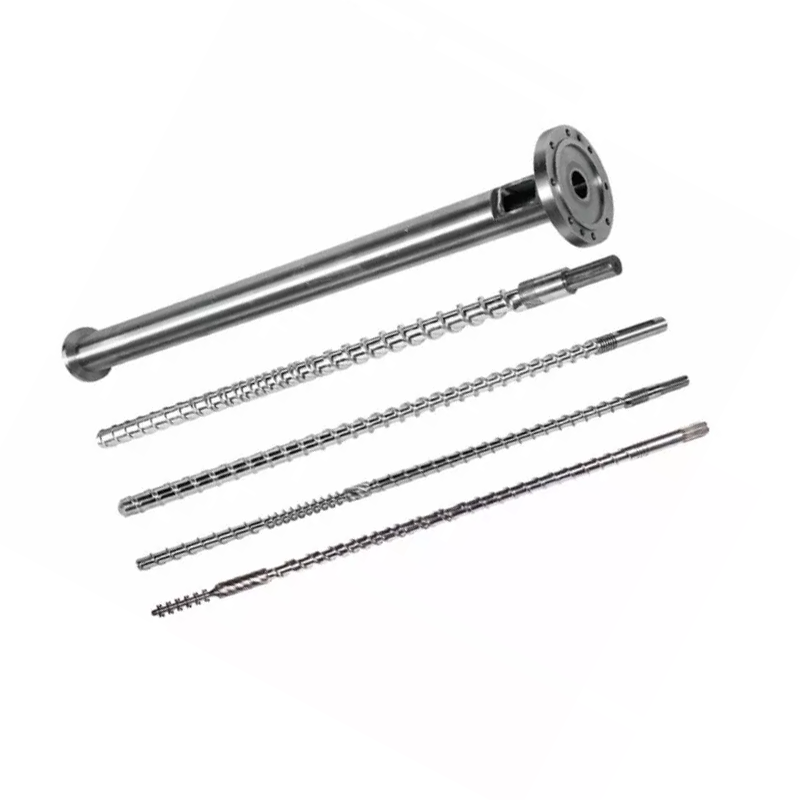
Shumica e vidhave të injektimit zbarkojnë midis 18:1 dhe 25:1, me 20:1 deri në 22:1 bazë në makineritë me qëllime të përgjithshme. Udhëzuesi i shtyllës mbulon pamjen e plotë në faqen tonëudhëzues i fuçisë me vidë të derdhur me injeksion.
Pse L/D me injeksion është më i shkurtër se L/D me nxjerrje
Ekstruduesit zakonisht funksionojnë 25:1 deri në 33:1. Vidhat e injektimit qëndrojnë më të shkurtra, dhe arsyeja është cikli, jo tradita.
Një vidë ekstruder rrotullohet vazhdimisht. Materiali hyn në njërin skaj, kalon dhe largohet në anën tjetër. Asgjë nuk pret.
Një vidë injeksioni funksionon me breshëri. Rrotullohet për të plastifikuar një goditje, tërhiqet dhe më pas ndalon. Ai injekton, dhe myku ftohet. Gjatë gjithë kësaj, shkrirja tashmë në fuçi qëndron e qetë dhe qëndron e nxehtë.
Kjo pritje është i gjithë ndryshimi. Një fuçi më e gjatë mban më shumë shkrirje, dhe në një makinë injektimi, më shumë shkrirje do të thotë më shumë material që pret në më shumë cikle. Për një rrëshirë të ndjeshme ndaj nxehtësisë, gjatësia shtesë nuk është kapacitet shtesë. Është histori ekstra termike.
Pra, dizajni i injektimit balancon kapacitetin e shkrirjes kundrejt kohës së qëndrimit, ndërsa ekstrudimi kryesisht blen vetëm kapacitetin e shkrirjes.
Gjëja që askush nuk ju thotë: Ju nuk mund ta ndryshoni L/D
Artikujt rreth L/D flasin sikur mund të zgjidhni një numër. Në një makinë që tashmë e zotëroni, nuk e keni.
L është fiksuar nga fuçi.Fuçia është një enë presioni e përpunuar e futur në kornizën e makinës, me zonat e saj ngrohëse, fytin e ushqimit dhe montimin e ndërtuar rreth një gjatësie. Askush nuk e bën një fuçi më të gjatë.
Pra, e vetmja variabël e mbetur në L/D është D, diametri i vidës. Ndryshoni diametrin dhe raporti ndryshon me të, sepse gjatësia mbi vijën nuk lëviz kurrë.
Kjo është arsyeja pse ndërtuesit e makinerive listojnë dy ose tre diametra të vidhave për të njëjtën makinë. Ata nuk po ju ofrojnë tre madhësi të shkrepjes. Ata po ju ofrojnë tre pikë në një kurbë kompensimi dhe madhësia e goditjes është vetëm një nga gjërat që lëvizin.
Diametri i vidës: Leva që lëviz gjithçka
Në një fuçi fikse, një zgjedhje lëviz katër gjëra në të njëjtën kohë. Kuptoni këtë tabelë dhe kuptoni L/D me injeksion.
| Nëse zgjidhni një... | Diametri më i vogël i vidës | Diametri më i madh i vidës |
|---|---|---|
| Raporti L/D | Më e lartë(i njëjti L, D më i vogël) | Më e ulët(e njëjta L, D më e madhe) |
| Kapaciteti i gjuajtjes | Më të vogla(më pak vëllim për mm goditje) | Më e madhe |
| Presioni i injektimit është i disponueshëm | Më e lartë(e njëjta forcë në një zonë më të vogël) | Më e ulët |
| Kapaciteti shkrirës për goditje | Më mirë(më shumë L/D për më pak material) | Më pak bujare |
| Koha e qëndrimit për një pjesë të caktuar | Më e shkurtër(shtëpia përdor më shumë një fuçi më të vogël) | Më gjatë |
| Kostume | Pjesë të vogla precize, mure të hollë, rrëshira me viskozitet të lartë dhe të ndjeshme ndaj nxehtësisë | Të shtëna të mëdha, rrëshira mallrash, seksione të trasha |
Lexoni përsëri rreshtin e presionit, sepse ai vendos më shumë vende pune sesa presin njerëzit. Makina hidraulike ose elektrike e makinës jep një forcë fikse në pjesën e pasme të vidës. Presioni është forca e ndarë sipas zonës. Një vidë më e vogël ka më pak sipërfaqe të fytyrës, kështu që e njëjta forcë prodhon presion më të lartë të shkrirjes.
Kjo është arsyeja pse puna me mur të hollë dhe me viskozitet të lartë shpesh bie në vidhën e vogël: mund të shtyjë shkrirjen në një zgavër të ngushtë që një vidë e madhe nuk mund ta mbushë. L/D më e lartë që vjen me të është një bonus, jo një rastësi.
Dhe lexoni gjithashtu rreshtin e vendbanimit. Është ai që vendos në heshtje nëse kompjuteri juaj zverdhet.

Si L/D ndikon në madhësinë e fotografimit
Në mënyrë rigoroze, L/D nuk cakton madhësinë e shkrepjes. Diametri dhe goditja bëjnë: vëllimi i goditjes është zona e prerjes tërthore të vidës shumëzuar me sa larg udhëton.
Por në një makinë të vërtetë nuk mund t'i ndani ato, sepse i njëjti diametër që përcakton goditjen tuaj përcakton gjithashtu L/D tuaj. Zgjidhni vidën e vogël për një pjesë të vogël precize dhe keni zgjedhur një L/D më të lartë në të njëjtin moment.
Pasoja praktike është e lumtur. Vidha që ju jep goditjen e vogël gjithashtu ju jep më shumë gjatësi shkrirjeje për gram material dhe presion më të lartë injektimi. Këto tre prona u përshtaten të njëjtave punë, kjo është arsyeja pse tregtia funksionon pastër më shpesh sesa jo.
Aty ku pushon së qeni i lumtur është kur detyron një pjesë në vidhën e gabuar. Kryeni një goditje shumë të vogël në një vidë me diametër të madh dhe do të merrni më të keqen nga të dyja: një L/D të ulët, një vëllim të madh fuçi në krahasim me goditjen tuaj dhe material që qarkullon nëpër nxehtësi për një kohë shumë të gjatë.
Koha e qëndrimit: Vrasësi cilësor që mund të llogaritni
Koha e qëndrimit është sa kohë një pjesë e caktuar e polimerit qëndron e nxehtë brenda fuçisë përpara se të injektohet. Është numri më i nënvlerësuar në formimin me injeksion dhe mund ta vlerësoni në tridhjetë sekonda.
Koha e qëndrimit ≈ (kapaciteti i gjuajtjes ÷ madhësia juaj e gjuajtjes) × koha e ciklit
Të dy kapacitetet në të njëjtat njësi. Merrni kapacitetin e gjuajtjes nga vlerësimi i makinës.
Punoni një shembull. Një makineri e vlerësuar me 200 g kapacitet gjuajtjeje, që drejton një pjesë 20 g në një cikël 30 sekondash. Raporti është 10, kështu që shkrirja qëndron në afërsisht dhjetë cikle. Koha e qëndrimit është rreth 300 sekonda, ose pesë minuta.
Pesë minuta në temperaturën e shkrirjes është një kohë e gjatë për PC, POM, PET ose PVC. Asgjë në lidhje me cilësimet tuaja nuk është e gabuar. Pjesa është thjesht shumë e vogël për fuçinë dhe materiali po gatuhet ndërsa pret radhën.
Tani zhvendoseni atë punë në një vidë më të vogël. Kapaciteti i shkrepjes bie, të themi, në 80 g. E njëjta pjesë prej 20 g tani përdor një të katërtën e fuçisë, shkrirja qëndron në katër cikle në vend të dhjetë, dhe koha e qëndrimit bie në afërsisht dy minuta.
Nuk ke ndryshuar pikën e caktuar. Ju ndryshuat diametrin e vidës dhe problemi i degradimit shkoi me të.
Banda e kapacitetit të gjuajtjes 20–80%.
Udhëzimi i industrisë i përmendur zakonisht është që ta mbani fotografinë tuaj diku midis rreth 20% dhe 80% të kapacitetit të vlerësuar të gjuajtjes së makinës. Konfirmoni brezin kundrejt manualit të makinës suaj, por logjika që qëndron pas tij qëndron kudo.
Poshtë bandës, koha e qëndrimit shkon gjatë. Materiali bën shumë udhëtime përmes nxehtësisë dhe rrëshirat e ndjeshme ndaj nxehtësisë degradohen. Ky është dështimi që kap formula e mësipërme.
Mbi bandë, dy gjëra prishen. Nuk ka mbetur fuçi e mjaftueshme për të mbajtur një jastëk të duhur, kështu që paketimi bëhet i papërputhshëm nga gjuajtja në të. Dhe vidhosja ka më pak kohë dhe gjatësi për të shkrirë një fuçi pothuajse të plotë të materialit, kështu që cilësia e shkrirjes vuan pikërisht kur kërkoni maksimumin prej saj.
Tokë në mes të bandës dhe makina ka vend për të punuar. Nëse pjesa juaj qëndron jashtë saj, rregullimi i duhur është një diametër i ndryshëm i vidës ose një makinë tjetër, jo një grup heroik i cilësimeve të procesit.
Si L/D ndikon në cilësinë e shkrirjes
Gjatësia është aftësia e shkrirjes, dhe aftësia e shkrirjes është cilësia.
Më shumë L/D jep shkrirje më të plotë.Peletat e ngurta duhet të udhëtojnë më tej kundër murit të nxehtë të fuçisë, kështu që më pak prej tyre mbijetojnë si të shkrirë. Njollat e forta dhe përfshirjet në formë lente në pjesë janë dështime të shkrirjes dhe gjatësia i lufton ato.
Më shumë L/D jep shkrirje më homogjene.Temperatura barazohet, ngjyra dhe mbushësi shpërndahen më mirë dhe shkrirja që arrin në unazën e kontrollit është më konsistente nga një goditje në tjetrën. Kjo shfaqet si një dritare më e gjerë e procesit.
Më shumë L/D jep gjithashtu më shumë histori termike.E njëjta gjatësi që shkrihet tërësisht mban gjithashtu materialin më gjatë, dhe për PVC, PC, POM dhe PET, kjo është një kosto, jo një përfitim.
Pra, cilësia e shkrirjes nuk është një rast i më shumë është më mirë. Është një ekuilibër: gjatësi e mjaftueshme për t'u shkrirë plotësisht, jo aq shumë vëllim fuçi sa që materiali të presë shumë për t'u përdorur. Kur kapaciteti i shkrirjes është kufizimi juaj specifik, një vidë penguese e ngre atë pa shtuar një milimetër fuçi.
Zgjedhja e L/D dhe Diametri sipas rrëshirës dhe pjesës
Bëjini tregtitë së bashku dhe zgjedhja bie nga rrëshira dhe pjesa.
| Situata juaj | Përkuluni drejt | Pse |
|---|---|---|
| Pjesë të vogla precize me mure të hollë | Vidë më e vogël, L/D më e lartë | Presioni më i lartë i injektimit mbush seksione të holla; shkrirje e mirë për gram; vendbanim i shkurtër |
| Rrëshirë e ndjeshme ndaj nxehtësisë (PC, POM, PET, PVC) | Vidë më e vogël për gjuajtjen; fundi më i shkurtër i brezit L/D | Koha e qëndrimit është armiku. Mbajeni goditjen të madhe në krahasim me kapacitetin e tytës |
| Rrëshirë inxhinierike me viskozitet të lartë | Vidë më e vogël, L/D më e lartë | Ka nevojë për presion për t'u mbushur dhe gjatësi për t'u shkrirë plotësisht |
| Të shtëna të mëdha, rrëshirë mallrash (PE, PP, PS) | Vidë më e madhe, L/D më e ulët | Kapaciteti drejton; këto rrëshira tolerojnë gjatësinë e reduktuar të shkrirjes |
| Pjesë me mure të trasha, cikle të ngadalta | Vidë më e madhe, vendbanimi i orës | Ciklet e gjata shumëfishojnë kohën e qëndrimit. Rillogaritni përpara se të kryeni |
| Komponim i mbushur me xham ose gërryes | Diametri për pjesë; ndryshonisipërfaqe | L/D ndjek pjesën. Përgjigja e veshjes është një hapje bimetalike, jo një gjatësi të ndryshme |
| Nuk shkrihet në prodhim të lartë | Diametri i njëjtë; vidhos pengese | Ju duhet kapaciteti shkrirës, jo gjatësia e fuçisë. Fuçi nuk po ndryshon gjithsesi |
Vini re dy rreshtat e fundit. Dy nga problemet më të zakonshme që na sjellin shkruesit nuk janë aspak problemet L/D dhe blerja e një diametri të ndryshëm vide për t'i zgjidhur ato i humb paratë.
Gabimet e zakonshme të L/D në derdhjen me injeksion
- Kopjimi i një L/D me nxjerrje.Një numër 30:1 nga një tabelë ekstruderi i aplikuar në një vidë injeksioni injoron problemin e kohës së qëndrimit që përcakton formimin me injeksion. Të dy makinat bëjnë punë të ndryshme.
- Të supozosh më shumë është më mirë.Më shumë gjatësi është më e shkrirëdhemë shumë histori termike. Në rrëshirën e ndjeshme ndaj nxehtësisë, e dyta fiton dhe materiali degradohet.
- Injorimi i raportit të gjuajtjes ndaj kapacitetit.Problemi më i zakonshëm i cilësisë që ne shohim të gjurmuar në gjeometri është një pjesë e vogël e gatimit në një fuçi të madhe. Askush nuk e kontrollon atë, sepse nuk është në asnjë ekran cilësimesh.
- Besimi L/D mund të ndryshohet në një makinë ekzistuese.Nuk mundet. Fuçi vendos L. Vetëm diametri është i juaji për të zgjedhur.
- Duke fajësuar L/D për një problem shkrirjeje.Nëse shkrirjet shfaqen vetëm në prodhim të lartë, kapaciteti juaj i shkrirjes është i shkurtër, jo fuçi juaj. Një vidë penguese e rregullon atë në të njëjtën fuçi.
- Duke fajësuar L/D për një problem konsumimi.Rënia e prodhimit me të njëjtën shpejtësi të vidës është hapësira e konsumuar, jo gjeometria. Mateni atë përpara se të ridizajnoni ndonjë gjë.

Si të porosisni vidën e duhur
Një prodhues vidhash dizajnon nga ajo që ju i tregoni. Dërgoni këto dhe rekomandimi për diametrin dhe gjeometrinë vijon.
- Marka e makinës, modeli dhe diametri aktual i vidës.Një foto e targës së emrit mbulon pjesën më të madhe të saj dhe na tregon gjatësinë e fuçisë ku po punoni brenda.
- Kapaciteti i vlerësuar i gjuajtjes së makinës,nëse e dini atë dhe peshën tuaj aktuale të pjesës.
- Koha e ciklit.Me dy numrat e mësipërm, koha e qëndrimit mund të llogaritet për ju.
- Përmbajtja e rrëshirës, klasës dhe mbushësit.Kjo drejton profilin e ngjeshjes dhe trajtimin e sipërfaqes aq sa diametri.
- Defekti që dëshironi iku.Pika të zverdhura në banesë. Pika e shkrirjes në kapacitetin e shkrirjes. Të shtëna të shkurtra drejtohen në presion ose në unazën e kontrollit. Secili ka një përgjigje të ndryshme.
- Një vizatim, ose vidhos tuaj të konsumuar.Ose na lejon të ndërtojmë në makinën tuaj. Një pjesë e konsumuar matet në pajisjet CMM në ±0,01 mm dhe gjeometria rindërtohet.
Pse të punoni me Nanhaiya
Na dërgoni peshën e pjesës, kohën e ciklit dhe modelin e makinës dhe ne do të kryejmë aritmetikën e kohës së qëndrimit përpara se t'ju citojmë ndonjë gjë. Ndonjëherë përgjigjja është një diametër i ndryshëm i vidës. Ndonjëherë është një vidë penguese në fuçinë që tashmë e keni. Herë pas here, puna juaj i përket një makinerie tjetër, dhe ne do ta themi këtë.
Kur një vidë e re është përgjigja, Nanhaiya ka ndërtuarvidhat e derdhjes me injeksiondhe fuçi për më shumë se njëzet vjet, në 38CrMoAlA, 42CrMo, SKD-61 dhe çelik inox, i nitriduar ose bimetalik me një shtresë aliazhi tungsteni 2,5–3 mm deri në 62 HRC ku ushqimi e kërkon atë.
Ne ndërtojmë sipas vizatimit tuaj, modelit të makinës ose mostrës së konsumuar, mezëvendësimeti pajtueshëm me markat kryesore të makinerive, një porosi minimale prej një grupi dhe një kuotë brenda 12 orëve.
Luftoni zverdhjet, shkrirjet apo goditjet e shkurtra? Dërgoni modelin e makinës suaj, peshën e pjesës, kohën e ciklit dhe rrëshirën. Ne do t'ju tregojmë nëse është L/D, diametri, kapaciteti i shkrirjes ose konsumimi dhe do t'ju tregojmë brenda 12 orëve.
Merrni një rekomandim për vidaPyetjet e bëra më shpesh
Cili është një raport tipik L/D për një vidë të derdhur me injeksion?
Shumica e vidhave të injektimit funksionojnë midis 18:1 dhe 25:1, me 20:1 deri në 22:1 bazë e përbashkët në makinat me qëllime të përgjithshme. Rrëshirat e ndjeshme ndaj nxehtësisë favorizojnë fundin më të shkurtër sepse materiali kalon më pak kohë të nxehtë. Plastika inxhinierike që ka nevojë për shkrirje të plotë favorizon fundin më të gjatë.
A mund ta ndryshoj raportin L/D në makinën time të derdhjes me injeksion?
Jo drejtpërdrejt. Gjatësia fiksohet nga fuçi, e cila përpunohet në makinë. Ajo që mund të ndryshoni është diametri i vidës dhe për shkak se L mbetet i njëjtë, një diametër më i vogël automatikisht jep një L/D më të lartë. Kjo zgjedhje e vetme ndryshon gjithashtu kapacitetin tuaj të gjuajtjes dhe presionin e disponueshëm të injektimit.
A ndikon raporti L/D në madhësinë e shkrepjes?
Në mënyrë indirekte dhe të pandashme. Vëllimi i shkrepjes vjen nga diametri i vidës dhe goditjes, jo nga L/D. Por në një fuçi fikse, diametri që përcakton gjuajtjen tuaj përcakton gjithashtu L/D tuaj. Zgjidhni një vidë më të vogël për një goditje më të vogël dhe do të merrni një L/D më të lartë dhe presion më të lartë injeksioni në të njëjtën kohë.
Si mund të llogaris kohën e qëndrimit në derdhje me injeksion?
Ndani kapacitetin e vlerësuar të gjuajtjes së makinës me madhësinë tuaj aktuale të shkrepjes dhe më pas shumëzoni me kohën e ciklit. Një makinë prej 200 gramësh që drejton një pjesë 20 gram në një cikël 30 sekondash jep afërsisht 300 sekonda ose pesë minuta qëndrim. Kjo është një kohë e gjatë për të mbajtur PC, POM, PET ose PVC në temperaturën e shkrirjes.
Pse L/D e injektimit është më e shkurtër se L/D e nxjerrjes?
Sepse një vidë injeksioni funksionon me breshëri. Plastifikon një goditje, pastaj ndalon ndërsa makina injekton dhe myku ftohet, dhe shkrirja në fuçi qëndron e nxehtë gjatë gjithë kohës. Një ekstruder funksionon vazhdimisht dhe asgjë nuk pret. Gjatësia shtesë e fuçisë në një makinë injektimi është histori shtesë termike, jo vetëm kapacitet shtesë shkrirës, kështu që vidhat e injektimit qëndrojnë më të shkurtra.
Sa përqind e kapacitetit të tytës duhet të përdorë gjuajtja ime?
Udhëzimet e cituara zakonisht janë afërsisht 20% deri në 80% të kapacitetit të vlerësuar të gjuajtjes dhe manuali i makinës suaj është autoriteti. Nën atë brez, koha e qëndrimit shkon gjatë dhe materiali i ndjeshëm ndaj nxehtësisë degradon. Mbi të, nuk ka vend për një jastëk të duhur dhe më pak kohë për të shkrirë një fuçi pothuajse të mbushur.
A është një L/D më i lartë më i mirë për formimin me injeksion?
Jo automatikisht. Më shumë gjatësi jep shkrirje më të plotë dhe shkrirje më uniforme, gjë që përmirëson cilësinë. Ai gjithashtu mban më shumë material të nxehtë për më gjatë, gjë që degradon rrëshirat e ndjeshme ndaj nxehtësisë. L/D e duhur shkrin materialin tuaj plotësisht pa e mbajtur atë më shumë seç duhet.
Pjesët e mia po zverdhen. A është ky një problem L/D?
Zakonisht është një problem i kohës së qëndrimit, i cili është një problem i madhësisë së gjuajtjes në kapacitetin e tytës. Kryeni fillimisht llogaritjen e vendbanimit. Nëse një pjesë e vogël është duke u gatuar në një fuçi të madhe, asnjë përcaktim i temperaturës dhe asnjë gjeometri e vidhave nuk do ta rregullojnë atë. Një diametër më i vogël vidë, ose një makinë më e vogël, do.